Kotirovkadagi "avtomatik" so'zi bo'yicha emas, balki etkazib berishi kerak bo'lgan mahsulot va qolipdan keyin kiritilgan operatsiyalar bo'yicha avtomatik puflash mashinasini tanlang. Ekstruzion puflash uchun bitta ishlab chiqarish tizimi sifatida qatronlar, asboblar, olish, kesish, tekshirish va uzatishni belgilang. Katalogdagi quruq davr ko'rsatkichini emas, balki oxirgi tushirish nuqtasida qabul qilingan konteynerlarga nisbatan konfiguratsiyani tasdiqlashni tavsiya qilamiz.
Kalıplama mashinasi odamlar hali ham chirog'ni olib tashlash, shishalarni tekshirish yoki kartonlarni to'ldirishda avtomatik tsiklni ishga tushirishi mumkin. Bu kichik, o'zgaruvchan mahsulot assortimenti uchun to'g'ri tartib bo'lishi mumkin. Agar investitsiya ishi bu ish o'rinlari yo'qolgan deb hisoblasa, bu noto'g'ri tartibdir. Narxlarni solishtirishdan oldin chegarani aniqlang.
Buyurtmadan oldin muhim bo'lgan beshta qaror
- Avtomatlashtirish darajasini solishtirishdan oldin, kalıplama jarayonini qismga moslang.
- Har bir o'tkazish va tugatish operatsiyalarini, shu jumladan qo'lda qoladigan ishni aniqlang.
- Kalıplama tezligini kesish, tekshirish va qadoqlash qobiliyati bilan muvozanatlashtiring.
- Faqat uzluksiz ishlab chiqarishni emas, balki xatolarni tiklash va almashtirishni sinab ko'ring.
- Xuddi shu shartlar ostida qabul qilingan konteyner uchun umumiy chiziq narxini solishtiring.

Puflashda "avtomatik" nimani o'z ichiga oladi?
"Avtomatik" operatsiyalar qanday boshqarilishini tasvirlaydi. Plastik qismning qanday hosil bo'lishini aniqlamaydi. Avtomatik ekstrusion puflash mashinasi va PET shishani puflash mashinasi ikkalasi ham dasturlashtirilgan ketma-ketlikni bajarishi mumkin, ammo ular turli xil materiallarni tayyorlash, asboblar va pardozlash tartiblarini talab qiladi. To'liq avtomatik puflash mashinasini qidirayotgan xaridor birinchi navbatda jarayon masalasini hal qilishi kerak.
Ekstrusion puflashda mashina parison deb ataladigan erigan naycha hosil qiladi. Mog'or bu naychani ushlaydi va havo ichi bo'sh qismni hosil qiladi. PET cho'zilgan zarbali kalıplama cho'zilgan va shishiriladigan preformdan foydalanadi. Ushbu turli xil boshlang'ich shakllar nima uchun PET preformlarini yuklash bo'yicha qo'llanma HDPE detarjen shishasi liniyasi uchun to'liq sotib olish bo'yicha qo'llanma emasligini tushuntiradi.
| Qaror | Ekstrusion puflash | PET strech puflash |
|---|---|---|
| Boshlanish shakli | Ekstrudirovka qilingan eritilgan parison | PET preformasi |
| Umumiy xarid konteksti | HDPE butilkalari, ishlov beriladigan idishlar va sanoat ichi bo'sh qismlar | Preformlardan tayyorlangan shaffof ichimliklar idishlari |
| Avtomatlashtirish bo'yicha savollar | Qismni chiqarish, chirog'ni olib tashlash, kesish, sinovdan o'tkazish va uzatish | Oldindan ishlov berish, isitish/cho'zish-puflash ketma-ketligi va shishani uzatish |
Jarayonga havola:Kinggle puflash mashinasi qo'llanmasi. Mahsulot geometriyasi va qatron darajasi yakuniy jarayon tanlovini aniqlaydi.
Mashinani, katakchani va chiziqni ajrating
Mashina darajasidagi avtomatik tsikl kelishilgan qoliplash ketma-ketligini qamrab oladi. Avtomatlashtirilgan katak ushbu mashina atrofida aniq ishlov berish yoki tugatishni qo'shadi. Ishlab chiqarish liniyasi kelishilgan qabul qilingan mahsulot chegarasi orqali ketma-ket operatsiyalarni bog'laydi. Qadoqlash ushbu chegara ichida bo'lishi mumkin yoki u alohida zavod operatsiyasi bo'lib qolishi mumkin.
Bu foydali xarid farqlari, har bir yetkazib beruvchi bir xil atamalardan foydalanadi degan va'da emas. Haqiqiy operatsiyalarni spetsifikatsiyaga qo'ying. Uskunalar ro'yxatisiz "to'liq avtomatik" turli talqinlar uchun juda ko'p joy qoldiradi.
Biz keng yorliqdan ko'ra, "avtomatik qoliplash, yo'naltirilgan olish, o'chirish va oqish sinovidan o'tgan tushirish" kabi aniq tavsifni afzal ko'ramiz. Bu xaridorga tayyor mahsulot qayerda paydo bo'lishi va hali nimaga e'tibor berish kerakligini aytadi. Oddiy qoliplash ketma-ketligi takroriy qo'lda ishlov berishsiz ishlayotgan bo'lsa ham, materiallarni to'ldirish, namuna olish, hurdalarni qayta ishlash va kartonni o'zgartirish ham egalariga muhtoj.
Xuddi shunday, avtomatik boshqaruv butunlay elektr haydovchi bilan bir xil emas. Drayv turi, stantsiyani joylashtirish, bosh soni va avtomatlashtirish ko'lami alohida tanlovdir. Ularni bitta yuqori darajadagi spetsifikatsiya sifatida ko'rib chiqish o'rniga, har birini ishni ko'rib chiqing.
Qism va ishlab chiqarish jadvalidan boshlang
Shishaning nominal hajmi uning ishlab chiqarish liniyasini belgilash uchun etarli emas. Tor dumaloq shisha va keng tutqichli idish bir xil suyuqlik hajmini ko'tarishi mumkin, ammo turli xil qoliplar, olib tashlash asboblari va tayanchlar kerak. Chiziq mavhum "2 L mahsulot" emas, balki haqiqiy tashqi shaklga mos kelishi kerak.
Bo'shatish paytida kutilgan qismni chizish va tugallangan holat bilan boshlang. Bo'yin tugashini, tutqich ochilishini, tana o'lchamlarini, maqsadli og'irlikni va muhim sifat talablarini yozib oling. Aniq qatron darajasi, rang paketi va kelishilgan qayta ishlangan yoki qayta maydalangan holatini tasdiqlang. Ushbu tafsilotlar taklif qilingan sinovni mo'ljallangan ishga tegishli qiladi.
Savdo rejasini ishlab chiqarish talabiga aylantiring
Har bir smenada qabul qilingan konteynerlarni smenalar soni, partiya o'lchamlari va o'zgartirish chastotasi bilan birga belgilang. Aksariyat buyurtmalar uchun qisqa muddatlar va keng qamrovli asboblarni o'zgartirish kerak bo'lsa, yuqori soatlik tarif unchalik foydali emas. Sekinroq, lekin o'zgartirish osonroq bo'lgan hujayra bu ishlab chiqarish aralashmasiga yaxshiroq mos kelishi mumkin. Faqatgina katalogning maksimal chiqishi bilan hech qanday xulosaga kelish mumkin emas.
Mahsulotlar oilasini sanab o'ting, nafaqat birinchi ishga tushirish shishasi. Eng keng qismini, eng og'ir qismini va ushlash yoki kesish uchun eng qiyin qismini aniqlang. Bular turli xil SKUlar bo'lishi mumkin. Keyin qaysi mahsulotlar dastlabki qurilishda ishlashi kerakligini va qaysilari kelajakda asboblar yoki alohida jihozlarni talab qilishini hal qiling.
- Sinov maqolasini muzlatish:chizmani qayta ko'rib chiqish, qatronlar, tayyor og'irlik va kerakli testlar.
- Yetkazib berish shartlarini belgilang:kesilgan, tekshirilgan, yo'naltirilgan, hisoblangan yoki qadoqlangan.
- Jadvalni aniqlang:smenada yaxshi konteynerlar, ish soatlari va rejalashtirilgan SKU o'zgarishlari.
- Asboblar oilasini tekshiring:qoliplar, bosh pitch, ushlagichlar, trimming uyalari va sinov muhrlar.
- Hujayra konvertini tasdiqlang:kommunal xizmatlar, qo'riqlash, xizmatga kirish va mahsulot oqimi.
Stantsiyalar soni, rozetkalar va bo'shliqlar alohida ko'rib chiqilishi kerak. Ikki stantsiya ikkita savdo nuqtasini anglatmaydi. Ko'p boshli puflash mashinasi har bir shisha shaklini chiqish oralig'iga mos kelmaydi. Ko'p qatlamli bosh har bir hodisa uchun tayyor konteynerlar sonini emas, balki devor qurilishini tasvirlaydi.
Kinggle ningko'p boshli va ko'p bo'shliqli qo'llanmaushbu konfiguratsiya farqlarini tushuntiradi. Avtomatlashtirish tartibini tuzatishdan oldin ushbu sharhdan foydalaning. Bo'shliqni tartibga solish o'rnatilgandan so'ng, olish va tugatish uskunalari uzatish va sifatni tekshirish orqali har bir pozitsiyani saqlab qolishi kerak.
Shuning uchun eng foydali so'rov chizma, material spetsifikatsiyasi, ishlab chiqarish jadvali va sifat ta'rifini o'z ichiga oladi. HDPE shisha ishlab chiqarish liniyasi uchun ushbu kirishlarsiz "avtomatik plastik butilka ishlab chiqarish mashinasi" so'rovi to'g'ri chiziq hajmini belgilay olmaydi.
Mahsulot sifatini belgilovchi mashina tizimlarini tekshiring
Pastki oqimni avtomatlashtirish beqaror parisonni, mos bo'lmagan chimchilashni yoki qolipni ishlov berish uchun juda yumshoq qilib qo'yadigan qismni tuzata olmaydi. Transfer tizimi takrorlanadigan natijalarni berishidan oldin, shakllantirish jarayoni takrorlanadigan maqola ishlab chiqarishi kerak. Aks holda, robot mos kelmaydigan qismlarni harakatlantirishning aniq usuliga aylanadi.
Shamollash mashinasining muhim qismlariga ekstruder, qolip boshi, siqish moslamasi, zarba tizimi, sovutish sxemalari va boshqaruv elementlari kiradi. Faqat komponent nomlari bo'yicha tanlash o'rniga, ularning tasdiqlangan qismga qo'shgan hissasini ko'rib chiqing. Masalan, taniqli PLC brendi taqdim etilgan retsept funksiyalarini yoki quyi oqim aloqasini o'rnatmaydi.
| Tizim | Nimani ko'rib chiqish kerak | So'rash uchun dalil |
|---|---|---|
| Ekstruziya va qolip boshi | Qatronlar mosligi, yalpi parison talabi va chiqish balansi | Ishlab chiqarish namunalari va aniqlangan moddiy sharoitlari |
| Parizon nazorati | Qismning muhim joylarida devor taqsimoti | Lavozimga xos o'lchovlar va saqlangan retsept |
| Kalıp va siqish | Asbob moslamasi, chimchilash va bo'shatish bo'shlig'i | Tasdiqlangan chizmalar va kalıplanmış qismlarni tekshirish |
| Sovutish va ishlov berish | Rejalashtirilgan bo'shatish va tutqich nuqtalarida qismning qattiqligi | Sinovni haqiqiy qismi bilan o'tkazing |
| Boshqaruv | Ketma-ketlik, signallar, retsept doirasi va quyi oqim signallari | Funktsiyani namoyish qilish va interfeys ro'yxati |
Aniq ma'lumotnoma: Kinggle'ning 2 L bitta stantsiyali mashinasi
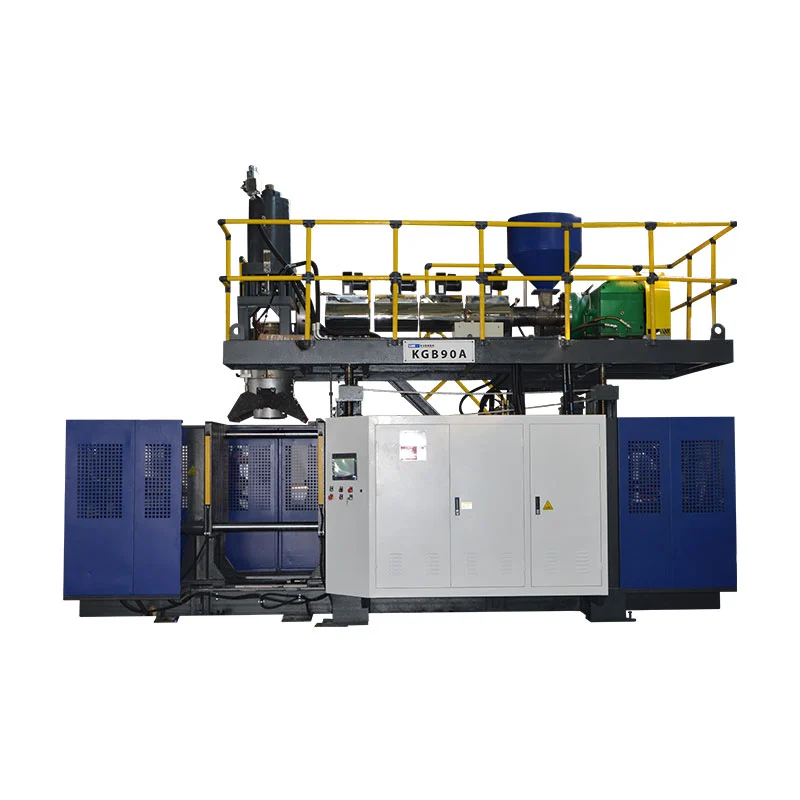
TheKGB2L mahsulot sahifasimaksimal konteyner hajmi 2 L, 50 mm vint, 30 kg / soat HDPE eritish quvvati va 360 × 380 mm maksimal qolib hajmini sanab o'tadi. Shuningdek, u 100 ml-1 L oralig'ida kichikroq idishlar uchun ikki, uch va to'rtta chiqish konfiguratsiyasini tavsiflaydi. Bu qiymatlar taklif qilingan ishni ko'rishga yordam beradi; ular asboblarni ko'rib chiqish o'rnini bosa olmaydi.
Xuddi shu sahifada 600 PC/HR “Chiqish (quruq tsikl)” deb belgilangan. Bu aniqlangan shampun shishasi, mog'or va tugatish chizig'ining qabul qilingan chiqishi emas. Ishlab chiqarish talabi uchun haqiqiy material, sovutish vaqti, faol pozitsiyalar va tekshirish holati kerak. Quruq sikl yozuvini chop etilgan harakat namunasi sifatida ko'rib chiqing.
Ko'p rozetkali taklif uchun, birlashtirilgan yalpi parison massasini, shuningdek, bo'shliqning mosligini tekshiring. Tayyor shishaning og'irligi ekstruder tomonidan taqdim etiladigan chirog'ni istisno qiladi. Ko'proq savdo nuqtalari ekstruziya, sovutish va tugatishga bo'lgan talabni oshirishi mumkin. Faqatgina ishchilar soni foydalanish mumkin bo'lgan ishlab chiqarish tezligini aniqlay olmaydi.
Biz kalıplama tizimini faqat kritik qismlar o'lchovlari va o'tkazish harakati kelishilgan sharoitlarda barqaror bo'lgandan keyin tasdiqlaymiz. Ushbu muammolarni hal qilishdan oldin konveyerni qo'shish muammoni chiziqdan ancha uzoqlashtiradi. Devorga tarqatish uchun foydalaningparison dasturlash bo'yicha qo'llanmamahsulot chizmasi bilan birga.
Oziqlantirishdan qabul qilingan idishlargacha bo'lgan chiziqni belgilang
Shamollashni avtomatlashtirishning eng kuchli spetsifikatsiyasi har bir operatsiya davomida mahsulotni kuzatib boradi. Unda har bir modul nimani qabul qilishi, nimani taqdim etishi va keyingi modulga ulanish kimga tegishli ekanligini aytadi. Bu kelishilgan jarayon chegarasi bo'lmagan robotlar, konveyerlar va sensorlarning uzoq ro'yxatidan ko'ra foydaliroqdir.
Kinggle nashr etdiavtomatlashtirish imkoniyatlariquyi oqimni kesish, tekshirish va qadoqlashni o'z ichiga oladi. Shisha loyihasi uchun ushbu imkoniyatni belgilangan doiraga aylantiring. Avtomatik o'chirish, bo'yinni kesish, qochqinlarni tekshirish va qadoqlash turli funktsiyalardir; hech kim jimgina boshqasining mavjudligidan taxmin qilinmasligi kerak.
| Operatsiya | Yechish uchun savol | Qabul qilish tekshiruvi |
|---|---|---|
| Oziqlantirish | Tashish, aralashtirish va materiallar darajasidagi nazoratni kim ta'minlaydi? | Tasdiqlangan material bunkerga rejalashtirilmagan etkazib berishda uzilishlarsiz etib boradi. |
| Olib chiqish; chiqarish | Qism qayerda ushlangan va qurilma qanday yo'nalishda chiqib ketadi? | Sinov maqolasida o'tkazib yuborilgan uzatish yoki qabul qilinishi mumkin bo'lmagan belgilar yo'q. |
| O'chirish va kesish | Qaysi flesh va tugatish funksiyalari olib tashlanadi? | Kerakli qirralar, bo'yin va tutqich teshiklari qism ta'rifiga mos keladi. |
| Tekshirish va rad etish | Qaysi testlar inline va muvaffaqiyatsiz qismlar qanday ajratiladi? | Kelishilgan sinov namunalari aniqlangan va to'g'ri yo'naltirilgan. |
| Tashish va qadoqlash | Keyingi stantsiyaga qanday shisha holati va tartibi yetib borishi kerak? | O'tkazish, jamg'arish va yakuniy hisoblash ishlari kelishilgan stavka bo'yicha. |
Har bir chegaraga integratsiya egasining nomini bering. Mashina yetkazib beruvchisi chiqarib olishni ta'minlasa va boshqa yetkazib beruvchi oqish tekshirgichni taqdim etsa, kimdir shisha yo'nalishini, uzatish balandligini, masofani tasdiqlashi va qo'l siqishini boshqarishi kerak. Mos ko'rinadigan modullarni sotib olish birlashtirilgan hujayrani sotib olish bilan bir xil emas.
Ushbu signallar kerak bo'lganda "tayyor", "mavjud qism", "tsikl tugallangan" va nosozlik holatlari qanday ifodalanishini kelishib oling. Qaysi kontroller to'xtashni boshlashini va qaysi qurilma ishga tushirish xatosi haqida xabar berishini aniqlang. Aniq arxitektura loyihaga xosdir, ammo mas'uliyat noaniq bo'lib qolishi mumkin emas.
Qabul qilingan mahsulot yo'nalishidan alohida chiqindilar oqimini tekshiring. O'chirilgan flesh yig'ish va kelishilgan joylashishni talab qiladi. Qayta foydalanish material va mahsulot talablariga bog'liq; avtomatik maydalagichga ulanishi hech qanday qayta silliqlash foiziga ruxsat bermaydi. Material retseptini nazorat ostida saqlang.
Shishaning oqmasligini tekshirish uchun sinov usulini, moslamani, muhrlanish holatini va kelishilgan sinov namunalarini aniqlang. Sinov stantsiyasi yashil natijani ko'rsatishdan ko'proq narsani qilishi kerak. U nosozliklarni ishonchli tarzda ajratishi va rad etilgan qismlarning yaxshi mahsulot konveyeriga sezilmasdan qaytishiga yo'l qo'ymasdan hisoblashni qayd etishi kerak.
Qo'llanilish doirasi chizmasi, shuningdek, texnik xizmat ko'rsatish va qolipni o'zgartirish imkoniyatini ko'rsatishi kerak. Kinggle'dan foydalaningyordamchi dastur va zavod tartibi bo'yicha qo'llanmaquvvat, havo, suv va makonni barcha yordamchi vositalar bilan muvofiqlashtirish.
O'tkazish qoliplash mashinasidan oldin chiqishni cheklashi mumkin
Shamollatish ishlab chiqarish liniyasi faqat uning bog'langan operatsiyalari qo'llab-quvvatlay oladigan narsalarni beradi. Eng tezkor modul sekinroq trimmer, tester yoki qadoqlash stantsiyasini cheksiz muddatga qoplay olmaydi. Buferlar chiziqqa qisqa uzilishdan tiklanish vaqtini beradi; ular doimiy sig'im nomuvofiqligini bartaraf etmaydi.
Birinchidan, har bir uskunaning tezligini bir xil asosga qo'ying. Raqam qoliplash hodisalari, yalpi qismlar, sinovdan o'tgan qismlar yoki qabul qilingan idishlarni anglatadimi? U faqat uzluksiz yugurishni qamrab oladimi yoki to'ldirish va oddiy to'xtashlarni o'z ichiga oladimi? Tariflar mos kelgandan keyingina tariflarni solishtiring.
Aniq qabul qilingan ishlab chiqarish asosi bilan ishlangan misol
Kalıplama va kesishdan keyin soatiga 480 ta konteyner chiqaradigan taklif qilingan chiziqni ko'rib chiqing. Tasavvur qiling, uning bir pozitsiyali oqish tekshirgichi to'liq yuklash, sinov, qaror qabul qilish va tushirish ketma-ketligi uchun 8 soniyani talab qiladi. Uning ideal quvvati soatiga 3600 ÷ 8 = 450 konteyner. Bu o'lchangan Kinggle mashinasi natijasi emas, balki rejalashtirish taxminlari.
Kirish tezligi: 480/soat · Ideal sinov qurilmasining quvvati: 450/soat · To'plash: 30/soat
Tester to'xtamasa ham, keladigan qismlar soatiga 30 konteynerdan oshadi. 15 ta foydalanish mumkin bo'lgan bufer 15 ÷ 30 = 0,5 soat yoki 30 daqiqani to'ldiradi. Chiziqni bo'sh konveyer bilan boshlash qisqa namoyishni qoniqarli ko'rinishga olib kelishi mumkin. Nomutanosiblik hali ham mavjud.
Endi testerning to'liq to'xtashini ko'rib chiqing. Taxminan 480/soat tezlikda qismlar daqiqada 8 tezlikda keladi. Xuddi shu 15 ta bepul pozitsiya bu bufer to'la bo'lgunga qadar faqat 15 ÷ 8 = 1,875 daqiqa, taxminan 113 soniyani beradi. Sekinlash paytida va to'liq to'xtash paytida to'planish tezligi boshqacha.
Ushbu hisob-kitoblar, agar pozitsiyalar haqiqiy foydalanish mumkin bo'lsa, foydali bo'ladi. Qo'riqchiga tegib turadigan, tegib turgan yoki kerakli yo'nalishni saqlay olmaydigan shisha to'g'ri bufer holatini yaratmaydi. Xavfsiz jamg'arish chegarasiga erishilgunga qadar nazorat vositalariga ham kelishilgan javob kerak.
Geometriyani, shuningdek tezlikni tekshiring
Chiqaruvchi asboblar va konveyerlar qismni haqiqiy bo'shatish holatida ishlashi kerak. Takrorlanadigan tutqich joyini aniqlang. Bo'yin, tanasi yoki chirog'i o'sha joyni ta'minlaydimi va keyingi o'tkazishdan oldin kesish uni olib tashlaydimi yoki yo'qligini tekshiring. Birinchi olib ketishda mavjud xususiyat ikkinchisida mavjud bo'lmasligi mumkin.
Mashina tezligini oshirishdan oldin biz ushbu ma'lumotlar zanjirini hal qilamiz. Aqlli tezlikda uzatiladigan va oldindan tiklanadigan liniya qo'lda qayta joylashtirishni talab qiladigandan ko'ra yaxshiroq ishlab chiqarish aktividir. Maqbul yechim qayta ko'rib chiqilgan asbob-uskunalar, boshqa uzatish ketma-ketligi yoki qo'shimcha quyi oqim quvvati bo'lishi mumkin - tezroq qoliplash aylanishi emas.
Nihoyat, kelishilgan tekshirish nuqtasidan keyin qabul qilingan konteynerlarni hisoblang. Tashxis qo'yish uchun yuqoridagi yalpi hisoblarni saqlang, lekin ularni etkazib berish-chiqish ko'rsatkichi sifatida ishlatmang. Kinggle ningzavod qabul qilish bo'yicha qo'llanmanima uchun mahsulot identifikatori, hisoblash chegaralari va kuzatish vaqti bir xil yozuvga tegishli ekanligini tushuntiradi.
Chiziq mahsulotlarni qayta tiklashi va o'zgartirishi mumkinligini isbotlang
To'g'ri avtomatik ishga tushirish faqat bitta ish holatini isbotlaydi. Ishlab chiqarish shuningdek, to'ldirishni, muvaffaqiyatsiz o'tkazmalarni, rad etilgan qismlarni, bloklangan konveyerlarni va mahsulotni o'zgartirishni o'z ichiga oladi. Ushbu hodisalar qabul qilish rejasida munosib o'rin egallaydi, chunki javob hujayraning boshqariladigan ishlab chiqarishga qaytishini aniqlaydi.
Zavod tomonidan biz nosozlikni tuzatishni sayqallangan namoyishdan oldin qo'yamiz. Agar shisha pikapni o'tkazib yuborsa, keyingi savol kimdir uni qanchalik tez qaytarishi mumkinligi emas. Savollar o'tkazib yuborilgan narsani aniqladi, qaysi harakat to'xtadi va hujayra qayta ishga tushirishdan oldin ma'lum holatni qanday tasdiqlaydi. Qo'lni qayta-qayta tuzatish oddiy avtomatik operatsiya emas, balki tekshirish uchun alomatdir.
Yupqa devorli shisha chiqarilgandan so'ng uchi kelganda, biz bir nechta jarayon sozlamalarini o'zgartirishdan oldin tutqich va tayanch holatini tekshiramiz. O'tkazish paytida qismning qattiqligini, armatura aloqa nuqtalarini va harakat ketma-ketligini ko'rib chiqing. Keyin bitta boshqariladigan tuzatishni sinab ko'ring va qismni yana tekshiring. Ko'proq tortish bosimi birinchisini tuzatish o'rniga boshqa nuqsonni keltirib chiqarishi mumkin.
Xuddi shu tartib qochqinlarni rad etish ko'tarilganda ham qo'llaniladi. Ta'sir qilingan namunalarni saqlang va joylashuvi va vaqtini aniqlang. Kalıplangan bo'yin va qisqich bilan birga sinov muhrini va armatura holatini tekshiring. Oqish sinov aloqasi va oqish konteyneri turli tuzatishlarni talab qiladi. Ushbu sabablarni ajratmasdan qoliplash retseptini o'zgartirish vaqtni yo'qotishi va xatoni yashirishi mumkin.
Nosozlik yuzaga kelishidan oldin tiklanishni aniqlang
- Boshlash xatosini, ta'sirlangan modulni va mahsulot holatini yozib oling.
- Hujayrani tasdiqlangan nazorat va xavfsizlik dizayni bilan belgilangan holatga keltiring.
- Vakolatli xodimlarga belgilangan izolyatsiya va kirish tartibiga muvofiq nosozlikni bartaraf etishlarini so'rang.
- Qayta ishga tushirishdan oldin o'tkazish, tekshirish va rad etishdagi qismlarni moslashtiring.
- Kelishilgan tiklash ketma-ketligi bo'yicha davom eting, so'ngra kerakli mahsulot tekshiruvlarini tekshiring.
Bu qo'riqlanadigan uskunaga kirish yoki blokirovkani chetlab o'tish uchun ruxsat emas, rejalashtirish bosqichlari. Integratsiyalashgan hujayra modul o'zaro ta'siri va oldindan ko'rilishi mumkin bo'lgan aralashuvlarni qamrab oluvchi xavfni baholashga muhtoj.ISO 12100: 2010mashinalar xavfini baholash va xavflarni kamaytirishning umumiy tamoyillarini belgilaydi; loyiha, shuningdek, tegishli mashinaga va maqsadli talablarni aniqlashi kerak.
Saqlangan retsept to'liq o'zgarish bo'lishi shart emas
Retsept haroratni va qoliplash harakatlarini eslab qolishi mumkin, shu bilan birga tanlagich, trim uyasi va sinov qurilmasi qo'lda sozlangan holda qoladi. Qaysi pozitsiyalar saqlanganligini, qaysilari motorli va qaysilari jismoniy asboblarni o'zgartirishni talab qilishini so'rang. Texnikajarayonlarni avtomatlashtirish bo'yicha hujjatlartanlash, o'chirish va oqish-tester pozitsiyalari uchun formatga bog'langan sozlamalarning sanoat namunasini taqdim etadi. Bu ko'rsatish doirasini ko'rsatadi; u har bir mashinada bu funktsiyalarni o'rnatmaydi.
Kelishilgan usul bo'yicha bir formatning yakuniy qabul qilingan qismidan ikkinchisining birinchi qabul qilingan qismiga o'tish vaqtini belgilang. Asboblar bo'yicha ishlarni, sozlashlarni, materiallarning o'tishini va sifatini alohida yozib oling. Bu retseptni tezroq eslab qolish nimani saqlab qolishini va mexanik yoki texnologik vazifa bo'lib qoladigan narsalarni ochib beradi.
Avtomatlashtirish belgilarini emas, balki qabul qilingan konteyner narxini solishtiring
Yarim avtomatik va to'liq avtomatik shamollash mashinasini taqqoslash bir xil mahsulot va ishlab chiqarish jadvalidan boshlanishi kerak. Aks holda, arzonroq kotirovka boshqa kotirovka o'z ichiga olgan ishlov berish, sinovdan o'tkazish yoki qadoqlashni istisno qilishi mumkin. Uskunalar yig'indisini solishtirishdan oldin teng etkazib berish chegaralarini solishtiring.
Avtomatlashtirish aniqlangan takrorlanuvchi cheklovni olib tashlaganda eng himoyalangan hisoblanadi. Bu chirog'ni qo'lda olib tashlash, nomuvofiq uzatish, tekshirishni qiyin topshirish yoki tezlikni ushlab turolmaydigan qadoqlash operatsiyasi bo'lishi mumkin. Cheklovni aniqlamasdan ko'proq avtomatlashtirishni sotib olish, qabul qilingan mahsulotni yaxshilamasdan texnik xizmat ko'rsatish va almashtirish ishlarini qo'shishi mumkin.
Xarajatlar chegarasini chiqish chegarasi kabi keng tuting
Qabul qilingan konteyner narxi = kelishilgan ishlab chiqarish chegarasidagi umumiy xarajat ÷ shu chegarada yetkazib berilgan qabul qilingan konteynerlar
Hisoblagich taqqoslash uchun tegishli xarajatlarni o'z ichiga olishi kerak: materiallar, mehnat, kommunal xizmatlar, asboblar, texnik xizmat ko'rsatish va tanlangan kapital yoki umumiy xarajatlar. Ikkala variant uchun ham bir xil hisob usulidan foydalaning. Pastki oqimdagi robot bepul emas, chunki uning narxi kalıplama mashinasi kotirovkasidan tashqarida joylashgan.
Insonning takrorlanadigan vazifalarini sanab o'ting. Kimdir hali ham materialni to'ldirishi, hurdalarni ko'chirishi, qismlarni namuna olishi, kartonlarni almashtirishi, asboblarni saqlashi va signallarga javob berishi mumkin. Avtomatik ketma-ketlik ishlayotganda emas, balki oddiy smenadagi ish yukini hisoblang. Operator bir nechta hujayralarga kechiktirilgan tekshiruvlarsiz yoki qayta tiklanmasdan xavfsiz xizmat ko'rsatishi mumkinligini aniqlang.
Kuzatish davri uchun kVt / soat elektr energiyasidan va o'sha davrdagi qabul qilingan idishlardan foydalaning. KVtdagi quvvat boshqa miqdordir. To'liq chiziqni taqqoslashda, ayniqsa, kompressor, chiller yoki maydalagich takliflar o'rtasida o'zgarsa, kelishilgan yordamchilarni qo'shing. Thekommunal talablar bo'yicha qo'llanmanega ulangan quvvat va operatsion talab ham alohida qolishi kerakligini tushuntiradi.
Tez-tez format o'zgarishi uchun har bir SKU uchun zarur bo'lgan armatura va zaxira asboblarni ko'rib chiqing. Hujayraning boshlang'ich narxining pastligi qiyin o'zgarishlar yoki qo'shimcha format qismlari bilan qoplanishi mumkin. Aksincha, amaliy qo'lda tugatish marshruti bilan kam hajmli mahsulot uchun murakkab uzatish tizimi keraksiz bo'lishi mumkin.
Biz takliflarni ular olib tashlagan ishlab chiqarish cheklovlari, ular tekshirishi mumkin bo'lgan qabul qilingan mahsulot va ular qoldiradigan takroriy ish bo'yicha tartiblashni tavsiya qilamiz. Avtomatlashtirilgan hujayra, agar ushbu imtiyozlar zavodning haqiqiy jadvaliga mos kelsa, o'z o'rnini egallaydi. "Uchuvchisiz" etarli moliyaviy dalil emas.
Umumjahon qaytarib berish da'vosidan ko'ra sezgirlik holatlarini so'rang. Xaridorning o'z xarajatlaridan foydalangan holda kutilgan talab, past foydalanish va tez-tez o'zgarishlarni solishtiring. Bu savdo hajmi yoki mahsulot tarkibi o'zgarganda ham investitsiya qarorini foydali qiladi.
Buyurtmani joylashtirishdan oldin konfiguratsiyani tasdiqlang
Tanlangan kontseptsiyani sotib olish buyurtmasidan oldin kelishilgan uskunalar ro'yxatiga, hujayra tartibiga va qabul qilish protokoliga aylantiring. Eng qimmat noaniqlik ko'pincha etishmayotgan sensor emas. Bu har bir partiya boshqa birovga tegishli deb hisoblagan chegara.
Yilni shisha loyihasi uchun2 L bitta stantsiyali platformaaniq boshlanish nuqtasini taklif etadi. Uning nashr etilgan qolip konverti va kichikroq shishali ko'p rozetkali variantlari dastlabki moslamani ko'rib chiqishga imkon beradi. Haqiqiy chizma, qatron, boshning joylashishi va quyi oqim doirasi taklif qilingan qurilishni aniqlaydi. Bu konfiguratsiyani faqat ovoz balandligidan tanlamang.
Sinovni xarid qilish haqidagi savollarga javob bering
Sinovda kelishilgan mahsulot ta'rifidan foydalanish va ko'rsatilgan natijani qo'llab-quvvatlovchi operatsiyalarni o'z ichiga olishi kerak. Agar sizib chiqishni tekshirish yoki kesish etkazib berish chegarasining bir qismi bo'lsa, bog'liq bo'lmagan mustaqil tsiklni taqdim etishdan ko'ra, uni hujayra bilan ko'rsating. Bir nechta pozitsiya zaif chiqish yoki bo'shliqni yashirishi mumkin bo'lgan namuna identifikatorini saqlang.
Qabul qilish yozuvi har bir da'voni usul, chegara va kuzatilgan natija bilan bog'lashi kerak. Asosiy shartsiz "o'tdi" kabi so'z xaridorning zavodida foydalanishga topshirilishiga rahbarlik qila olmaydi. TheKinggle FAT qo'llanmabu dalillar uchun to'liqroq asosni taqdim etadi.
- Identifikatsiyani yaratish:mashina, asboblar, boshqaruv versiyasi va kiritilgan modullar.
- Sinov shartlari:mahsulot, qatron, faol pozitsiyalar va foydali shartlar.
- Sifat:tanqidiy o'lchovlar, funktsional testlar va rad etish sabablari.
- Chiziqning ishlashi:qabul qilingan hisoblash, kuzatish davri, to'xtashlar va aralashuvlar.
- Qayta tiklash:kelishilgan nosozlik stsenariylari va ko'rsatilgan qayta ishga tushirish ketma-ketligi.
- Berish; uzatish:chizmalar, qo'llanmalar, asboblar haqida ma'lumot, zaxira nusxalari va ochiq narsalar.
Zavod xizmatlarini yoki uchinchi tomon uskunalarini jo'natishdan oldin qayta ishlab chiqarish mumkin bo'lmasa, zavod qabulini saytni qabul qilishdan ajratib oling. Qolgan cheklarni oldindan aniqlang va javobgarlikni belgilang. Zavod sinovi unga kiritilmagan shartlarni tekshirish uchun jimgina da'vo qilmasligi kerak.
Trening oddiy operatsiyani qamrab olishi kerak va ishlarni avtomatlashtirish ortda qoldiradi. Operatorlar muvaffaqiyatsiz o'tkazmani tan olishlari, boshlangan signalni sharhlashlari va tasdiqlangan tiklash usuliga rioya qilishlari kerak. Texnik xizmat ko'rsatish uchun chizmalar, eskirgan qismlar haqida ma'lumot va hujayrani qo'llab-quvvatlash uchun zarur bo'lgan kirish kerak.
Kinggle bilan avtomatik ekstrusion puflash konfiguratsiyasini muhokama qiling.Konteyner chizmasini, qatronlar sinfini, tayyor vaznini, kerakli testlarni, ishlab chiqarish jadvalini va rejalashtirilgan quyi oqim operatsiyalarini yuboring.loyiha so'rovi sahifasi.
Aloqa:sales@kinggle.com · + 86-574-87103665. Belgilangan mahsulot va chiziq chegarasi konfiguratsiyani tekshirishni faqat mashina narxini so'rashdan ko'ra foydaliroq qiladi.
Tez-tez beriladigan savollar
Avtomatik puflash mashinasi to'liq ishlab chiqarish liniyasi bilan bir xilmi?
Yo'q. Mahsulotni olib tashlash, kesish, tekshirish yoki qadoqlash alohida bo'lib qolsa, avtomatik mashina qoliplash harakatlarini boshqarishi mumkin. To'liq ishlab chiqarish liniyasi ushbu operatsiyalar o'rtasidagi uzatish, nazorat va sifat chegarasini belgilaydi. Har bir kiritilgan modul, qo'lda topshiriq va chiqarib tashlangan xizmatni aniqlaydigan uskunalar ro'yxati va tartibini so'rang. Avtomatik so'z emas, balki xarid spetsifikatsiyasi nima kelishini belgilaydi.
To'liq avtomatik puflash mashinasi hali ham operatorlarga muhtojmi?
Ha. Materiallarni to'ldirish, sifatli namunalar olish, asboblarni o'zgartirish, texnik xizmat ko'rsatish va nosozliklarni bartaraf etish uchun hali ham belgilangan mas'uliyat kerak. Avtomatlashtirish har bir ishlab chiqarish vazifasini olib tashlamasdan takroriy ishlov berishni olib tashlashi mumkin. To'liq smena atrofida xodimlarni rejalashtirish va xizmat ko'rsatishning amaldagi tartibi, shu jumladan qadoqlash va chiqindilarni qayta ishlash. Yordamchi xodimlar kamera ramkasidan tashqarida qoladigan qisqa namoyishdan mehnat bahosini chiqarmang.
Avtomatik o'chirish, shishaning oqmasligini tekshirish va qadoqlash standart sifatida kiritilganmi?
Ular bor deb o'ylamang. Kotirovka har bir operatsiyani, etkazib beriladigan uskunani, mahsulotga xos asboblarni, sinov usulini va rad etish yo'lini aniqlashi kerak. Olib tashlash moslamasi qochqinni tekshirgich emas va avtomatik konveyer avtomatik qadoqlash tizimi emas. Har bir kotirovka qilingan modul uchun u qanday tugallanmagan shartni olishini va qanday qabul qilingan shartni etkazib berishini so'rang.
Mavjud ekstrusion puflash mashinasini avtomatlashtirish mumkinmi?
Ehtimol, lekin fizibilite mavjud boshqaruv tizimiga, qo'riqlashga, mavjud bo'sh joyga, qolipni ochishga, mahsulotni chiqarish va uzatish tartibiga bog'liq. Qism, shuningdek, tavsiya etilgan ushlash, kesish va tekshirish moslamalariga mos kelishi kerak. Robot yoki konveyerni alohida sotib olishdan oldin to'liq hujayrani ko'rib chiqing. Qayta tiklash belgilangan integratsiya mas'uliyatini, yangilangan xavfni baholashni va kelishilgan ishlab chiqarish sinovini o'z ichiga olishi kerak.
Qabul qiluvchilar avtomatik liniyaning chiqishini qanday tekshirishlari kerak?
Qabul qilingan konteynerlarni kelishilgan yakuniy tushirish punktida belgilangan kuzatuv davri davomida hisoblang. Qatronlar, mahsulot, mog'or, faol pozitsiyalar, yordamchi dasturlar va kiritilgan quyi oqim operatsiyalarini aniqlang. Rad etishlar, to'xtashlar va qo'lda aralashuvlarni qaydda saqlang. Yalpi qoliplash mahsulotini qabul qilingan chiziqli mahsulotdan alohida xabar qiling. Katalogdagi quruq davr qiymati ushbu ishlab chiqarish sinovi o'rnini bosa olmaydi.