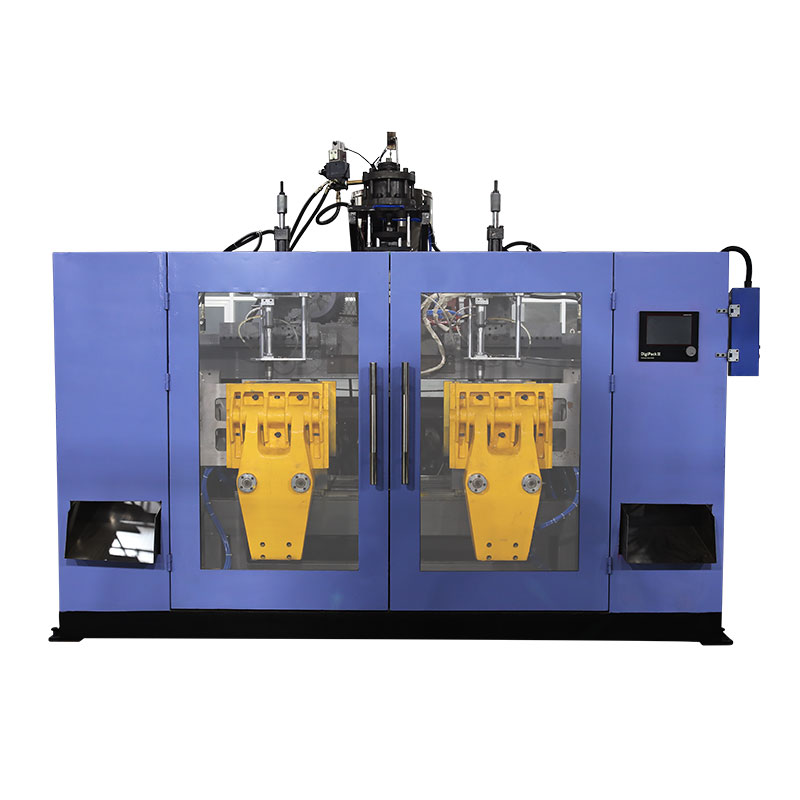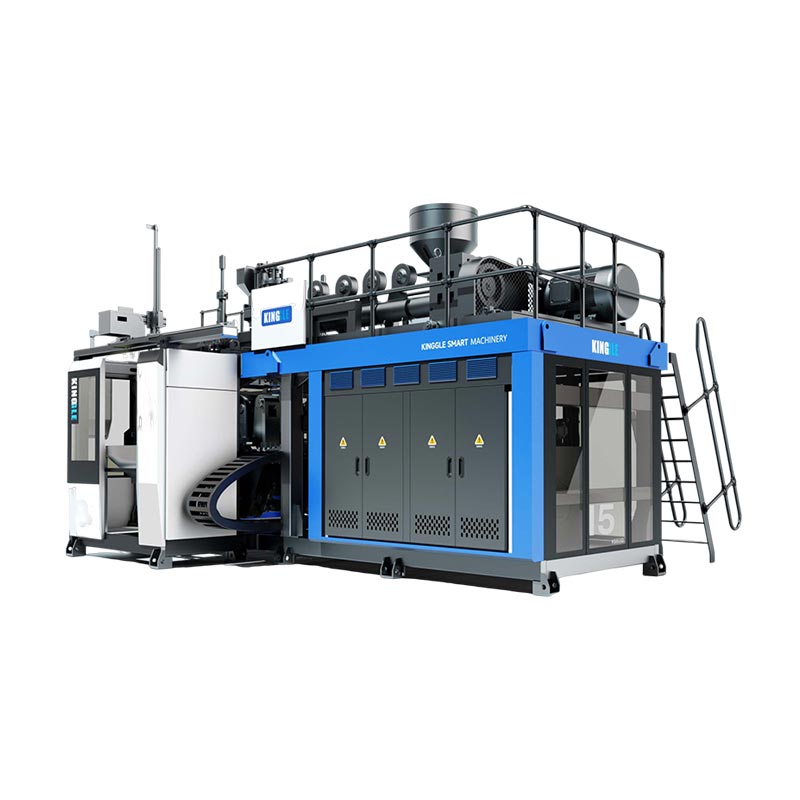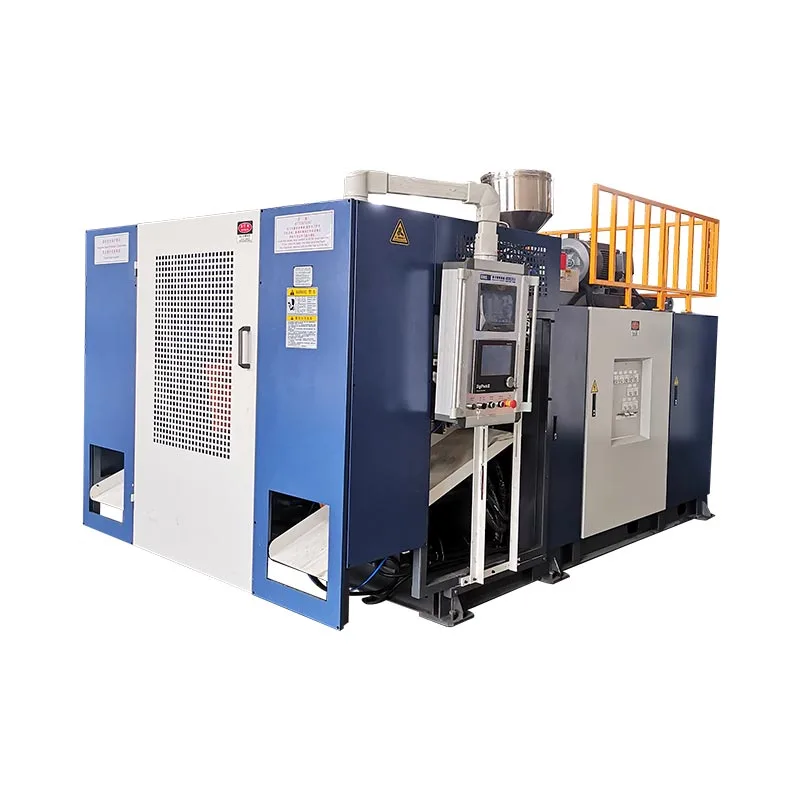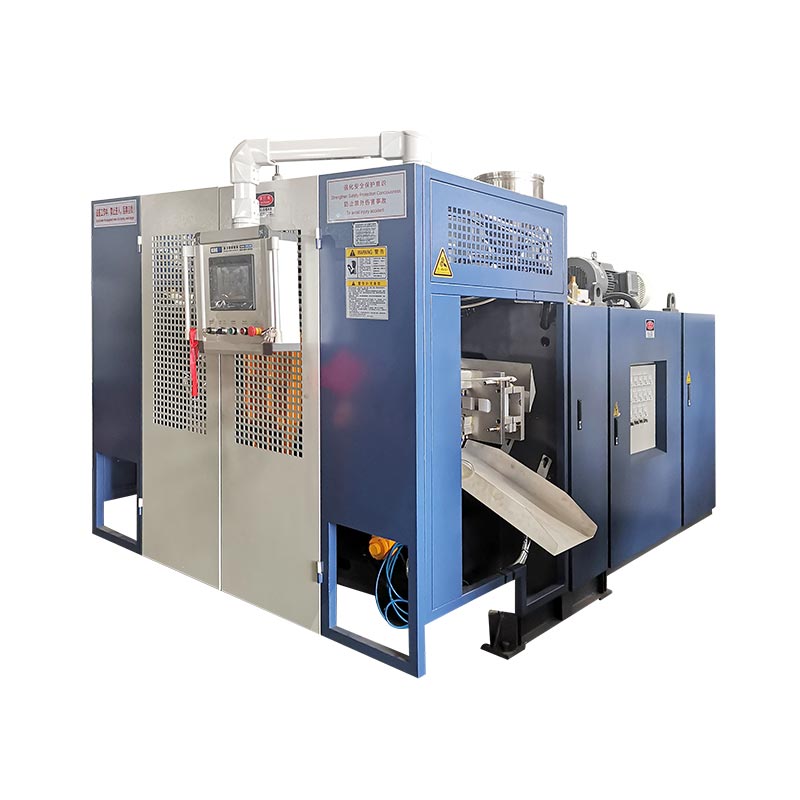
Avtomobil zarbalarini shakllantirish havo kanallari va suyuqlik rezervuarlari kabi ichi bo'sh qismlarni ishlab chiqishi mumkin. Uskunani tanlash qism chizmasi, belgilangan qatron va qabul qilish talablari bilan boshlanadi. Mashinaning e'lon qilingan konteyner hajmining o'zi uning ma'lum bir kanal hosil qilishini, qolipni joylashtirishini yoki kerakli tayyor mahsulotni etkazib berishini aniqlay olmaydi.
Foydali xaridni ko'rib chiqish qismni to'liq jarayon orqali amalga oshiradi: shakllantirish, olib tashlash, kesish, yig'ish va tekshirish. Nominal mahsulot yoki narxni solishtirishdan oldin mahsulot va asboblarga bo'lgan majburiy talablarni hal qiling. Aks holda, tez shakllantirish aylanishi hali ham etkazib berish maqsadini o'tkazib yuboradigan ishlab chiqarish xujayrasini yashirishi mumkin.

Shamollash avtomobil qismlari: ilovalar va jarayonning mosligi
Avtomobil qismlarini ichi bo'sh ekanligiga qarab emas, nima qilishlari kerakligiga qarab guruhlang. Idishning havo kanali, dvigatelning havo olish qismi va suyuqlik rezervuari turli xil ko'rib chiqishlarni talab qiladi. Ularning ishlash shartlari va interfeyslari mashina taklifi javob berishi kerak bo'lgan savollarni aniqlaydi.
| Oilaning bir qismi | O'rnatish uchun kirishlar | Uskunalar va asboblar bo'yicha savollar |
|---|---|---|
| Idishning HVAC kanallari | Havo yo'li, ulanish geometriyasi, o'rnatish maydoni va belgilangan funktsional tekshiruvlar | Tavsiya etilgan marshrut tanani shakllantirishi va kesish va tekshirish joylarini qoldirishi mumkinmi? |
| Dvigatelning havo olish qismlari | Belgilangan harorat, bosim yoki vakuum sharoitlari, ommaviy axborot vositalariga ta'sir qilish va ulanish talablari | Qatronlar, shakllantiruvchi yo'nalish va to'liq hujayra o'sha shartlarga mos keladimi? |
| Suyuqlik rezervuarlari | Suyuqlik, xizmat ko'rsatish shartlari, portlar, o'rnatish xususiyatlari va qabul qilish mezonlari | Korpus, interfeyslar va keyingi yig'ilish qanday ishlab chiqariladi va tekshiriladi? |
| Boshqa ichi bo'sh texnik qismlar | Yuklash qutilari, o'lchamlari, yig'ish xususiyatlari va mo'ljallangan foydalanish | Shamollatish mos keladimi yoki boshqa shakllantirish yoki birlashtirish usulini solishtirish kerakmi? |
Yoqilg'i tizimi loyihalarini alohida tasdiqlash yo'lida saqlang. Masalan,RISE plastik yonilg'i bakining yong'inga qarshi sinovini tavsiflaydiBirlashgan Millatlar Tashkilotining 34-qoidasi, 5-ilova, 5-bandga muvofiq. Bu to'liq tasdiqlash ro'yxati emas, balki maxsus sinov doirasi. Amaldagi bozorni, talablarni va amaldagi yoqilg'i-tizim loyihasini tasdiqlash majburiyatlarini belgilash; "avtomobil baklari" ro'yxatini ko'rsatadigan mashinalar katalogi yonilg'i baklarini ishlab chiqarishni yo'lga qo'ymaydi.
Shamollangan HVAC kanallari: geometriya, interfeyslar va mashina talablari
Shamollangan HVAC kanallari uchun havo yo'lini va har bir ulanishni birgalikda ko'rib chiqing. Shakllanishi mumkin bo'lgan tana hali ham kesilishi, joylashishi va tekshirilishi mumkin bo'lgan teshiklarga muhtoj. Shuning uchun maxsus plastik kanallar qoliplangan geometriya va belgilangan tugallangan geometriya bilan kotirovka bosqichiga yetishi kerak.
Idishning ventilyatsiyasini dvigatelning havo olish talablaridan ajrating
Dvigatelning havo olish materialini yoki sinov holatini idishni kanaliga o'tkazmang, chunki ikkalasi ham havo tashiydi. O'rnatish muhitini, tasdiqlangan materialni va muayyan qism uchun zarur tekshiruvlarni yozib oling. Agar bosim, vakuum, harorat aylanishi yoki suyuqlik ta'siri muhim bo'lsa, loyiha spetsifikatsiyasida tegishli shartlarni aniqlang.
Faqat kalıplanmış ochilishni emas, balki tugallangan ulanishni ko'rib chiqing
Chizmada ulanish uchlarini, o'rnatish nuqtalarini, qism o'zgarishlarini va tavsiya etilgan kesish joylarini belgilang. Keyin qismning tugatish yoki tekshirish moslamasida qanday o'tirishini tekshiring. Ko'rib chiqish uchun foydali savol - bir xil ma'lumotlar tizimi kesish, o'lchash va yig'ish paytida qismni doimiy ravishda aniqlay oladimi.
Hujayrani belgilashdan oldin kerakli oqim, o'tish, moslash yoki muhrlanish tekshiruvini belgilang. Ushbu tekshiruvlar uchun maxsus jihozlar yoki alohida stantsiyalar kerak bo'lishi mumkin. Ular puflash mashinasi bilan birga keladi deb o'ylamasdan, tayinlangan yetkazib beruvchi va qabul qilish usuliga ega bo'lishi kerak.
Mashina o'lchamini tanlashdan oldin jarayon yo'nalishini tanlang
Kattaroq mashinani tanlashdan oldin parisonning mog'or bo'shlig'iga qanday etib borishini muhokama qiling. Parizon - bu jarayon hosil bo'ladigan va shishiradigan issiq ichi bo'sh trubka. Uni ishlatish va joylashtirish geometriyaga mos kelishi kerak.
An'anaviy ekstruziya va 3D assimilyatsiya puflash
Torayning 3D assimilyatsiya puflashning texnik tushuntirishiuzun, murakkab ichi bo'sh shakllar uchun mog'or bo'shlig'iga parisonni kiritadigan assimilyatsiya qilishni tasvirlaydi. This is a distinct process arrangement. Qismlarni olib tashlaydigan robotli an'anaviy ekstrusion puflash mashinasi bu qobiliyatning ekvivalent dalili sifatida qaralmasligi kerak.
Noqulay yo'l uchun, haqiqiy geometriya va qatronlar yordamida yo'nalishni ko'rib chiqishni so'rang. An'anaviy ekstrusion puflash usulini, maxsus joylashtirish yoki assimilyatsiya qilish yo'lini va kerak bo'lganda birlashtirilgan kalıplanmış qismlarni solishtiring. Taqqoslash har bir avtomobil kanaliga bitta marshrut mos keladi deb o'ylamasdan, texnik-iqtisodiy asoslar, interfeyslar va quyi oqim ishlarini shakllantirishga qaratilgan bo'lishi kerak.
Eritma yetkazib berish va haydovchi konfiguratsiyasini alohida saqlang
Uzluksiz ekstruziya va akkumulyator boshining ishlashi eritmani etkazib berishni tavsiflaydi. Parisonni joylashtirish jarayonning boshqa qismini tasvirlaydi. Gidravlik, servo-gidravlik va elektr drayvlar ishga tushirishni tavsiflaydi. Ularni alohida o'qlarda solishtirish kotirovkalarni talqin qilishni osonlashtiradi va avtomatlashtirish yorlig'ini shakllantirish qobiliyatiga ega bo'lishining oldini oladi.
Haqiqiy avtomobil qo'llanilishi uchun puflash qatronlarini tanlang
Faqat polimerlar oilasini emas, balki sinfni belgilang. "PA" yoki "PP" mustahkamlash, o'zgartirish, ishlov berish harakati va mo'ljallangan qismga muvofiqligi haqida ochiq savollarni qoldiradi. EnvaliorningDurethan PA6 portfeli, masalan, quvurlar va havo o'tkazgichlari uchun puflash turlarini va mustahkamlangan navlarini ajratib turadi. Familiya bir-birining o'rnini bosadigan retseptni aniqlamaydi.
Materialni tayyorlash va plastiklashtirishni navga moslang
Joriy sinfga xos ishlov berish ko'rsatmalarini oling. Tavsiya etilgan quritish va oziqlantirish tartibini, kerak bo'lganda namlikni o'lchashni, vint va boshning mosligini, haroratni nazorat qilishni va aralashma uchun zarur bo'lgan har qanday aşınmaya bardoshli spetsifikatsiyani tekshiring. Bu barcha muhandislik plastmassalari uchun bitta quritish haroratini nashr qilish uchun sabablar emas, balki texnik tasdiqlash uchun narsalar.
Toray eritmaning yopishqoqligi va shaklni ushlab turish barqarorligini puflash uchun qatronlar mosligini aniqlaydi. Sinov paytida materialning holati va jarayon sozlamalarini yozib oling, shunda shakllanish muammosi ma'lum retseptga qarshi tekshirilishi mumkin. Mashinaning nashr etilgan HDPE ekstruziya tezligini uning boshqa qatronlar bilan yetkazib berish tezligini isboti sifatida qabul qilmang.
Qayta maydalashni tasdiqlangan retsept bo'yicha saqlang
Manbani, qayta ishlash tarixini va tavsiya etilgan qayta maydalash nisbatini, mijozning ruxsati va retseptni aniqlash uchun zarur bo'lgan tekshiruvlar bilan birga yozib oling. Mo'ljallangan ishlab chiqarish aralashmasini sinab ko'ring. Faqat bokira qatronni qo'llagan sinov keyinchalik qayta maydalangan qo'shilish bilan ishlashni aniqlamaydi.
Qism chizmasini puflash uskunasiga qo'yiladigan talablarga tarjima qiling
Shamollash uskunasini ko'rib chiqish uchun dalil talablari jadvalidan foydalaning. Har bir majburiy talabga tegishli spetsifikatsiya, chizma yoki sinov yozuvi kerak. Yechilmagan narsalar mas'ul tomon ularni yopmaguncha ko'rinadigan bo'lishi kerak.
| Talab | Taklifni tekshiring | Dalil va yopilish |
|---|---|---|
| Materiallar va yalpi otishma talabi | Sinfga xos plastiklash, foydalanishga yaroqli tortishish va yetkazib berish; faqat tayyor og'irlikni emas, balki jarayonning qoldiqlarini o'z ichiga oladi | Materiallarni qayd etish va sudning vakilini shakllantirish |
| Kalıp o'rnatish | Konvert, o'rnatish, qolib qalinligi va massasi, kommunal xizmatlar va xizmatga kirish | Kalıp-mashina interfeysi chizmasi |
| Ochilish va olib tashlash | Ochilish joyi, zarur qolib harakatlari, tutqich yo'li va issiq qism uchun bo'sh joy | Harakatni ko'rib chiqish va guvohlarni olib tashlash ketma-ketligi |
| Kritik devor hududlari | Bosh asboblar, parison nazorati va tavsiya etilgan tekshirish joylari | Chizma chegaralariga nisbatan xaritalangan o'lchovlar |
| Tugallangan interfeyslar | Kesish, birlashtirish, yig'ish va joylashtirish moslamalari | Yakunlangan qismning o'lchamli va funktsional tekshiruvlari |
| Qabul qilingan chiqish | Hujayrani, hisoblash nuqtasini, uzilish qoidalarini to'ldiring va ishlov berishni rad eting | Qabul qilingan miqdorlar va to'xtash yozuvlari bilan vaqtli sinov |
Qanday qilib men avtomobillarni puflash loyihasini ko'rib chiqaman
Avtomobilni puflash loyihasi uchun men mashinaning quvvatini muhokama qilishdan oldin qismlar chizmasini ko'rib chiqaman. Mening boshlang'ich savollarim material darajasi, ish muhiti, ulanish nuqtalari va qabul qilish talablari bilan bog'liq. Mashinaning nominal konteyner hajmi kanal yoki tartibsiz rezervuarni tasdiqlash uchun asos emas, balki skrining ma'lumotnomasi bo'lib qoladi.
Agar sinov qismi o'z vazniga erishgan bo'lsa-da, lekin mahalliy devor qalinligi tekshirilmagan bo'lsa, men umumiy qismning og'irligini oshirishdan oldin material taqsimotini tekshirib ko'raman. Men ko'rsatilgan tekshirish joylarini parison profili, material tayyorlash, asbob-uskunalar va qayd etilgan jarayon sozlamalari bilan solishtiraman. Tegishli qism tekshiruvlari muammoni hal qilganligini ko'rsatmaguncha, hamma joyda material qo'shish taklif qilingan o'zgarish bo'lib qoladi.
Asboblarni ko'rib chiqish qolipning plastinkalar orasiga mos kelishidan ko'proq narsani qamrab oladi. Men o'rnatishni, qolib qalinligini, ochilish joyini, kerakli harakatlarni va to'liq qismlarni olib tashlash yo'lini tekshiraman. Portlar va o'rnatish xususiyatlari, shuningdek, kalıplamadan keyin kesish, joylashtirish va tekshirish uchun aniq rejaga muhtoj bo'ladi.
Belgilangan muhandislik-plastmassa toifasi uchun men uni qayta ishlash bo'yicha ko'rsatmalarni so'rayman va tavsiya etilgan quritish, oziqlantirish, vint va boshning joylashishini tekshiraman. Men boshqa qatronlar bilan ishlashning isboti sifatida HDPE o'tkazuvchanlik ko'rsatkichidan foydalanmayman. Har qanday tavsiya etilgan qayta maydalash retsepti tegishli material va mijoz talablariga bo'ysunadi.
Ishlab chiqarish xujayrasini tasdiqlashdan oldin men quyi oqimdagi ishlarni sinov rejasiga kiritgan bo'lardim. Kalıplanmış kanal hali ham kelishilgan kesish, yig'ish va tekshirish bosqichlaridan o'tishi kerak. Men qabul qilingan chiqishlar, uzilishlar va qo‘lda o‘zgartirishlarni yozib olaman, so‘ngra o‘tkazilgan talablarni tuzatish yoki qo‘shimcha dalillarga muhtoj bo‘lgan narsalardan ajrataman.
Mening tavsiyam ushbu topilmalarga bog'liq bo'ladi. Kattaroq mashina ishlab chiqarish taqchilligiga avtomatik javobim bo'lmaydi; Men birinchi navbatda cheklash qoliplash, ishlov berish, tugatish yoki tekshirishdan kelib chiqqanligini aniqlayman.
Shamollash qoliplari dizayni, devor taqsimoti va muhim interfeyslar
Tayyor qismning og'irligi butun ob'ektning bir o'lchovidir. U egilish, ulanish yoki chimchilashda qalinligini aniqlay olmaydi. Chizma va funktsiyadan tekshirish joylarini belgilang, so'ngra belgilangan qism sharoitida qilingan o'lchovlarni solishtiring.
Alohida bo'ylama va aylana nazorati
Uzunlamasına parison dasturlashni qismning atrofi bo'ylab devor taqsimotidan alohida ko'rib chiqing. Toray o'zining 3D assimilyatsiya jarayoni muhokamasida radius devor qalinligi nazoratini tasvirlaydi. Taklif etilayotgan tizimning haqiqiy boshqaruv funksiyalarini tasdiqlash; Faqatgina katta dasturlash nuqtalari soni har bir muhim joy o'z chegarasiga mos kelishini ko'rsatmaydi.
Mahalliy nosozlik bo'lsa, o'lchovni uning qismidagi holatiga ko'rsating va tegishli jarayon va asbob o'zgaruvchilarini o'rganing. O'zgarishlarni kuzatib boring, shunda ularning ta'siri tekshiriladi. Mavjudparison dasturlash bo'yicha qo'llanmanazorat mavzusini batafsilroq tushuntiradi.
Datumlarni tugatish va yig'ish orqali olib boring
Belgilangan ma'lumotlarga nisbatan portlar, kesilgan qirralar va o'rnatish xususiyatlari qanday o'lchanishini aniqlang. Qismni qo'llab-quvvatlash va o'lchash holati bo'yicha kelishib oling. Ushbu interfeyslarni qolip va armatura yetkazib beruvchilari bilan ko'rib chiqingqolip dizayni va mashina interfeysini tekshirish, qolipni tasdiqlashdan keyin tugatishni alohida masala sifatida ko'rib chiqishdan ko'ra.
To'liq avtomobil puflash xujayrasini aniqlang
Qatronlar tayyorlashdan qabul qilingan qismlarni hisoblash nuqtasiga qadar marshrutni chizish. Olib tashlash, kesish, ochish, ulash, yig'ish va tekshirishni faqat qism kerak bo'lganda kiriting. Har bir operatsiya uchun etkazib beruvchini, qabul qilish dalillarini va integratsiya uchun javobgarlikni ko'rsating.
Stansiya interfeyslarini tekshiring: qism qanday uzatiladi, u qanday joylashgan, quyi oqim stantsiyasi to'xtaganda nima sodir bo'ladi va rad etilgan qismlar qanday ajratiladi. Kotirovkada mashina ishlab chiqaruvchi tomonidan etkazib beriladigan asbob-uskunalarni boshqalar tomonidan etkazib beriladigan uskunadan ajratib ko'rsatish kerak. Theavtomatlashtirilgan chiziqli konfiguratsiya qo'llanmasiushbu ta'minot chegaralarini qamrab oladi.
Qismning funksiyasi va spetsifikatsiyasidan tekshiruvlarni tanlang. Agar kerak bo'lsa, oqish testi o'lchov, o'tish, montaj yoki chidamlilik dalillarini almashtirmaydi. Har bir avtomobil ilovasi uchun bitta umumiy test ro'yxatidan qoching.
Qismni va ishlab chiqarish jarayonini alohida isbotlang
Chizmani qayta ko'rib chiqish, tasdiqlangan material va mo'ljallangan retsept bo'yicha vakillik sinovini rejalashtiring. Kalıp, o'rnatish, materiallar lotini va o'lchov rejasini yozib oling. Qabul qilingan miqdorlarni saqlang, rad etish sabablari, to'xtashlar va qo'lda aralashuvlarni tsikl yozuvi bilan birga saqlang.
Yetkazib beruvchining mashina sinovi va mijozning ishlab chiqarish qismini tasdiqlash turli maqsadlarga xizmat qiladi.AIAGning umumiy PPAP sharhiishlab chiqarish qismini tasdiqlashni ishlab chiqarish stavkalari bo'yicha haqiqiy ishlab chiqarish jarayonida doimiy ravishda mos keladigan dizayn yozuvlari va spetsifikatsiyalar bilan bog'laydi. Ushbu ko'lam mashina harakatini namoyish qilish yoki bitta maqbul namunani ishlab chiqarishdan ko'ra kengroqdir.
| Faoliyat | Unga qaratilgan savol | Ta'riflash uchun dalillar | O'z-o'zidan o'rnatilmaydi |
|---|---|---|---|
| Mashina yoki hujayra yog'i | Taqdim etilgan uskunalar kelishilgan qabul hajmiga javob beradimi? | Shartnoma tekshiruvlari, konfiguratsiya, sinov shartlari va ochiq ob'ekt yozuvlari | Barcha tugallangan qism funktsiyalari yoki mijozning ishlab chiqarishni tasdiqlashi |
| Qismning funktsional tekshiruvi | Tayyor qism belgilangan foydalanish talablariga javob beradimi? | Amaldagi o'lchamli, yig'ish, funktsional va chidamlilik yozuvlari | Baholangan sharoitlardan tashqari barqaror ishlab chiqarish ko'rsatkichlari |
| Xaridor ishlab chiqarish qismini tasdiqlash | Mo'ljallangan ishlab chiqarish jarayoni mijozning amaldagi tasdiqlash talablariga javob beradimi? | Buyurtmachi tomonidan belgilangan taqdimotlar va ishlab chiqarish dalillari, shu jumladan kerak bo'lganda PPAP | O'zgartirilgan material, chizma yoki jarayonni kerakli ko'rib chiqmasdan tasdiqlash |
Loyihani qabul qilish rejasida namunalar miqdorini, sinov muddatini, o'lchash usullarini va har qanday statistik mezonlarni belgilang. Universal Cpk maqsadini yoki umumiy mashina maqolasidan ishlash muddatini qarzga olmang. For the equipment portion, use theFAT rejalashtirish bo'yicha qo'llanmakelishilgan cheklarni belgilash.
Har bir talabni qabul qilinganidek yoping, tuzatish ishlari va qayta sinovni talab qiladi yoki hali tasdiqlanmagan. Egasini tayinlang va oxirgi ikki toifaga dalilni yoping. Ushbu statuslarni alohida saqlash to'liq bo'lmagan sinovning aniq ishlab chiqarish nashriga aylanishining oldini oladi.
Qabul qilingan qism chegarasida ishlab chiqarish va xarajatlarni solishtiring
Kelishilgan tekshiruvlardan o'tgan tayyor avtomobil qismlarini hisoblang. Maqsad o'zgarishlar, uzilishlar va quyi oqim operatsiyalarini o'z ichiga oladimi yoki yo'qligini ayting va har bir stantsiya uchun bir xil vaqtdan foydalaning. ga qarangishlab chiqarish tezligini hisoblash bo'yicha qo'llanmanominal davrlar va qabul qilingan chiqish o'rtasidagi farq uchun.
HVAC kanali xujayrasini shakllantirish siklidan tashqarida baholash
Gipotetik avtomobil HVAC kanali loyihasi uchun men rejalashtirilgan soatda 95 ta qabul qilingan qism talabidan boshlardim. Bir bo'shliqli qolipni, 32 soniyali qoliplash siklini, 90% qoliplash bosqichida ishga tushirish mavjudligini va to'liq jarayon bo'yicha 96% yakuniy qabul qilingan hosilni qabul qiling.
Nominal qoliplash tezligi 3600 ÷ 32 yoki soatiga 112,5 qismni tashkil qiladi. Ishlashning taxminiy mavjudligini qo'llash rejalashtirilgan soatda 101,25 qismli qoliplash bosqichi quvvatini qoldiradi.
Bu ko'rsatkich tayyor mahsulotni belgilamaydi. Men kesish, ishlov berish va tekshirish imkoniyatlarini ham solishtiraman. Quyidagi jadvalda ikkita rejalashtirish stsenariysi ko'rsatilgan, bunda qo'shimcha uzatish yo'qotishlari yoki stantsiya to'xtashlari o'rtasidagi o'zaro ta'sirlar bo'lmaydi. Ikkala quyi oqim quvvati ko'rsatkichlari rejalashtirilgan soatlardan foydalanadi va allaqachon taxmin qilingan stansiya uzilishlariga imkon beradi; 96% rentabellik oxirida bir marta qo'llaniladi.
| Rejalashtirish chorasi | Dastlabki quyi oqim stsenariysi | Qayta ko'rib chiqilgan quyi oqim stsenariysi |
|---|---|---|
| Qoliplash bosqichi sig'imi | 101,25 qism/soat | 101,25 qism/soat |
| Pastga ishlov berish quvvati | 90 qism / soat | 105 qism / soat |
| Qabul qilingan yakuniy daromad | 96% | 96% |
| Prognoz qilingan qabul qilingan mahsulot | 86,4 qism/soat | 97,2 qism/soat |
| Majburiy qabul qilingan chiqish | 95 qism / soat | 95 qism / soat |
Dastlabki stsenariyda quyi oqim quvvati yakuniy rentabellikdan oldin hujayrani soatiga 90 qism bilan cheklaydi. Shunday qilib, prognoz qilingan qabul qilingan mahsulot soatiga 90 × 0,96 = 86,4 qismni tashkil qiladi, bu talabdan past bo'ladi.
Keyin soatiga 105 qismni qayta ishlashga qodir bo'lgan quyi oqim tartibini baholayman. Qoliplash bosqichida etkazib berishni cheklash bilan prognoz qilingan qabul qilingan mahsulot soatiga 101,25 × 0,96 = 97,2 qismga aylanadi.
Qayta ko'rib chiqilgan hisob soatiga atigi 2,2 qismga maqsaddan oshib ketadi. Men buni tasdiqlangan ishlab chiqarish tezligining isboti emas, balki cheklangan rejalashtirish bo'sh joyi deb hisoblayman. Vakil hujayra sinovi hali ham haqiqiy tsiklni, uzilishlarni, quyi oqim samaradorligini va qabul qilingan rentabellikni o'rnatishi kerak.
Ushbu taqqoslash muhandislik tekshiruvini kattaroq puflash mashinasini talab qilishdan oldin tugatish va tekshirish tartibiga yo'naltiradi.
Xuddi shu ishlab chiqarish hajmini solishtiring
Har bir taklifda mashina, qolip, material tayyorlash, pardozlash moslamalari, tekshirish, integratsiya va sinov xarajatlarini ajratib oling. Faqat mashina narxini to'liq hujayra narxi bilan to'g'ridan-to'g'ri taqqoslab bo'lmaydi. Qabul qilingan mahsulot va loyiha talabiga nisbatan qo'shimcha quvvatlarni baholash; kattaroq mashina quyi oqimdagi to'siqni olib tashlaydi deb o'ylamang.
Kinggle uchun avtomobil qismlariga RFQ tayyorlang
Kinggle-ning nashr etilgan akkumulyator platformalari dastlabki muhokama uchun spetsifikatsiya ma'lumotlarini taqdim etadi. Ular gipotetik kanal misoli yoki har bir avtomobil qismi uchun avtomatik tanlovlar emas. Taklif etilayotgan material, qolip va to'liq ishlab chiqarish hajmi hali ham texnik ko'rib chiqishga muhtoj.
| Malumot maydoni | KGB80A | KGB100B |
|---|---|---|
| E'lon qilingan maksimal konteyner sig'imi | 30 L | 120 l |
| Siqish kuchi | 215 kN | 440 kN |
| Qolib plitasining o'lchami, V × H | 750 × 860 mm | 1200 × 1200 mm |
| Maksimal qolib hajmi, W × H | 520 × 860 mm | 920 × 1200 mm |
| Qolib qalinligi | 360 dan 420 mm gacha | 510 dan 600 mm gacha |
| Ro'yxatdagi ilova ulanishi | Avtomobil qismlari quvurlari | Avtomobil ehtiyot qismlari va avtomobil tanklari |
Jadval bog'langan Kinggle mahsulot sahifalaridan tanlangan maydonlarni qayta ishlab chiqaradi. Plastinaning o'lchami va maksimal qolip o'lchami turli sohalardir. Ikkalasi ham to'liq harakat konvertini, sinfga xos chiqishni, maxsus assimilyatsiya jarayonini yoki yoqilg'i tizimini tasdiqlashni tasdiqlamaydi. Taklif etilayotgan qurilish uchun interfeys chizmasi va konfiguratsiyasini so'rang.

Faqat so'ralgan mashina hajmini emas, balki ko'rib chiqish paketini yuboring
- 3D va 2D qismli chizmalar, tahrirlar, tugallangan geometriya, ma'lumotlar va muhim devor yoki interfeys talablari.
- Belgilangan qatron darajasi, tasdiqlangan ishlab chiqarish retsepti va tegishli qayta ishlash ko'rsatmalari.
- Qismning og'irligi, rejalashtirilgan qolib tartibi, mavjud asboblar haqida ma'lumot va tavsiya etilgan tugatish ketma-ketligi.
- Vaqt asosi, yillik talab, mahsulot aralashmasi va tekshirish talablari bilan talab qilinadigan qabul qilingan mahsulot.
- Sayt sharoitlari va qolipni, yordamchilarni, pardozlashni, tekshirishni va integratsiyani kim etkazib berishining aniq ro'yxati.
Ushbu ma'lumotlar mashina konfiguratsiyasi yakunlanishidan oldin texnik ko'rib chiqish manzili, hal qilinmagan talablar va sinov shartlariga mos kelishiga imkon beradi.
Tez-tez beriladigan savollar
Har bir avtomobil havo kanalini an'anaviy puflash mashinasida qilish mumkinmi?
Yo'q. Geometriyani, belgilangan qatronni, interfeyslarni va asboblarga kirishni ko'rib chiqing. Ba'zi shakllar ixtisoslashtirilgan parisonni joylashtirish, assimilyatsiya zarbasi yoki birlashtirilgan qismlarni baholashni kafolatlaydi. Chiqaruvchi robotli an'anaviy mashina o'z-o'zidan bu shakllantirish qobiliyatini yaratmaydi.
Avtomobil qismi uchun mashina tanlash uchun akkumulyator hajmi etarlimi?
Yo'q. Foydalanish mumkin bo'lgan tortishish talabi, materialga xos etkazib berish, qolipni o'rnatish, ochish joyi, kerakli harakatlar, qismlarni olib tashlash va quyi oqim ishlari ham ko'rib chiqilishi kerak. E'lon qilingan konteyner hajmi tartibsiz texnik qism uchun to'liq tanlash usuli emas, balki skrining ma'lumotnomasidir.
HDPE mashinasi belgilangan muhandislik-plastmassa markasini qayta ishlay oladimi?
Buning uchun material tayyorlash, plastmassalash, bosh asboblari, boshqaruv elementlari va tavsiya etilgan jarayonni sinfga xos ko'rib chiqish talab etiladi. Chop etilgan HDPE ekstruziya tezligi boshqa qatronlar bilan chiqishni tasdiqlamaydi. Konfiguratsiyani tasdiqlang va mo'ljallangan material bilan vakillik sinovini o'tkazing.
Nima uchun qism o'z vazniga erisha oladi, lekin devor qalinligini tekshira olmaydi?
Og'irlik butun qismni tavsiflaydi, qalinligi tekshiruvi esa joyni o'lchaydi. Materiallar umumiy og'irlikdagi tegishli o'zgarishsiz mintaqalar o'rtasida turlicha taqsimlanishi mumkin. Muvaffaqiyatsiz joyni xaritada tuzing va uni qanday tuzatish kerakligini hal qilishdan oldin tegishli material, asboblar va jarayon sharoitlarini o'rganing.
FAT mashinasidan o'tish mijozning ishlab chiqarish qismini tasdiqlashni tugatadimi?
No. FAT kelishilgan uskunani qabul qilish doirasini qamrab oladi. Yakunlangan qismni tekshirish va iste'molchi ishlab chiqarishni tasdiqlash o'zlarining tegishli dalillarini talab qiladi. Agar PPAP talab qilinsa, uskunani yetkazib berishni ma'qullash deb hisoblamasdan, mijozning taqdim etishi va ishlab chiqarish talablarini tasdiqlang.
Avtomobil uchun puflash mashinasini sotib olish, maxsus puflash qismlarini sotib olish bilan bir xilmi?
№. Uskunani xarid qilish mashinalar, asboblar interfeyslari, integratsiya va ishlab chiqarish jarayonini qabul qilish doirasiga tegishli. Tayyor qismlarni sotib olish ishlab chiqaruvchining ushbu qismlarni ishlab chiqarish va etkazib berish uchun javobgarligi bilan bog'liq. Yetkazib beruvchilarni solishtirishdan oldin qaysi hajm so'ralayotganini aniqlang.
Avtomobil qismlarini ko'rib chiqish uchun chizma va materiallarga qo'yiladigan talablarni yuboringKinggle aloqa sahifasiyoki elektron pochtasales@kinggle.com. Telefon:+ 86-574-87103665. Kompaniya haqida ma'lumotlar mavjudKinggle haqida sahifa.
Mashinaga kirishdan oldin ishlab chiqarish yo'nalishini tasdiqlang
Qism va materialdan boshlang, shakllantirish yo'nalishini belgilang va chizmani aniq jihozlar va tekshirish talablariga aylantiring. Keyin qabul qilingan qism chegarasida to'liq takliflarni solishtiring. Majburiy moslashish muammosi hal qilinishi kerak; tezroq aylanish yoki pastroq sotib olish narxi uni yopa olmaydi.