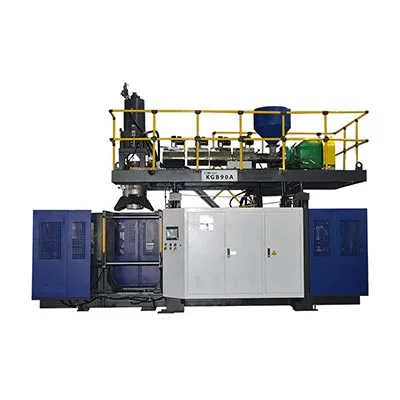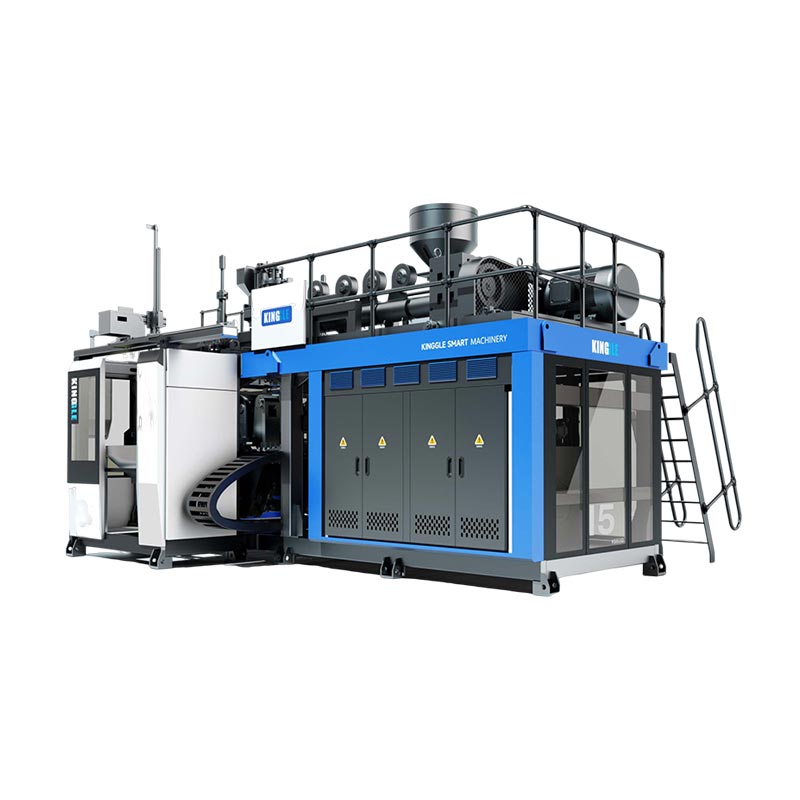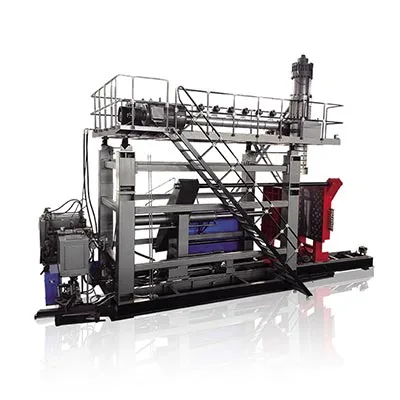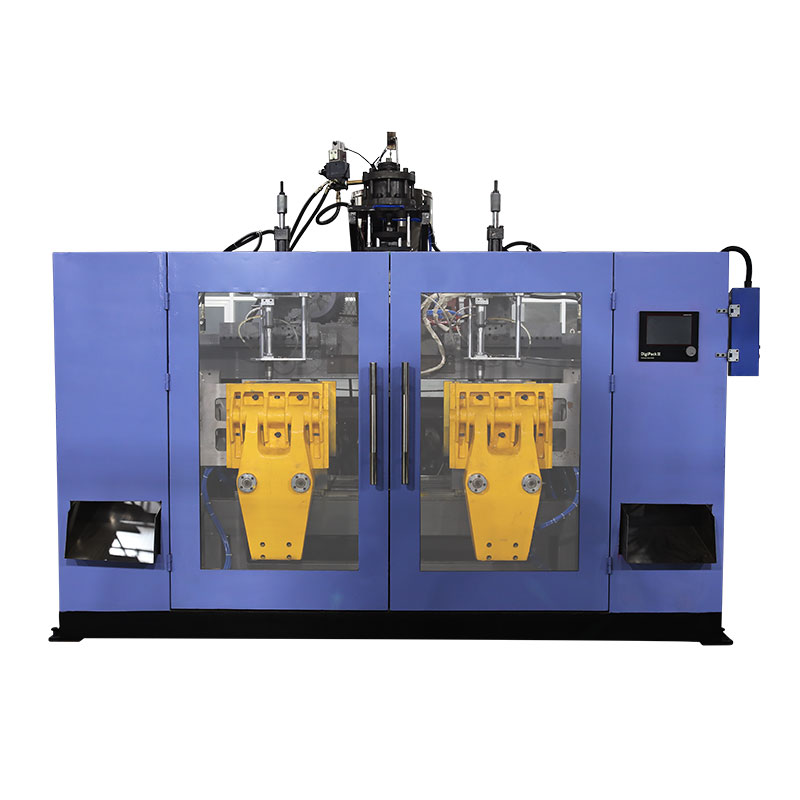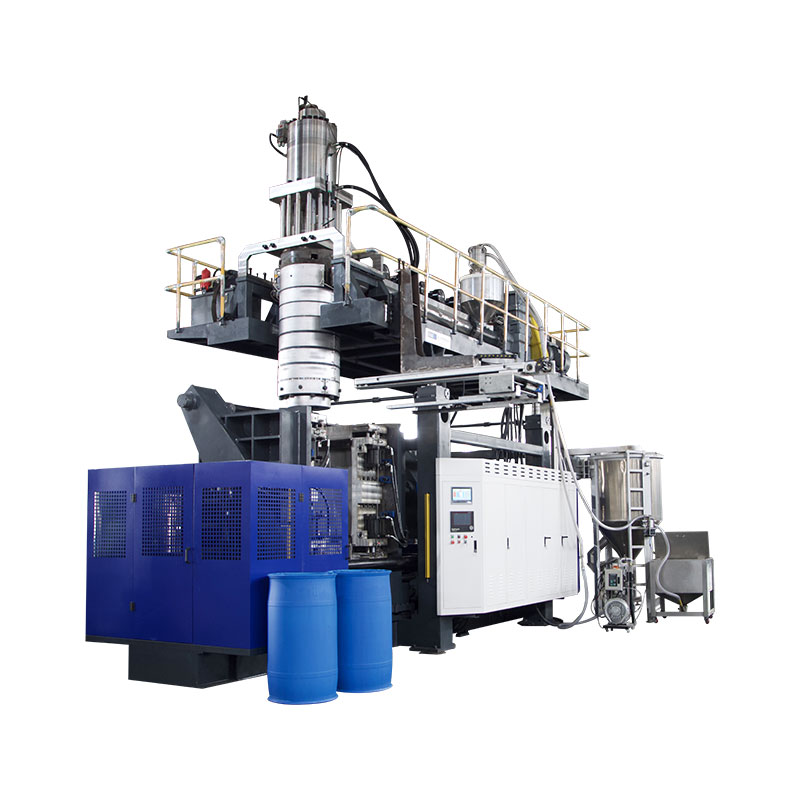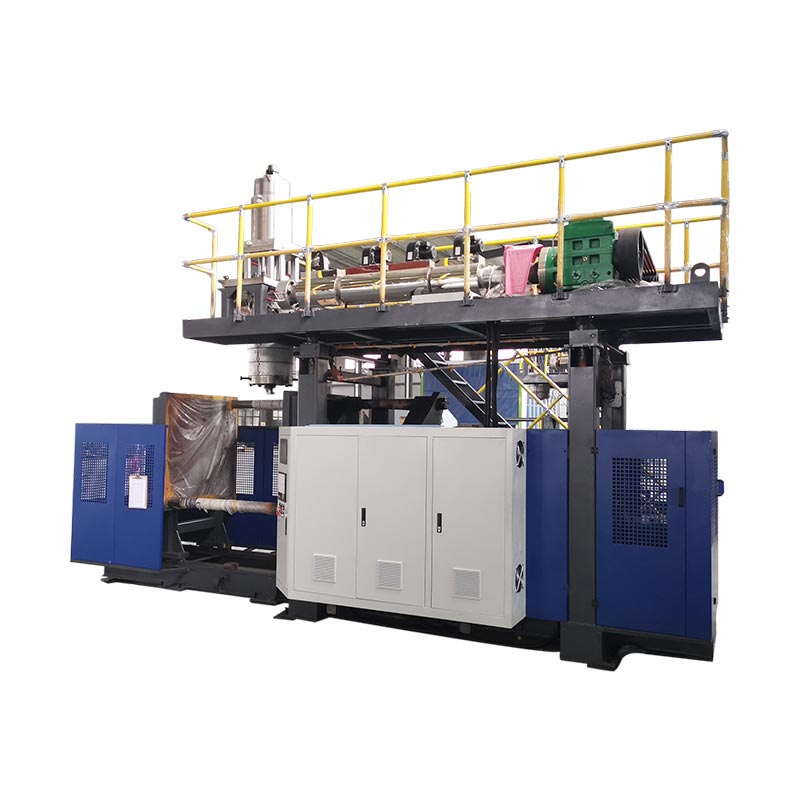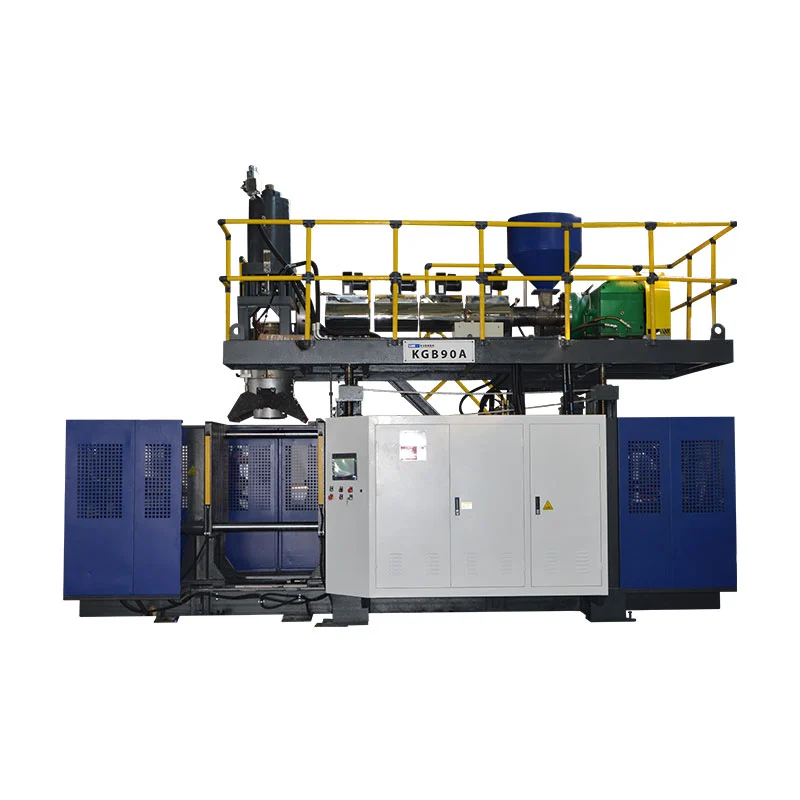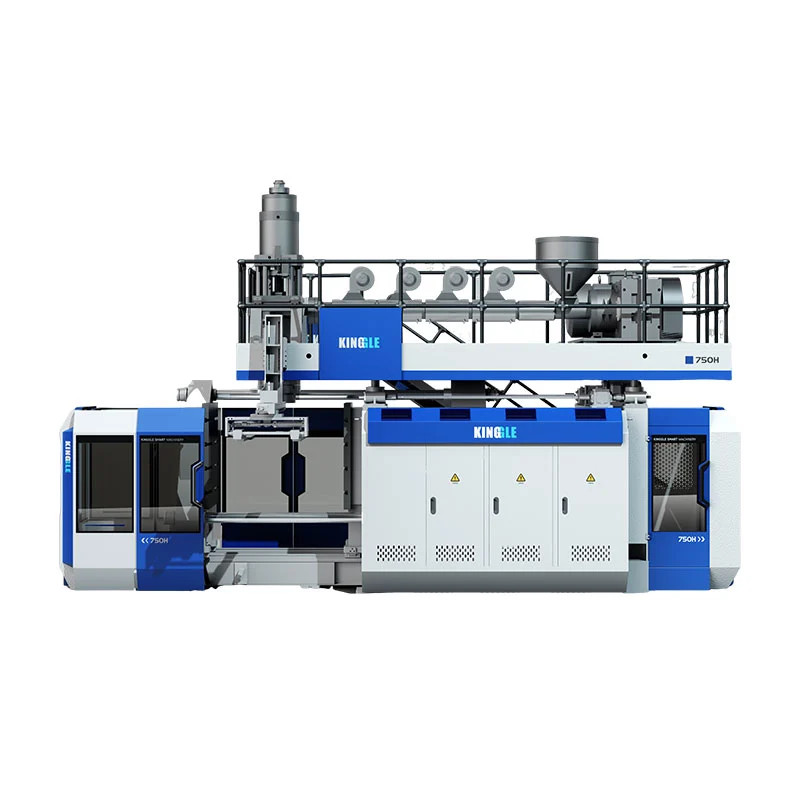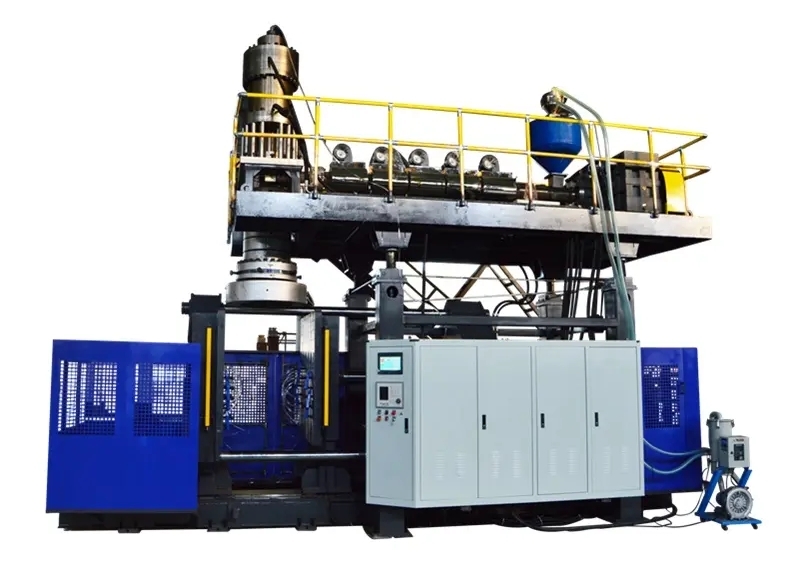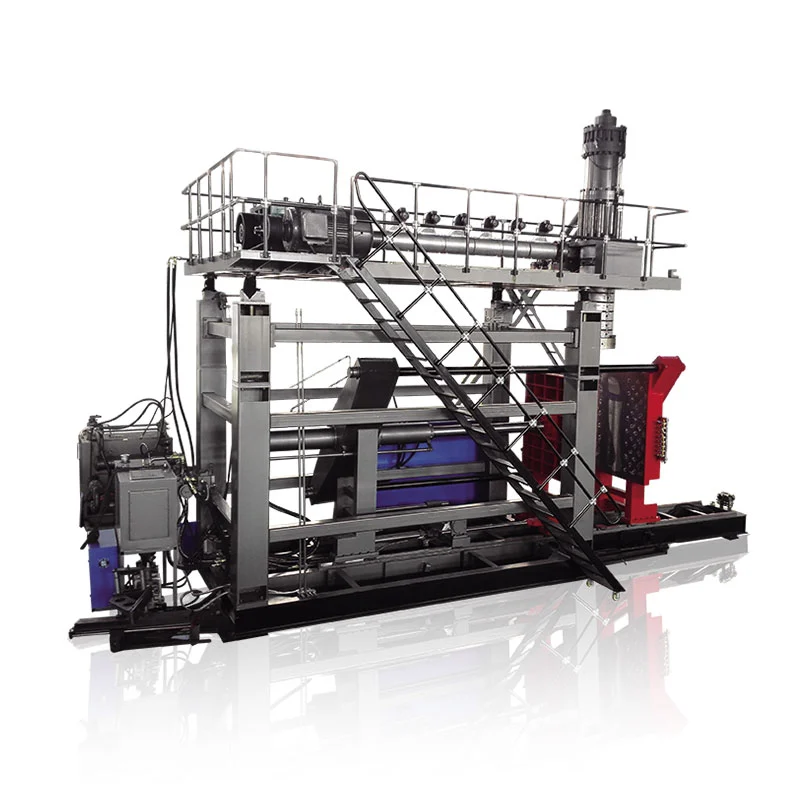
Shamollash mashinasini almashtirish faqat yangi qolip, material yo'li, asbob-uskunalar, retsept va quyi oqim sozlamalari to'g'ri aniqlanganda va yangi qism belgilangan tekshiruvlardan o'tganda yakunlanadi.Avtomatik sikllarni boshlash oraliq bosqich bo'lib, yakunlanganligining isboti emas. Eng xavfsiz va tezkor amaliy usul - bu to'xtashdan oldin barcha mumkin bo'lgan hamma narsani tayyorlash, ochiq ish uchun xavfli energiyani ajratish, funktsiyalarni boshqariladigan tartibda tiklash va birinchi qabul qilingan ishlab chiqarish oynasigacha vaqtni o'lchash, qabul ta'rifi, o'tishning yo'qolishi, mas'ul tasdiqlovchi va jamoa keyingi ishlab chiqarish kampaniyasini nazorat qilinadigan va kuzatilishi mumkin bo'lgan ishlab chiqarish bazasidan boshlashdan oldin qayd etilgan talab qilinadigan dalillar.

Terminologik eslatma:Ishlab chiqarish guruhlari bu ishni ekstrusion puflash mashinasini almashtirish, puflash qolipini almashtirish, qolipni almashtirish, asbobni almashtirish, shisha chizig'ini o'zgartirish, puflash rangini o'zgartirish, puflash qatronini o'zgartirish yoki puflash retseptini o'zgartirish kabi tavsiflashi mumkin. Bu teglar bir-biriga mos keladi, lekin ular har doim ham bir xil qamrovni tasvirlamaydi. Ish paketida qaysi jismoniy, moddiy, raqamli va quyi oqim elementlari o'zgarishi aniq ko'rsatilishi kerak.
O'zgartirishni nazorat qiluvchi beshta qaror
- Qabul qilingan qism va barqaror ishlab chiqarish oynasi sifatida tugatish nuqtasini belgilang.
- Har bir o'zgartirilgan elementni aniqlang: qolip, qolip asboblari, zarba pin, qatron, rang, retsept va quyi oqim uskunalari.
- Tekshirish, bosqichma-bosqich va hujjatlarni xavfsiz joyda to'xtatilgan mashina oynasidan tashqariga o'tkazing.
- Hech kim ochiq xavfli hududga kirmasdan oldin saytning ruxsat etilgan xavfli energiya protsedurasidan foydalaning.
- Tasdiqlangan sozlash va dalillarni yozib oling, shunda keyingi ishga tushirish boshqariladigan bazadan boshlanadi.
| Domenni o'zgartirish | Yangi ish bilan nima mos kelishi kerak | Dalillarni qayta ishga tushiring | Oddiy yashirin qaramlik |
|---|---|---|---|
| Kalıp va interfeyslar | To'g'ri qayta ko'rib chiqish, o'rnatish, sovutish, zarba / yadro va olib tashlash munosabatlari | Boshqariladigan qo'lda harakat va oqishsiz ulanishlar | Shlangi yo'nalishi, datchikning joylashishi yoki quyi oqim bo'shlig'i |
| Die va parison asboblari | Tasdiqlangan asbob identifikatori, mexanik joylashuvi va kalibrlash | To'g'ri, barqaror parison mog'or uchun joylashtirilgan | Asbob fayli o'rnatilgan uskunaga mos kelmaydi |
| Material va rang | To'g'ri qatron darajasi, lot, masterbatch va tasdiqlangan qayta maydalash qoidasi | Toza, bir hil eritma va izlanadigan materialning o'tishi | Qadimgi qatron yoki rang ishlov berish va eritish yo'llarida qoladi |
| Retsept va nazorat | O'rnatilgan mahsulot to'plami uchun retsept qayta ko'rib chiqildi | Buyruq va haqiqiy holat boshqariladigan tsikl orqali kelishiladi | Qadimgi mahsulot qiymati saqlangan retseptdan tashqarida saqlanib qoladi |
| Qism va chiziqni qabul qilish | Chizma, vizual chegara, vazn, devor, o'lchamlar va funktsional testlar | Belgilangan ketma-ket yoki vaqtga asoslangan qabul qilish oynasi | Trimmer, qochqinni tekshirgich, konveyer yoki qadoqlash hali ham eski SKU dan foydalanadi |
O'zgartirish faqat yangi shisha tasdiqlangandan so'ng tugaydi
O'simliklar ko'pincha bu so'zni ishlatadialmashtirishbir nechta turli tadbirlar uchun. Bitta nazoratchi yangi qolipni mahkamlashda soatni to'xtatishi mumkin. Birinchi avtomatik aylanish boshlanganda boshqasi uni to'xtatishi mumkin. Sifat tekshiruvdan o'tgan birinchi qism sifatida yakunlanishi mumkin, ishlab chiqarish esa qabul qilingan qismlarning doimiy ishlashini talab qilishi mumkin. Ushbu ta'riflar turli xil raqamlarni keltirib chiqaradi, shuning uchun o'zgarish vaqtini taqqoslash boshlanguncha va tugatish nuqtasi aniqlanmaguncha ma'nosiz bo'ladi.
Ekstruziyani puflash liniyasi uchun foydali boshlanish nuqtasi chiquvchi ishdan oxirgi qabul qilingan qismdir. Foydali tugatish nuqtasi kiruvchi ish uchun birinchi qabul qilingan ishlab chiqarish oynasidir. Zavod bu oynani belgilashi kerak. Bu ketma-ket qismlarning ma'lum soni, barqaror sharoitlarda belgilangan vaqt yoki stantsiyalar, bo'shliqlar yoki qoliplar bo'ylab namuna olish qoidasi bo'lishi mumkin. Talab operator xotirasida emas, balki boshqariladigan mahsulot yoki jarayon spetsifikatsiyasiga tegishli.
Bu ta'rif faqat qolip uchun metrikani yashiradigan ishni ochib beradi. Kiruvchi mahsulot boshqa qolip yoki mandrel, zarba pin, bo'yin asbobi, yadro harakati, parison profili, qatron, rang, qayta silliqlash qoidasi, oqish-test dasturi, kesish moslamasi, yorliq, konveyer yo'riqnomasi yoki o'ram naqshini talab qilishi mumkin. Jismoniy qolip o'rnatilgan bo'lsa ham, material va retseptga o'tish hali ham to'liq plastik shisha ishlab chiqarishni o'zgartirishi mumkin.
Natijani to'rtta o'lchovga ajrating: to'xtatilgan mashina vaqti, birinchi hosil bo'lgan qismgacha bo'lgan vaqt, birinchi qabul qilingan qismgacha bo'lgan vaqt va qabul qilingan ishlab chiqarish oynasigacha bo'lgan vaqt. O'rnatishni rad etishni yozib oling va o'sha vaqtlardan tashqari miqdorni tozalang. Bu har bir raqam tushishini va'da qilmaydi. Bu yo'qotishni ko'rinadigan qiladi va quyi oqim chizig'i yoki sifat eshigi hali ham qismlarni rad etayotganda, ekstrusion puflash mashinasining muvaffaqiyatli o'zgarishi sifatida tezkor qayta ishga tushirishning oldini oladi.
Mashina to'xtamasdan oldin yangi mahsulot paketini rejalashtiring
O'zgartirish, chiquvchi ish hali ham ishlayotgan vaqtda ma'lumotni tekshirish sifatida boshlanishi kerak. Chizilgan qismlarni chizish va qayta ko'rib chiqish, qatronlar darajasi, masterbatch, ruxsat etilgan qayta silliqlash, maqsadli qismning og'irligi, muhim o'lchamlar, devor qalinligi joylari, vizual mezonlar, funktsional testlar va kutilgan to'plamni aniqlaydigan bitta chiqarilgan ish paketini yarating. Qolipni, qolip asboblarini, puflash pinini, kiritish, chiqarish va quyi oqim moslamalarini qo'shing. Agar ikkita element umumiy nomga ega bo'lsa, sozlash guruhi tashqi ko'rinishga qarab tanlamasligi uchun bardoshli identifikatorlar yoki qayta ko'rib chiqiladigan fotosuratlardan foydalaning.
Kinggle nashr etdisotish jarayonixaridorlardan mashina yechimini tanlashdan oldin mahsulotning fotosuratlari yoki chizmalarini, vazni, o'lchami, materiali, qalinligi, chiqishi va kimyoviy qarshilik ehtiyojlarini taqdim etishni so'raydi. Xuddi shu kirish toifalari keyinchalik o'zgartirishlar paytida qimmatlidir, chunki ular mashinani o'rnatishni ishlab chiqarilishi kerak bo'lgan qism bilan bog'laydi. Ishlab chiqarish paketi dastlabki so'rovdan ko'ra aniqroq bo'lishi kerak va faqat haqiqiy mashina, qolip va materiallar kombinatsiyasi uchun tasdiqlangan qiymatlarni o'z ichiga olishi kerak.
Keyingi qolipni va tasdiqlangan yordamchi narsalarni chiqish, qo'riqlash yoki material oqimiga to'sqinlik qilmasdan belgilangan joyga joylashtiring. Yuk ko'tarish nuqtalarini va zavodning ko'tarish rejasini tekshiring, lekin qolipning nominal o'lchamidan ko'tarish qobiliyatini taxmin qilmang. Sovutish ulanishlari, havo ulanishlari, sensorlar, kabellar va mahkamlagichlar mavjudligini va to'g'ri aniqlanganligini tasdiqlang. Chiqaruvchi qatronlar, o'tish materiallari va rad etilgan qismlar uchun toza materiallarni qayta ishlash uskunalari va ajratilgan idishlarni tayyorlang. Agar chiziq trimmer, oqishni tekshirgich, etiketka yoki konveyerni o'z ichiga olgan bo'lsa, uning retseptini kiriting va bir xil tayyorgarlik ko'rib chiqishda qismlarni o'zgartiring.
Yakuniy eski qismdan oldin qisqa tayyorgarlik qarorini qabul qiling. Qolipni o'rnatish moslamasi asbob-uskunalar va ko'tarishga tayyorligini tasdiqlaydi, materiallarni qayta ishlash to'g'ri lot va toza marshrutni tasdiqlaydi, operator retseptga kirishni tasdiqlaydi, texnik xizmat ko'rsatish har qanday rejalashtirilgan ishni tasdiqlaydi va sifat namuna rejasini tasdiqlaydi. Agar kerakli element etishmayotgan bo'lsa, iloji bo'lsa, chiquvchi ishni qoldiring. Rejalashtirilgan to'xtashdan oldin muammoni aniqlash, xavfsizlik yorlig'ini ishlatmasdan, ishlamay qolgan vaqtni tayyorgarlik vaqtiga aylantiradi.
Mog'or yoki asboblar bilan ishlashdan oldin xavfli energiyani nazorat qiling
Shamollash qolipini o'zgartirish odamlarni qisqich harakati, harakatlanuvchi plastinalar, zarba pinlari, kesgichlar, robotlar, gidravlik bosim, pnevmatik bosim, elektr energiyasi, issiq polimer va isitiladigan asboblarga ta'sir qilishi mumkin. Oddiy to'xtatish tugmachasini bosish xavfli zonada ishlash uchun xavfsiz holatni yaratmaydi. Ish beruvchi qaysi vazifalarga xizmat ko'rsatish yoki texnik xizmat ko'rsatishni aniqlashi, barcha energiya manbalarini aniqlashi va o'qitilgan va vakolatli xodimlar orqali saytning mashinaga xos energiyani boshqarish tartibini qo'llashi kerak.
Amerika Qo'shma Shtatlari ish joylari uchun,OSHA 29 CFR 1910.147kutilmagan quvvatlanish, ishga tushirish yoki saqlangan energiyaning chiqishi xodimga shikast etkazishi mumkin bo'lgan xizmat ko'rsatish va texnik xizmat ko'rsatishga qaratilgan. Bu energiya nazorati dasturini, zarur hollarda hujjatlashtirilgan protseduralarni, o'qitishni va davriy tekshiruvni talab qiladi.OSHA 29 CFR 1910.212mashinani himoya qilishning umumiy talablarini ta'minlaydi. Qo'shma Shtatlar tashqarisidagi zavodlar o'z joylarida amal qiladigan qonunlar, standartlar va ish beruvchi tartib-qoidalariga rioya qilishlari kerak.
O'zgartirish rejasi, shuningdek, sinov yoki joylashishni aniqlash uchun vaqtinchalik energiya talab qiladigan vazifalarni hal qilishi kerak. Bu improvizatsiya qilish uchun ruxsat emas. Mas'ul ish beruvchi asboblar va odamlarni tozalash, faqat zarur energiyani tiklash, sinovni o'tkazish, kerak bo'lganda quvvatni qayta o'chirish va ish boshlanishidan oldin nazoratni qayta qo'llash uchun mos ketma-ketlikni belgilashi kerak. Yorug'lik pardasi, qulflangan eshik yoki favqulodda to'xtash normal ishlashni himoya qilishi mumkin, biroq u xavfli energiya bilan bog'liq bo'lgan amaldagi protsedura o'rnini bosmasligi kerak.
Uskunani odamlar kabi ehtiyotkorlik bilan saqlang. Kinggle mezbonlik qiladiavtomatik puflash mashinasi foydalanish qo'llanmazarba pinining harakati qolipning ochiq holati bilan muvofiqlashtirilgan bo'lishi kerakligi haqida ogohlantiradi va platforma va kallakni joylashtirish funktsiyalarini tavsiflaydi. Aniq interfeys va xavfsiz harakat mantig'i model, variantlar va dasturiy ta'minot versiyasiga qarab farq qiladi. Shu sababli, sozlash guruhi to'xtatilgan qolip yoki ochiq asbob mavjud bo'lganda ularni aniqlash o'rniga, to'xtashdan oldin mashinaga xos ruxsat etilgan harakatlarni aniqlashi kerak.
Qolib, material va boshqaruv elementlari bo'ylab bitta boshqariladigan ketma-ketlikni bajaring
Quyidagi sakkiz bosqichli ketma-ketlik universal mexanik protsedura emas, balki nazorat oqimi sifatida ataylab yozilgan. Batafsil mog'orni olib tashlash bosqichlari, mahkamlagich qiymatlari, shlang usuli, asboblar harorati chegaralari va sinov harakatlari haqiqiy mashina, qolip va zavod ko'rsatmalaridan kelib chiqishi kerak. Umumiy ketma-ketlikning ahamiyati shundaki, u operatsiyalar, asboblar, texnik xizmat ko'rsatish, materiallar va sifatga bir xil uzatish nuqtalarini beradi.
-
Chiqib ketgan ishni qo'yib yuboring.Oxirgi qabul qilingan eski qismni aniqlang, kerakli jarayon yozuvini saqlang va chiquvchi qatronlar, teglar va jarayondagi ishlarni yarashtiring. Agar zavodning nazorat rejasi talab qilinsa, tasdiqlangan namunani saqlang.
-
Tasdiqlangan holatda to'xtating.Mashinani va qatronni o'chirish ko'rsatmalariga amal qiling. Oddiy pauza qatronni almashtirish uchun mos keladi deb o'ylamasdan, bunker, ekstruder, bosh yoki akkumulyatorda qolgan issiq turar joy va materialni hisobga oling.
-
Ochiq ish uchun izolyatsiya qiling.Vakolatli xodimlar saytdagi xavfli energiya va lift protseduralarini qo'llaydilar. Belgilangan xavf zonasiga hech kim kirmasdan oldin izolyatsiyani tekshiring va saqlangan gidravlik, pnevmatik, tortishish va issiqlik energiyasiga murojaat qiling.
-
Chiquvchi komponentlarni olib tashlang va himoya qiling.Qolipni va tegishli asboblarni boshqariladigan ko'rsatmalarga muvofiq ajratib oling, ko'taring va saqlang. Toza ulanishlarni yoping yoki himoya qiling va keyingi ishga tushirish o'rniga shikastlanish, oqma yoki g'ayritabiiy eskirishni yozing.
-
Umumiy interfeyslarni tekshiring.O'rnatish yuzlarini, tekislash xususiyatlarini, sovutish va havo ulanishlarini, sensorlar, kabellarni va kirish mumkin bo'lgan himoyalangan hududni tekshiring. Yashirin interfeys muammosi yangi qolipga mos kelishi va retsept xatosi kabi ko'rinishi mumkin.
-
Tasdiqlangan kiruvchi paketni o'rnating.Jismoniy identifikatorlarni chiqarilgan ish paketiga moslang. Chimchilish, issiqlik va harakatlanish xavfini oldini olish uchun ulanishlarni yo'naltiring, keyin belgilangan o'rnatish va ulanish tekshiruvlarini bajaring.
-
Avtorizatsiya orqali funksiyalarni tiklash.Xodimlar va asboblarni tozalang, qo'riqchilarni qayta o'rnating, tasdiqlangan qayta quvvatlanish jarayoniga rioya qiling va boshqariladigan sharoitlarda ruxsat etilgan qo'lda harakatlarni isbotlang. Buyruq, fikr-mulohaza va jismoniy harakat kelishilganligini tasdiqlang.
-
Materialni tanishtiring va mahsulotni kvalifikatsiya qiling.Tasdiqlangan qatron yoki rangga o'tishni yakunlang, chiqarilgan retseptni yuklang, diagnostika qismlarini shakllantiring, bir vaqtning o'zida tasdiqlangan sabablarni to'g'irlang va ishlab chiqarishni faqat belgilangan qabul oynasi o'tgandan keyin qoldiring.
Sahna egasi har bir topshiriqni imzolashi yoki raqamli ravishda tasdiqlashi kerak. Ushbu kichik boshqaruv sovutish ulanmaganida "qolip tayyor" yoki bitta yordamchi qurilma oldingi SKUni ushlab turganda "retsept yuklangan" kabi noaniq bayonotlarning oldini oladi. Shuningdek, u vaqtni qayerda yo'qotganligini ham ko'rsatadi: avtorizatsiyani kutish, apparatni topish, interfeysni tuzatish, eski rangni tozalash, parisonni barqarorlashtirish yoki sifat testini takrorlash.
Asboblar aloqasi haqida batafsil ma'lumot olish uchun Kinggle'dan foydalaningekstrusion puflash qoliplari dizayni bo'yicha qo'llanma. To'xtatilgan mashinadan ishlab chiqarishga boshqariladigan qaytish uchun dan foydalaningpuflash mashinasini ishga tushirishni tekshirish ro'yxati. Ushbu maqolalar alohida bosqichlarni kengaytiradi; ushbu o'zgartirish sahifasi bir tasdiqlangan ishdan ikkinchisiga o'zaro funktsional o'tishga ega.
Qatronlar va rang o'zgarishini moddiy yo'l qarori sifatida ko'rib chiqing
Keyingi sumka bunkerga etib kelganida, puflash materialini almashtirish tugallanmagan. Chiqib ketuvchi qatron yoki rang tashish liniyalari, yuklagichlar, bunkerlar, blenderlar, oziqlantiruvchi tomoqlar, vint va bochka, adapterlar, ekstruziya boshi, akkumulyator oqim yo'llari va qolip asboblarida qolishi mumkin. O'tish rejasi ushbu jildlarning qaysi biri bilan bog'liqligini va aralash yoki rangsiz materiallar qaerda to'planishini aniqlashi kerak. Shuningdek, unda o'tish materiallarini qayta tiklash mumkinmi, karantinga olinishi kerakmi yoki zavodning moddiy qoidalariga muvofiq yo'q qilinishi kerakmi, ko'rsatilishi kerak.
Qatronlar yetkazib beruvchining tasdiqlangan o'chirish, ishga tushirish va tozalash bo'yicha ko'rsatmalariga, shuningdek, mashina ko'rsatmalariga amal qiling. Har bir polimer, rang beruvchi va ekstruziya tizimi uchun universal tozalash materiali, harorat yoki miqdor ishlaydi deb o'ylamang. Tabiiy materialdan qorong'i materialga o'tish qorong'ilikdan tabiiyga qadar boshqa ko'rinish muammosini keltirib chiqaradi. Xuddi shu polimerning navlari orasidagi o'zgarish hali ham eritmaning kuchini, shishishini, sovishini va parison xatti-harakatlarini o'zgartirishi mumkin. Polimer oilalari o'rtasidagi o'zgarish yanada aniqroq muvofiqlik va degradatsiyani tekshirishni talab qilishi mumkin. Kinggle'sHDPE va PP puflash qo'llanmasimaterial nomini oddiy almashtirish sifatida ko'rib chiqishdan ko'ra, nima uchun qism, jarayon va tekshirish paketini qayta ko'rib chiqish kerakligini tushuntiradi.
LyondellBasellpuflashda nosozliklarni bartaraf etish bo'yicha qo'llanmatashqi ifloslanish va degradatsiyaga uchragan qatronlarni qolip chiziqlari, chiziqlar, rangsiz zarralar va teshiklar manbalari sifatida aniqlaydi. Bu, xususan, materiallar bilan ishlov berish, ifloslangan qayta ishlov berish, qatronlar orasidagi yomon tozalash va yomon o'chirish yoki ishga tushirish amaliyotiga ishora qiladi. Bu Kinggle operatsion sozlama nuqtalari emas, balki diagnostika munosabatlari.
O'tkazish jarayonida ijobiy material identifikatsiyasini yarating. Qatronlar yetkazib beruvchisini, navini, lotini, masterbatchini, nisbatini, qayta maydalash manbasini va yangi aralashmaning ozuqa tizimiga kirgan vaqtini yozib oling. Zarur bo'lganda saqlangan namunalar bilan teglar yoki shtrix-kod yozuvlarini saqlang. Agar birinchi yangi qismlar qora dog'lar, chiziqlar yoki ranglarning o'zgarishini ko'rsatsa, vaqt tamg'asi va material yo'li yozuvi ifloslanish yoki buzilishdan bashorat qilinadigan o'tishni ajratishga yordam beradi. Theekstrusion puflash nuqsonlari qo'llanmakengroq alomatlar matritsasi bilan ta'minlaydi.
Eski mahsulotning taxminlarini import qilmasdan retseptni tiklang
Saqlangan retsept faqat uning o'ziga xosligi va qamrovi aniq bo'lsa foydali bo'ladi. Kiruvchi yozuvda mahsulotni qayta ko'rib chiqish, qolip va asboblar kombinatsiyasi, qatron darajasi, tegishli boshqaruv fayli, tasdiqlash holati va oxirgi tasdiqlangan sana ko'rsatilishi kerak. Kirish huquqlari chiqarilgan ishlab chiqarish retseptlarini ishlab chiqish sinovlaridan ajratib turishi kerak. Faylni yuklashdan oldin operator apparatning to'g'ri ekanligini isbotlash uchun retsept nomini ishlatmasdan, jismoniy mashina holati faylga mos kelishini tasdiqlashi kerak.
Retseptlar doirasi tizimlarga bo'linishi mumkin. Asosiy HMI qolipni ochish va yopish pozitsiyalarini, harakat tezligini, kechikishlarni, zarba vaqtini, sovutish vaqtini, chiqarish mantig'ini va funksiya tanlashni o'z ichiga olishi mumkin. Alohida devor qalinligi tekshirgichi tortishish yoki aylanish ma'lumotlarini, bo'shliq qiymatlarini va parison profilini saqlashi mumkin. Pastki oqim uskunalari kesish, oqish testi yoki konveyer sozlamalarini saqlab qolishi mumkin. Kinggle mezbonlik qiladiMoog DigiPack III qo'llanmasaqlangan konteyner fayllari dasturlashtirilgan parison profili va asboblarni kalibrlash ma'lumotlarini o'z ichiga olishi mumkinligini tushuntiradi. Bundan tashqari, bir idishdan ikkinchisiga o'tishda asboblarni aniq kalibrlash muhimligini ta'kidlaydi.
Ushbu dalillar muhim qoidani qo'llab-quvvatlaydi: dasturiy ta'minot faylini ishlash uchun sozlangan asbobdan ajratmang. Xuddi shu boshqaruvchi qo'llanmada qolipni o'zgartirish, shuningdek, qoliplarni o'zgartirishni talab qilishi mumkinligini ta'kidlaydi. Bitta qolip, mandrel va kalibrlash bilan qabul qilingan konteyner ishlab chiqarilgan fayl ushbu elementlar o'zgargandan keyin avtomatik ravishda haqiqiy emas. Agar zavod asosiy sozlamalarni tasdiqlagan bo'lsa, yuklangan tahrirni chiqarilgan yozuv bilan solishtiring va har qanday ataylab farqni hujjatlang. Birinchi qismlarni sozlashda usta ustiga yozmang.
Faqat mashinaga xos protsedura tomonidan ruxsat etilgan harakatlarni isbotlash uchun qo'lda yoki sozlash rejimidan foydalaning. Avtomatik velosipedda harakatlanishdan oldin qolip bo'shlig'ini, zarba pin yoki yadro aloqasini, qolip boshi va plastinka holatini, chiqarish yo'lini, himoya vositalarini va fikr-mulohazalarni tekshiring. Kinggle-ning foydalanish qo'llanmasi qo'lda funktsiyalarni tavsiflaydi va zarba pinining harakati ochiq qolip bilan muvofiqlashtirilishi kerakligi haqida ogohlantiradi. Interfeyslar va ixtiyoriy funktsiyalar turlicha bo'lgani uchunHMI sozlamalari va signallari uchun qo'llanmao'rnini bosuvchi vosita sifatida emas, balki aniq mashina qo'llanmasi bilan birga o'qilishi kerak.
Sozlash boshlanganda, belgilangan sababga ko'ra bitta boshqariladigan o'zgaruvchini o'zgartiring, eski va yangi qiymatlarni yozib oling va uni baholashdan oldin jarayonning javobini kuting. Parison taqsimoti, qismning og'irligi, ekstruziya harakati, sovutish va mog'or holati o'zaro ta'sir qiladi. Theparison dasturlash bo'yicha qo'llanmafaqat tashqi ko'rinish bilan tekislash nuqtalari o'rniga profilni o'lchangan devor joylari bilan qanday ulash kerakligini tushuntiradi.
O'zgartirish muvaffaqiyatini o'lchashdan oldin birinchi qismlarni tasdiqlang
Birinchi yopiq qism faqat bitta savolga javob beradi: chiziq biror narsani tashkil qilishi mumkin. Bu qismning chizma, funktsional yoki jarayon talablariga javob berishini isbotlamaydi. Dastlabki qismlarni diagnostika namunalari sifatida ko'rib chiqing. Ularni ketma-ketligi, vaqti, stantsiyasi, bo'shlig'i yoki mos keladigan rozetka bo'yicha belgilang. Jarayonning birlashayotganini, siljishini yoki o'ziga xos nuqsonni takrorlashini ko'rish uchun ularni etarlicha uzoqroq tartibda saqlang.
Shaxsiyat va yalpi holat bilan boshlang. To'g'ri qism va qayta ko'rib chiqish, qatron va rang, bo'yin yoki interfeys geometriyasi, to'liq shakllanish, kesish yo'li va aniq zararni tasdiqlang. Keyin qismning og'irligi, devor taqsimoti, tanqidiy o'lchamlar, tashqi ko'rinish va kerakli funktsional testlar uchun boshqariladigan rejani qo'llang. Oqish, tushish, bosim, yuk, kimyoviy qarshilik yoki moslik sinovlari mahsulotga xosdir; faqat xaridorning chizmasi, standart yoki tekshirish rejasida talab qilinganlarni o'z ichiga oladi. Umumjahon bardoshlik yoki namunalar sonini ixtiro qilmang.
Qabul qilish namunasi haqiqiy ishlab chiqarish tartibini ko'rsatishi kerak. Ikki stansiyali mashinada ikkala tomondan namuna oling. Ko'p boshli yoki ko'p bo'shliqli o'rnatishda bosh yoki bo'shliq identifikatorini saqlang, shunda o'rtacha bitta muvaffaqiyatsiz chiqishni yashira olmaydi. Agar quyi oqim trimmeri yoki oqishni tekshirgich sotiladigan qism jarayonining bir qismi bo'lsa, ushbu uskunani ham malakali qiling. Qolipdan o'tib ketadigan, ammo kesishdan keyin ishlamay qolgan shisha qabul qilingan ishlab chiqarish natijasi emas. Thezavodni qabul qilish bo'yicha qo'llanmamahsulot, jarayon va sinov dalillarini jo'natishdan oldin qanday qilib bog'lash mumkinligini ko'rsatadi; ishlab chiqarishni o'zgartirish paytida ham xuddi shunday izlanish printsipi qo'llaniladi.
Qo'riqchilar, fikr-mulohazalar, kommunal xizmatlar, qo'lda harakatlar va materiallar oqimi tasdiqlangan sozlamalarga mos keladi.
Aniqlangan namunalar qo'llaniladigan chizilgan, vizual, o'lchovli, devor va funktsional talablardan o'tadi.
Zavodning belgilangan ketma-ket yoki vaqtga asoslangan ishlab chiqarish oynasi barcha tegishli natijalar bo'ylab o'tadi.
Chiziqni faqat zavodning vakolatli organi orqali bo'shating. Qabul qilingan namunalarni va ularni ishlab chiqarilgan retseptni qayta ko'rib chiqing. Agar jarayon o'zining malakali diapazonini tark etmasdan tasdiqlangan oynaga yeta olmasa, sozlamalarni oshirishni to'xtating va asboblar, yordamchi dasturlar, material, mashina holati yoki jarayonning asl dizaynini tekshiring. Kinggle'skommunal talablar bo'yicha qo'llanmamashinani sozlash muammosini beqaror havo, suv yoki elektr ta'minotidan ajratishga yordam beradi.
Tayyorgarlikni to'xtash joyidan tashqariga o'tkazish orqali o'tish vaqtini qisqartiring
Eng xavfsiz imkoniyat, odatda, tezroq kaliti ish emas. Bu to'xtatilgan oyna ichida bo'lmasligi kerak bo'lgan ishni yo'q qiladi. Yozilgan o'zgarishlarni ko'rib chiqing va har bir kechikishni tasniflang: qolipni kutish, qayta ko'rib chiqishni tasdiqlash, shlangni topish, material konteynerini tozalash, faylni yuklab olish, sinov moslamasini topish, sifatni kutish yoki buzilgan ulanishni tuzatish. Ushbu vazifalarning ko'pchiligi oxirgi qabul qilingan eski qismdan oldin bajarilishi yoki tekshirilishi mumkin, agar tayyorgarlik ishlab chiqarish yoki qo'riqlashga xalaqit bermasa.
Har bir takroriy mahsulot oilasi uchun ishlatishga tayyor to'plamni yarating. U tasdiqlangan ulanish xaritalari, himoyalangan mahkamlagichlar, etiketli shlanglar, sensorli qavslar, tasdiqlangan retsept ma'lumotnomalari, namuna rejalari va quyi oqim o'zgartirish qismlarini o'z ichiga olishi mumkin. Do'kon muhitida omon qoladigan vizual identifikatsiyadan foydalaning. Kalıplar va asboblarni ko'tarish joylari va ulanish yuzalariga kirish mumkin va himoyalangan bo'lishi uchun saqlang. To'plam qidiruv va talqinni kamaytirishi kerak; u hech qachon boshqariladigan element yo'qolganda almashtirishni rag'batlantirmasligi kerak.
Interfeyslarni faqat muhandislik tekshiruvidan so'ng standartlashtiring. Izchil shlang joylashuvi, ulagichni identifikatsiyalash, o'rnatish uchun havolalar va retseptlarni nomlash qaror qabul qilish vaqtini qisqartirishi mumkin, ammo ular bosim, harorat, oqim, harakat va xavfsizlik talablariga mos kelishi kerak. Tez o'zgartirish funksiyasi ko'rib chiqilsa, ijobiy blokirovka, fikr-mulohaza, oqish, texnik xizmat ko'rsatish, xatolarni tekshirish va sayt xavfini baholash kabi to'liq tizimni baholang. Tezlik loyihasini hujjatsiz apparat modifikatsiyasiga aylantirmang.
Bir vaqtning o'zida bitta yaxshilanishni tanlash uchun almashtirish yozuvidan foydalaning. Agar rangni tozalash ustunlik qilsa, materialning yo'nalishini va tasdiqlangan tozalash strategiyasini o'rganing. Agar hizalama ustun bo'lsa, saqlash, joylashish xususiyatlarini va mog'or holatini tekshiring. Agar birinchi qismni sozlash ustunlik qilsa, audit retseptini boshqarish, asboblarni kalibrlash va jarayon dalillari. Agar sifatni kutish ustunlik qilsa, oldindan kalibrlangan o'lchagichlar va ishni kim bo'shatishi mumkinligini aniqlang. Maqsad - rekord o'rnatuvchi quruq o'zgarish emas, balki qayta tiklanadigan birinchi qabul qilingan ishlab chiqarish oynasi.
Ta'mirlash ishlari ham aniq rejalashtirilgan bo'lishi kerak. O'zgartirish tekshiruvlar uchun kirishni ta'minlaydi, ammo vazifalarni birlashtirish ko'lamni, odamlarni va energiyani boshqarish ehtiyojlarini o'zgartiradi. dan foydalaningprofilaktika nazorati ro'yxatirejalashtirilgan aralashuvga nima tegishli ekanligini hal qilish. Uskunaning takroriy muammolari ko'rinib qolishi uchun texnik xizmat ko'rsatish natijalarini mahsulot sozlamalaridagi o'zgarishlardan alohida saqlang.
Keyingi yugurishni osonlashtiradigan o'zgartirish yozuvini yarating
Foydali yozuv yakunlash uchun etarlicha qisqa va yugurishni qayta tiklash uchun etarlicha aniq. Identifikatsiyadan boshlang: sana va vaqt, mashina, chiquvchi va kiruvchi mahsulotlarni qayta ko'rib chiqish, qolip va asbob identifikatorlari, materiallar navlari va lotlar, retseptlarni qayta ko'rib chiqish, jamoa a'zolari va chiqarish vakolatlari. Oldin belgilangan to'rtta vaqt nuqtasini, shuningdek, tozalash materialining miqdori yoki og'irligini, o'rnatishni rad etish va ushlab turilgan mahsulotni qo'shing. Agar o'simlik bitta maydonni ishonchli o'lchay olmasa, uni taxmin qilish o'rniga uni mavjud emas deb belgilang.
Istisnolarni kuzatilishi mumkin bo'lgan tilda yozib oling. "B qolib pallasidan sovutish qaytishi oqim ko'rsatmadi" "suv muammosi" dan ko'ra foydaliroq. “Retsept fayli 14 yuklandi; quyi oqim testeri SKU X da qoldi” uzatish xatosini aniqlaydi. Kutilmagan eskirish, oqish, shikastlangan konnektorlar yoki takrorlanadigan qism nuqsonlarini tegishli identifikatsiya belgisi bilan suratga oling. Tuzatish ishlarini operator sharhida ko'mish o'rniga texnik xizmat ko'rsatish yoki nomuvofiqlik tizimiga bog'lang.
| Yozuv bloki | Minimal foydali maydonlar | Savolga keyingi safar javob beradi |
|---|---|---|
| Ish identifikatori | Mashina, mahsulot, qolip, asboblar, materiallar va retseptlarni qayta ko'rib chiqish | Jismoniy va raqamli paket mos keldimi? |
| Vaqt | Oxirgi qabul qilingan eski qism, birinchi tashkil etilgan yangi qism, birinchi qabul qilingan qism, barqaror oyna chiqarish | To'xtatilgan interval qayerda malaka vaqtiga aylandi? |
| Yo'qotish | Miqdorni tozalang, o'rnatishni rad eting, mahsulot va mehnatni rol bo'yicha | Qisqaroq to'xtash shunchaki yo'qotishni boshqa joyga o'tkazdimi? |
| Kechikish kodi | Kutish, qidirish, ta'mirlash, tozalash, sozlash, sinov yoki avtorizatsiya | Qaysi tayyorgarlik yoki tizim masalasini yaxshilash kerak? |
| Qabul qilish | Namuna identifikatorlari, o'lchovlar, testlar, tasdiqlash va yakuniy retseptni qayta ko'rib chiqish | Chiziq chiqarilganligini qanday dalillar tasdiqlaydi? |
| Istisno | Kuzatilgan muammo, egasi, cheklash va bog'langan harakat | Xuddi shu ishni qaytarishdan oldin nimani tuzatish kerak? |
Bitta eng yaxshi ishga tayangandan ko'ra, mahsulot oilasi bo'yicha takroriy o'zgarishlarni ko'rib chiqing. Har bir vaqt bosqichining medianasini va tarqalishini, takrorlanuvchi istisnolar va takroriy qoldiq rejimlarini qidiring. Bitta g'ayrioddiy tez hodisa chekni o'tkazib yuborgan bo'lishi mumkin, ideal sharoitlardan foyda ko'rgan yoki boshqa qabul ta'rifidan foydalangan bo'lishi mumkin. Ma'lumotlarning maqsadi - operatorlarni xavfsizlik choralarini chetlab o'tishga majburlash emas, balki standart va tayyorgarlikni yaxshilash.

Yozuvni joriy tasdiqlangan asosiy chiziq va keyingi amal bilan yoping. Agar o'zgartirish yaxshiroq o'rnatishga olib kelgan bo'lsa, masterni yangilashdan oldin qayta ko'rib chiqilgan qiymatlarni zavodning tasdiqlash jarayoni orqali yo'naltiring. Agar u dizayn muammosiga duch kelgan bo'lsa, muhandislik uni yopmaguncha, vaqtinchalik muhofazani ko'rinadigan holda saqlang. Ushbu intizom har bir puflash mashinasini almashtirishni boshqa izolyatsiya qilingan siljish hodisasiga emas, balki foydali dalillarga aylantiradi.
Shamollashni o'zgartirish haqida tez-tez so'raladigan savollar
Shamollash mashinasini almashtirishga nima kiradi?
To'liq o'zgartirish qolip, qolip va mandrel, zarba pimi, yadro yoki qo'shimchalar, qatron, masterbatch, qayta maydalash qoidasi, HMI retsepti, devor qalinligi profili, olib tashlash, trimmer, oqishni tekshirgich, konveyer qo'llanmalari, teglar va o'ramlarni o'z ichiga olishi mumkin. To'liq qamrov, chiquvchi va kiruvchi mahsulot paketlari o'rtasidagi farqlarga bog'liq. To'xtashdan oldin bu farqlarni aniqlang. Agar faqat qolip ro'yxatda bo'lsa, jamoa eski material marshruti, kontroller fayli yoki quyi oqim sozlamalari bilan qayta ishga tushishi mumkin.
O'zgartirish vaqti qachon boshlanishi va to'xtashi kerak?
Amaliy ta'rif chiquvchi ishning oxirgi qabul qilingan qismidan boshlanadi va kiruvchi ish uchun birinchi qabul qilingan ishlab chiqarish oynasida tugaydi. Shuningdek, birinchi shakllangan qism va birinchi qabul qilingan qism uchun oraliq vaqtlarni yozing. Zavod ishlab chiqarish oynasini belgilashi kerak, masalan, ma'lum miqdordagi ketma-ket qismlar yoki barcha tegishli stantsiyalar, bo'shliqlar yoki boshlar bo'ylab vaqtga asoslangan namuna. Xuddi shu ta'rifdan foydalanish kelajakdagi taqqoslashlarni mazmunli qiladi.
Qanday qilib o'simlik shamollash qolipini almashtirish vaqtini xavfsiz tarzda qisqartirishi mumkin?
Identifikatsiya, bosqichma-bosqich, tozalash, retseptni tekshirish, o'lchagichni tayyorlash va sifatni rejalashtirishni to'xtatilgan intervaldan tashqariga o'tkazing, bu tadbirlar ishlab chiqarishga aralashmasdan amalga oshirilishi mumkin. Interfeyslarni belgilang, saqlashni himoya qiling, ish uchun maxsus to'plamlarni tayyorlang va har bir topshirish uchun egalarni tayinlang. Jismoniy mog'or ishlaridan alohida kutish va tuzatish vaqtini tahlil qiling. Qo'riqchilarni chetlab o'tish, xavfli energiya nazoratini o'tkazib yuborish, yuk ko'tarish moslamalaridan foydalanish yoki kerakli tekshiruvlardan o'tishdan oldin qismlarni qabul qilish orqali vaqtni kamaytirmang.
Saqlangan retseptni yuklash sozlashni tugatadimi?
Yo'q. Saqlangan retsept o'rnatilgan qolipga, qolip asboblariga, zarba piniga, materialga va mahsulotni qayta ko'rib chiqishga mos kelishi kerak. Ba'zi sozlamalar alohida parison kontroller yoki quyi oqim mashinasida ham yashashi mumkin. To'liq fayllar to'plamini tasdiqlang, ruxsat etilgan qo'lda harakatlarini tasdiqlang va mashinaning haqiqiy harakatini chiqarilgan asosiy chiziq bilan solishtiring. Moog's DigiPack III qo'llanmasi saqlangan konteyner fayllarini parison-profil va kalibrlash vositalarining kalibrlash ma'lumotlari bilan bog'laydi, shuning uchun apparat identifikatori va fayl identifikatori bog'langan bo'lishi kerak.
Nima uchun material o'zgarishidan keyin qora dog'lar yoki rangli chiziqlar paydo bo'ladi?
Mumkin bo'lgan sabablar orasida ishlov berish yoki eritish yo'lida qolgan eski material, ifloslangan qatron yoki qayta silliqlash, turg'un joydan chiqarilgan degradatsiyalangan qatron, ranglarning notekis aralashishi, isitgichning nosozliklari yoki noto'g'ri o'chirish va tozalash kiradi. Sozlamalarni o'zgartirishdan oldin qatron va o'tish yozuvini saqlang. Tasdiqlangan mashina va qatron yetkazib beruvchi protsedurasiga rioya qiling, material yo'nalishini tekshiring va nuqson tasodifiy yoki parison atrofida aniqlanganligini tasniflang. Har bir qatron va bosh uchun bitta universal tozalash usuli xavfsiz deb o'ylamang.
Qiyin almashtirish haqida Kinggle-ga qanday ma'lumot yuborish kerak?
Mashina va boshqaruvchi identifikatorini, chiquvchi va kiruvchi mahsulot chizmalarini, qolip va asbob identifikatorlarini, qatron navlari va partiyalarini, masterbatch va qayta maydalash tafsilotlarini, retseptlarni qayta ko'rib chiqishni, signalizatsiya tarixini, yordamchi dasturlarni o'qishni, o'zgartirish vaqtini, belgilangan namunali fotosuratlarni va o'lchangan nosozlik ma'lumotlarini yuboring. Videoni faqat xavfli zonaga kirmasdan yozib olish mumkin bo'lganda qo'shing. Muayyan dalillar muhokamaga material-yo'l, asbob-uskunalar, boshqaruv, yordamchi yoki qisman dizayn muammosini yanada samaraliroq ajratish imkonini beradi.
Mashinani mahsulot paketi atrofida rejalashtiring
Yangi qolip, yangi material yoki takroriy almashtirish muammosi uchun haqiqiy qism chizmasini, qatronni, maqsadli sinovlarni, qolip va asbob detallarini, joriy mashina ma'lumotlarini va kuzatilgan o'zgarish rekordini yuboring. Kinggle bir xil dalillar to'plamidan mashina, asboblar, boshqaruv elementlari va ishlab chiqarish talablarini muhokama qilishi mumkin.
Loyihangiz haqidagi ma'lumotlarni yuboringTekshirilgan manbalar va dalillar usuli
Birinchi tomon Kinggle sahifalari va Kinggle tomonidan joylashtirilgan qo'llanmalar mashina interfeysi, loyihani kiritish va o'qitish doirasi bayonotlari uchun ishlatilgan. Nazoratchi ishlab chiqaruvchining qo'llanmasi saqlangan fayl va asboblar-kalibrlash munosabatlari uchun ishlatilgan. Materiallar ifloslanishi va buzilish yo'llari uchun rasmiy qatron ishlab chiqaruvchi qo'llanma ishlatilgan. OSHA qoidalari faqat Qo'shma Shtatlar xavfsizlik chegarasini tavsiflash uchun ishlatilgan. Quyida hech qanday manba universal retsept sifatida taqdim etilmaydi.
- Kinggle tomonidan o'rnatilgan avtomatik puflash mashinasidan foydalanish bo'yicha qo'llanma, 2026-yil 8-sentabrda foydalanilgan.
- Moog DigiPack III Parison devor qalinligini nazorat qilish bo'yicha qo'llanma, MRJ06301, Kinggle tomonidan joylashtirilgan, 2026-yil 8-sentyabrda foydalanilgan.
- Kinggle sotish jarayonivaSotishdan keyingi xizmat, 2026-yil 8-sentabrda foydalanilgan.
- LyondellBasell, puflash muammolarini qanday hal qilish kerak, 2026-yil 8-sentabrda foydalanilgan.
- OSHA 29 CFR 1910.147, Xavfli energiya nazorati, 2026-yil 8-sentabrda foydalanilgan.
- OSHA 29 CFR 1910.212, Barcha mashinalar uchun umumiy talablar, 2026-yil 8-sentabrda foydalanilgan.