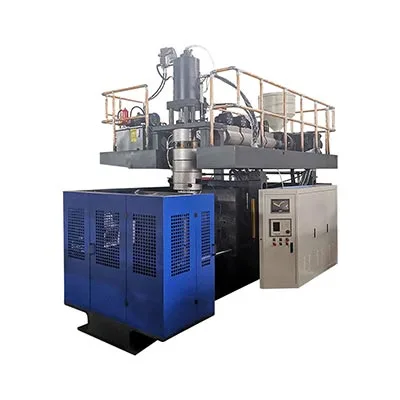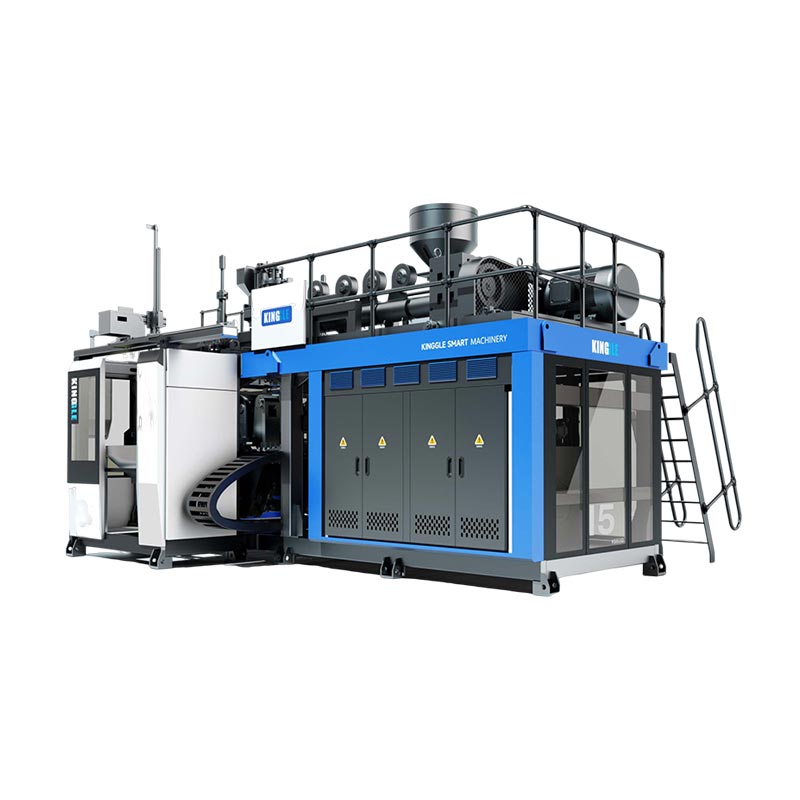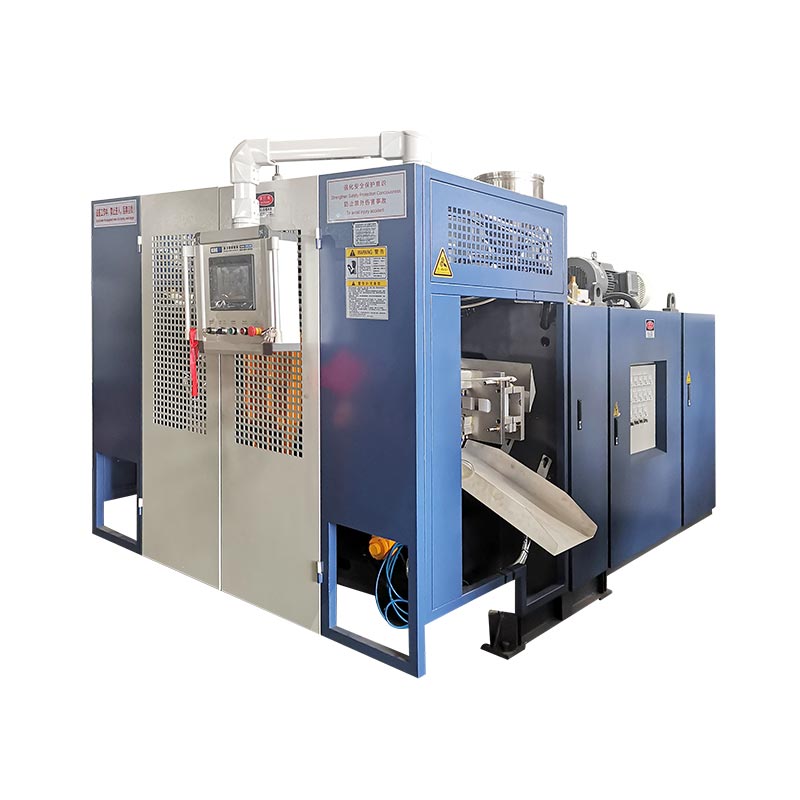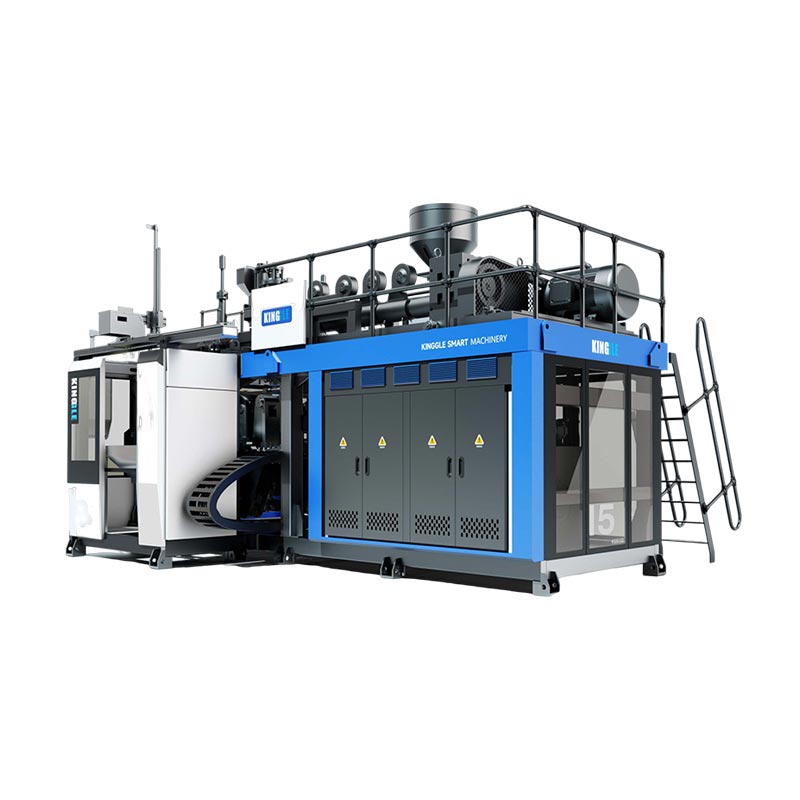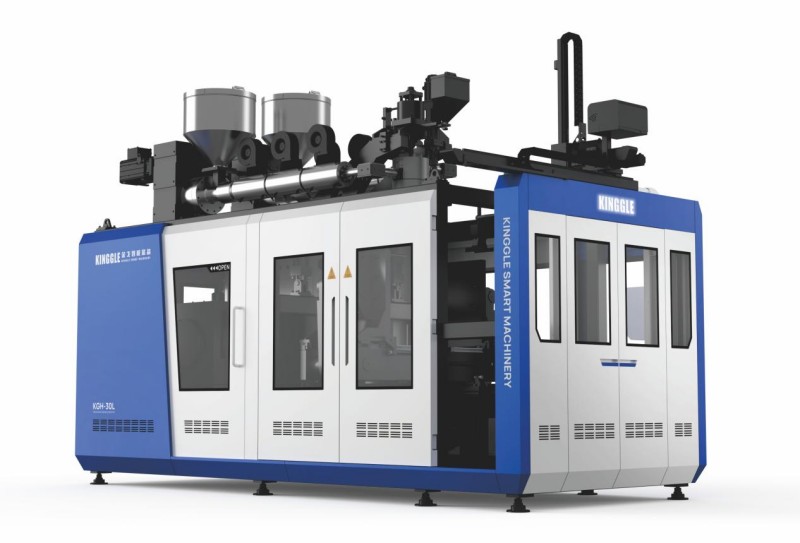
Shamollash siklining vaqti faqat jamoa joriy sikl iste'mol qilinadigan joyni o'lchaganidan keyin va qabul qilingan qism hali ham uning spetsifikatsiyasiga javob berishini tasdiqlaganidan keyin qisqartirilishi kerak.Sovutish ko'pincha eng katta blokni egallaydi, lekin parison etkazib berish, qisqich harakati, puflash, egzoz, chiqarish va quyi oqimda kutish ham tezlikni belgilashi mumkin. Barqaror bazani yarating, tasdiqlangan cheklovni nomlang, faqat uni boshqaradigan o'zgaruvchini o'zgartiring, so'ngra qabul qilingan mahsulot, devor taqsimoti, o'lchamlar, chiqarishdan keyingi shakli, talab qilinadigan funktsional sinovlar va qisqaroq tsiklni saqlashdan oldin nuqsonlarni, qayd etilgan mahsulot, qatron, mog'or, foydali holat va oxirgi retseptni qayta ko'rib chiqish bilan solishtiring, shunda boshqa siljish natijani takrorlashi mumkin.

Ishlab chiqarish guruhlari tomonidan ishlatiladigan atamalar:puflash davrining vaqtini optimallashtirish, ekstrusion puflashning aylanish vaqti, shishani puflash mashinasining aylanish vaqti, puflash mashinasining chiqishi, tsiklni qisqartirish, sovutish vaqtini optimallashtirish va puflash ishlab chiqarish samaradorligi. Bu atamalar bir xil biznes maqsadiga ishora qiladi, ammo texnik ish maqsadli foizdan ko'ra o'lchangan jarayondan boshlanadi.
Tsiklni cheklash mumkin bo'lgan oltita joy
| Velosiped bloki | Mashinada o'lchash | Qisqartirishdan oldin dalillar | Keyinchalik paydo bo'lishi mumkin bo'lgan muvaffaqiyatsizlik |
|---|---|---|---|
| Parison yoki otishma | Takroriy boshlash/tugash signali, parison uzunligi, tortishish yoki akkumulyator pozitsiyasi | Barqaror yetkazib berish va qolipni yopish uchun to'g'ri munosabat | Sag, qisqa parison, to'r, vazn yoki profil siljishi |
| Yoping va qulflang | Buyruq, pozitsiya bo'yicha fikr-mulohazalar va tugallanish holati | Aniq harakat, to'liq yopilish va tasdiqlangan mashina holati | Chaqnoq, chimchilash shikastlanishi, to'liq yopilmagan yoki to'qnashuv |
| Portlash va egzoz | Vaqt, mashina-kirish havo holati va hodisa davomida bosim harakati | To'liq inflyatsiya, batafsil, shamollatish va xavfsiz chiqarish | Tugallanmagan qism, portlash, yopishish yoki erta ochish |
| Sovutish | Sxema bo'yicha etkazib berish va qaytarish holati, qolipning harorati sxemasi va ejeksiyon paytida qism holati | Barqaror o'lchamlar, devor, bo'yin, taglik va ejeksiyondan keyingi shakl | Warpage, oval bo'yin, qisqarish, rocker pastki yoki issiq kesish |
| Olib tashlash va quyi oqim | Robot, konveyer, trimmer va tester ketma-ketligi | Qism har bir interfeysni ishlab chiqarish tezligida tozalaydi | To'qnashuvlar, tiqilib qolishlar, trim shikastlanishi yoki sinovchining orqada qolishi |
01 / AsosiyChiziq aslida ishlayotgan tsikldan boshlang
Tsikl vaqti loyihasi bitta takrorlanadigan o'lchov nuqtasini talab qiladi. Uzluksiz ekstruziya chizig'ida bu nuqta parison kesimi yoki keyingi takroriy mashinalar ketma-ketligi boshlanishi bilan bog'liq signal bo'lishi mumkin. Akkumulyatorli mashinada ishlab chiqarishni tayyorlash, akkumulyatorning holati, surish va qoliplash ketma-ketligi orqali yaxshiroq tushunish mumkin. To'liq shakllanish hodisasida bir marta paydo bo'ladigan signalni tanlang va uni hujjatlang. Bir mashinaning HMI nishonini boshqasidan qo'lda o'rnatilgan kuzatuv bilan solishtirmang.
Kinggle mezbonlik qiladiMoog DigiPack III qo'llanmafarqni aniq tasvirlab beradi. Uzluksiz ekstruziya uchun kontroller parison profilini aylanish vaqtiga bog'lashi va ketma-ket boshlash signallari orasidagi intervalni o'lchashi mumkin. Akkumulyator mashinasi uchun parison profili material tashqariga chiqarilganda akkumulyator holatiga bog'liq. Bu farq juda muhim, chunki bir xil vaqtni o'zgartirish bir mashinada devor profilini o'zgartirishi va boshqasiga boshqacha ta'sir qilishi mumkin.
Oddiy oʻzgarishlarni koʻrish uchun kamida yetarlicha ketma-ket hodisalarni yozib oling. Zavod namuna davrini tanlashi kerak, lekin u haqiqiy ish tartibini qamrab olishi kerak: ikkita stantsiyali liniyadagi ikkala stantsiya, barcha tegishli o'tkazgichlar yoki bo'shliqlar, muntazam qismlarni olib tashlash va chiqarishni boshqaradigan quyi oqim uskunalari. Signallarni, qisqa to'xtashlarni va qo'lda aralashuvlarni alohida qayd qiling. Tasniflanmagan ishlamay qolish vaqtini o'z ichiga olgan o'rtacha ko'rsatkich tsiklni yashiradi, eng yaxshi bitta hodisa esa takroriylikni yashiradi.
Qabul qilingan qismni vaqt yozuvi yonida saqlang. Mahsulot va mog'orni qayta ko'rib chiqish, qatronlar darajasi va lotini, rang yoki qayta maydalash qoidasini, retseptni qayta ko'rib chiqishni, haqiqiy harorat holatini, mashinaga kirish havosi va sovutish suvi holatini, qismning og'irligini, devorning muhim joylarini, o'lchamlarini va zarur funktsional sinovlarni oling. Bu rekord asosiy hisoblanadi. Agar qisqaroq sinov muvaffaqiyatsiz tugasa, jamoa uni xotiradan qayta tiklash o'rniga ma'lum jarayonga qaytishi mumkin.
02 / TashxisKeyingi tsiklni cheklaydigan hodisani kuzatib boring
Aksariyat HMIlar vaqt sozlamalarini tahrirlashni osonlashtiradi. Bu qulaylik jamoani nima nazorat qilishini bilishdan oldin ko'rinadigan eng katta raqamni kamaytirishga olib kelishi mumkin. Tsiklni jismoniy bloklarga bo'ling va ularning chegaralarini kuzatib boring: parizon yoki tortishish tayyorlash, mog'orni o'tkazish, yopish va qulflash, zarba pinining harakati, inflyatsiya, sovutish, egzoz, ochish, chiqarish va quyi oqimda ishlov berish. Ba'zi bloklar ketma-ket sodir bo'ladi. Boshqalar bir-biriga mos keladi. Umumiy tsikl keyingi shakllanish hodisasi boshlanishidan oldin tugashi kerak bo'lgan yo'l bilan belgilanadi.
Oddiy vaqt jadvali sozlamalar ro'yxatidan ko'ra foydaliroqdir. Har bir blok uchun boshlash va tugatish signalini yozib oling va buyruqni haqiqiy fikr-mulohaza bilan solishtiring. Agar sovutish tugasa, lekin mashina robot tomonidan aniq signalni kutsa, sovutish vaqtini qisqartirish tsiklni o'zgartirmasdan issiqroq qismni yaratishi mumkin. Agar mog'or qaytib kelganda keyingi parison tayyor bo'lmasa, tezroq ochilish ishlab chiqarishni oshira olmaydi. Agar trimmer qismlarni yangi tezlikda tozalay olmasa, cheklov quyi oqimga o'tdi.
Kinggle'sHMI sozlamalari va signallari uchun qo'llanmashu sababli belgilangan qiymatlarni haqiqiy qiymatlardan ajratadi. Buyruq nazoratchi so'ragan narsani ko'rsatadi. Sensor holati, joylashuv haqida fikr-mulohazalar va jismoniy kuzatuv harakat sodir bo'lganligini ko'rsatadi. Mashinaning signalizatsiya tarixi, shuningdek, ketma-ketlikni to'xtatgan birinchi blokirovka yoki ruxsat beruvchini ham ko'rsatishi mumkin. Qayta tiklash eng yaxshi maslahatni olib tashlashi mumkin.
Retseptni tahrirlashdan oldin har bir kechikishni tasniflang. Qismni shakllantirish va barqarorlashtirish uchun samarali vaqt kerak. Shartli vaqt harakatni himoya qiladi yoki tasdiqlangan holatni kutadi. Oldini olish mumkin bo'lgan kutish kech robot, beqaror yordamchi dastur, bloklangan sovutish sxemasi, mos kelmaydigan parison, qo'lda tasdiqlash yoki quyi oqimdagi tirbandlikdan kelib chiqadi. Texnik xizmat ko'rsatishning yo'qolishi eskirish, oqish, yomon moylash, shikastlangan sensorlar yoki hizalama muammolaridan kelib chiqadi. Har bir sinf boshqa egasi va boshqa tuzatishga ega.
03 / Issiqlikni yo'qotishSovutish vaqtini kesishdan oldin sovutish ishlashini tekshiring
LyondellBasellPoliolefin bilan puflash bo'yicha qo'llanmako'plab poliolefinli puflash qo'llanmalarida sovutish qoliplash davrining ko'p qismini egallaydi. Qo'llanma qisqaroq davrlarni eritish harorati, qolib harorati, suv oqimi va turbulentlik kabi issiqlik uzatish sharoitlari bilan bog'laydi, shu bilan birga kerakli qism sifatini talab qiladi. Bu universal Kinggle qiymatlari to'plami emas, balki tashxis uchun foydali yo'nalishdir.
Sovutish manbasidan boshlang va haqiqiy sxemaga amal qiling. Sovutish moslamasini etkazib berish va qaytarish holatini barqaror ishlab chiqarishda yozib oling, nafaqat sovutgich displeyi. Kalıp belgilangan oqimni qabul qiladimi yoki yo'qmi va parallel zanjirlar muvozanatlanganligini tekshiring. Issiq kontaktlarning zanglashiga olib, cheklangan shlangni, ifloslangan kanalni, noto'g'ri ulanishni, havo cho'ntagini, sizib chiqayotgan muhrni yoki boshqa mashina bilan birgalikda issiqlik yukini qidiring. Thepuflash mashinasi yordamchi qo'llanmanega zavod ta'minoti va mashina kirish holatini farqlash kerakligini tushuntiradi.
Mog'orni va chiqarilgan qismni xaritada ko'ring. Bitta sirt ko'rsatkichi bo'yin qo'shimchalari, chimchilash joylari, qalin tutqichlar, chuqur tagliklar va alohida sxemalar bilan qolipni ifodalay olmaydi. Zavodning tasdiqlangan o'lchash usulidan foydalaning va takrorlanadigan joylarni solishtiring. Deformatsiya paydo bo'lganda kuzating: qolip ichida, olish paytida, kesishda, sovutish konveyerida yoki qism xona holatiga kelgandan keyin. Bir daqiqa davomida maqbul ko'rinadigan issiq qism, keyinchalik oval bo'yin, roker pastki, qisqarish yoki o'lchamli siljishni ko'rsatishi mumkin.
Formosa PlasticsPolietilen ekstruziyasini puflash jarayoni bo'yicha qo'llanmaqism juda issiq bo'lganida mumkin bo'lgan sabablar orasida qisqa tsikl, yuqori qolib harorati va tiqilib qolgan sovutish suvi kanallarini sanab o'tadi. Bundan tashqari, qolib sovutishning etarli darajada bo'lmasligini burish bilan bog'laydi va suv oqimini, qolib harorati va kanal holatini tekshirishni maslahat beradi. Ushbu munosabatlar sovutish tekshiruvini qo'llab-quvvatlaydi, ammo qatron darajasi, mog'or va mahsulot spetsifikatsiyasi maqbul operatsion oynani belgilaydi.
Odatdagidek sovutish suvi haroratini pasaytirmang. Kondensatsiya sirt harorati, atrof-muhit harorati va namlik o'rtasidagi munosabatlarga bog'liq. Mog'or ustidagi yoki uning atrofidagi suv qismga ta'sir qilishi va jihoz yoki ish joyida muammolarni keltirib chiqarishi mumkin. Kondensatsiya ish chegarasiga yaqin bo'lganda xonaning holatini yozib oling va chiller, mog'or va o'simlik tartib-qoidalariga rioya qiling. Oqim taqsimotini yaxshilash yoki cheklangan kontaktlarning zanglashiga olib tozalash harorat nishonini harakatlantirmasdan issiqlik uzatishni tiklashi mumkin.
04 / Qism dizayniDevor taqsimoti mog'or qancha issiqlikni olib tashlashi kerakligini o'zgartiradi
Sovutish talabi qismdagi plastmassadan keyin keladi. Qalin maydon yupqa joyga qaraganda ko'proq issiq materialni o'z ichiga oladi va yaqin atrofdagi devorlar chiqarishga tayyor bo'lgandan keyin yumshoq bo'lib qolishi mumkin. Butun sovutish bosqichini kengaytirish bu joyni himoya qilishi mumkin, ammo u qolipdagi barcha boshqa joylarni ham uzoqroq ushlab turadi. Uzoq tsiklni muqarrar deb qabul qilishdan oldin, o'lchangan devor xaritasini dizayn talabi va parisondan bo'shliqqa kutilgan cho'zilish bilan solishtiring.
Kinggle tomonidan joylashtirilgan Moog DigiPack III qo'llanmasi parison dasturlash mahsulot uzunligi bo'ylab o'lim bo'shlig'ini nazorat qilishini tushuntiradi. Bundan tashqari, keraksiz og'ir devor qismlarini uzoqroq sovutish bilan bog'laydi va profilni sinov konteynerlarida o'lchangan devor qalinligi bilan tekshirish kerakligini tushuntiradi. Ushbu munosabatdan ehtiyotkorlik bilan foydalaning. Agar qayta ko'rib chiqilgan qism mahsulotga qo'llaniladigan og'irlik, minimal devor, zarba, yuqori yuk, pasayish, bosim, kimyoviy qarshilik va o'lchov talablariga javob bermasa, materialni olib tashlash tsikl vaqti yorlig'i emas.
Avval tayyor qismda issiq yoki buzilgan hududni toping. Keyin bu pozitsiyani parison dasturiga, mog'orni cho'zishga, chimchilash va sovutish pallasiga ulang. Og'ir taglik profildan, quyruqni ushlashdan yoki geometriyadan kelib chiqishi mumkin. Issiq tutqich tarmoqli, mahalliy cho'zish, shamollatish yoki sovutishni o'z ichiga olishi mumkin. Issiq bo'yin zarba bilan aloqa qilishni, sovutishni kiritishni, ortiqcha materialni yoki kechiktirishni o'z ichiga olishi mumkin. Theparison dasturlash bo'yicha qo'llanmanuqtalarni tashqi ko'rinishi bo'yicha tahrirlashdan ko'ra, profil materialini ko'chirish uchun o'lchovga asoslangan usulni taqdim etadi.
Qolib dizayni, shuningdek, mavjud issiqlik uzatish yo'lini belgilaydi. Kanallarni joylashtirish, oqim yo'li, qo'shimchalar, bo'yin konstruktsiyasi, shamollatish, sirt bilan aloqa qilish va ajratish chizig'i dizayni qismning qanchalik tez barqarorlashishini cheklashi mumkin. Kinggle'dan foydalaningekstrusion puflash qoliplari dizayni bo'yicha qo'llanmakommunal xizmatlar va tasdiqlangan devor taqsimoti tekshirilgandan keyin bir xil issiq mintaqa qolganda. Doimiy mahalliy cheklov taymerni boshqa o'zgartirishga emas, balki qolipni tuzatishga muhtoj bo'lishi mumkin.

Tasdiqlangan qismning og'irligini yagona nazorat sifatida emas, balki natija sifatida saqlang. Umumiy og'irligi bir xil bo'lgan ikkita qism devor taqsimoti va sovutish harakati turlicha bo'lishi mumkin. Ishlashni tartibga soluvchi joylarni ajrating yoki o'lchang va mahsulotni nazorat qilish rejasida belgilangan vaqtda chiqarishdan keyingi shaklni tekshiring. Shunday qilib, devor qalinligi bo'yicha ish materialni tejash haqida umumiy da'vo emas, balki foydali jarayon daliliga aylanadi.
05 / Mashina mantig'iUzluksiz va akkumulyatorli mashinalar bitta vaqt modelini baham ko'rmaydi
Uzluksiz ekstrusion puflash mashinasida ekstruder doimiy ravishda parisonni etkazib beradi, shu bilan birga bir yoki bir nechta qolib stantsiyalari o'z ketma-ketligi bo'ylab harakatlanadi. Shunday qilib, tsikl vaqti, parison uzunligi, kesish vaqti va devor qalinligi dasturini bog'lash mumkin. Agar tsikl o'zgarsa, boshqaruvchi hali ham mo'ljallangan profilni jismoniy parison bo'ylab va qolip ichiga joylashtirishi kerak. Profilni o'zgartiradigan qisqaroq stantsiyalar ketma-ketligi neytral tezlikni o'zgartirish emas.
Moog boshqaruvchisi qo'llanmasi uzluksiz mashinalar uchun vaqtga asoslangan profil boshqaruvini va akkumulyatorli mashinalar uchun pozitsiyaga asoslangan boshqaruvni tavsiflaydi. Uzluksiz sozlashda u ketma-ket parison kesishlari kabi boshlash signallari orasidagi intervaldan sikl vaqtini aniqlashi mumkin. Akkumulyatorni o'rnatishda devor profili surish paytida akkumulyator holatiga mos keladi. Ushbu nashr etilgan farq shundan iboratki, zavod boshqa liniyadan sikl vaqti usulini olishdan oldin mashina va boshqaruvchi rejimini aniqlashi kerak.
Akkumulyator mashinasi, shuningdek, qoliplash ketma-ketligi davom etayotganda kerakli zarbani tayyorlashi kerak. Qolib keyingi tortishish uchun tayyor bo'lgunga qadar plastiklashtirish yoki to'planish tugashini so'rang. Agar akkumulyator hali ham to'ldirayotgan bo'lsa, qolipni ochishdan soniyalarni kesish to'liq aylanishni kamaytirmasligi mumkin. Agar to'planish erta tugasa, qoliplash va sovutish yo'li cheklov bo'lishi mumkin. Bitta maqsadli qiymatdan tayyorlik haqida xulosa chiqarish o‘rniga haqiqiy tortishish tayyorlash, yostiq yoki oxirgi holati, eritma holati va qismning og‘irligini yozib oling.
Stansiya tartibi ham vaqt jadvalini o'zgartiradi. Ikki stantsiyali uzluksiz mashina bitta stantsiyani ishlatishi mumkin, ikkinchisi esa bir qismini sovutadi yoki chiqaradi, lekin ekstruder, qolip boshi, uzatish harakati, sovutish tizimi va quyi oqim uskunalari bir-birining ustiga chiqishni qo'llab-quvvatlashi kerak. Kinggle'sbitta stantsiyali va ikki stantsiyali taqqoslashbu qobiliyat qarorini tushuntiradi. Ko'p boshli va ko'p bo'shliqli sxemalar voqea boshiga qismlarga va rozetkalar yoki bo'shliqlar orasidagi muvozanatga ta'sir qiladi; theko'p boshli va ko'p bo'shliqli qo'llanmabu atamalarni ajratib turadi.
Mashinalarni taqqoslashda to'g'ri maxrajdan foydalaning. Shakllantiruvchi hodisa har doim ham bir qism emas. Barcha tegishli boshlar, bo'shliqlar va stantsiyalardan qabul qilingan qismlarni hisoblang, so'ngra ushbu qismlarni sotilishi mumkin bo'lgan cheklovlarni kiriting. Ekstruziya, sovutish, kesish yoki sifat barqarorligi tezlikni ushlab turolmasa, tez quruq harakatga ega mashina soatiga kamroq qabul qilinadigan qismlarni ishlab chiqarishi mumkin.
06 / Ketma-ketBir-biriga o'xshash xavflarsiz kutish vaqtini tiklang
Sovutish va parison yetkazib berish tushunilgandan so'ng, harakatlar orasidagi bo'shliqlarni ko'rib chiqing. Kechikish zaruriy emas, balki tarixiy bo'lishi mumkin, lekin u shuningdek, tozalashni, bosimni barqarorlashtirishni, egzozni, signalni tasdiqlashni yoki xavfsiz uzatishni ta'minlashi mumkin. Har bir kechikish qanday holatni himoya qilishini aniqlang. Keyin tekshirgichda ushbu holat uchun ishonchli fikr-mulohaza borligini tekshiring. Ruxsat etilgan kutishni tasdiqlangan tugallanish signali bilan almashtirish takroriylikni yaxshilashi mumkin, lekin faqat mashina dizayni va tasdiqlangan boshqaruv mantig'i uni qo'llab-quvvatlagandagina.
Kinggle mezbonlik qiladiavtomatik puflash mashinasi foydalanish qo'llanmaqolipni yopish, zarba vaqti, egzoz bilan bog'liq harakatlar, qolip mikro ochilishi, zarba-pin harakati va robot kechikishlari kabi vaqt toifalarini ajratadi. Qo'llanma qiymatlarni haqiqiy mahsulot yoki ishlab chiqarish holatiga qayta-qayta bog'laydi. Uning interfeysi hujjatlashtirilgan mashinalar oilasiga taalluqlidir va model, variant yoki dasturiy ta'minot versiyasiga ko'ra farq qilishi mumkin, shuning uchun uni tavsiya etilgan soniyalarning umumiy ro'yxatiga aylantirmaslik kerak.
Mashina protsedurasi tomonidan ruxsat etilgan qisqartirilgan va boshqariladigan sharoitlarda jismoniy ketma-ketlikni kuzating. Shlanglar, kabellar, zarba pinlari, yadrolar, chiqarish moslamalari va uning qismi to'liq yo'l bo'ylab aniq bo'lib qolishiga ishonch hosil qiling. Buyruq va fikr-mulohazalarni birgalikda o'qing. Harakat o'z pozitsiyasiga erta yetib borsa, lekin ketma-ketlik hali ham kutayotgan bo'lsa, aniq ruxsat beruvchini toping. Agar fikr-mulohaza kech yoki vaqti-vaqti bilan kelsa, uni yashirgan taymerni kamaytirishdan oldin sensor, mexanizm yoki yordamchi dastur sababini tuzating.
Pastki oqimdagi ishlar bir xil vaqt jadvaliga tegishli. Robot qolipni tezda tozalashi mumkin, lekin qismlarni allaqachon to'ldirilgan konveyerga qo'yishi mumkin. Trimmer barqaror qism haroratini talab qilishi mumkin. Oqish tekshirgichi mashinaning chiqishi ko'tarilgach, muammoga aylanishi mumkin. Navbat uzunligini va to'xtash sabablarini faqat mashinada bir necha aylanish davomida emas, balki birinchi doimiy yugurish orqali qayd qiling. Eng tez xavfsiz mashina aylanishi, agar u nuqsonlarni yoki tiqilinchni bir stantsiya uzoqroqqa ko'chirsa, foydali bo'lmaydi.
07 / TajribaBoshqa siljish takrorlanishi mumkin bo'lgan boshqariladigan sikl vaqti sinovini o'tkazing
Foydali sinov “B qolib zanjiri xavfsiz chiqarishni cheklaydimi?” kabi savol bilan boshlanadi. yoki "Sensor tekshirilgandan so'ng robotning aniq kechikishi saqlanib qoladimi?" Bu "Tsiklni tezroq qilish" bilan boshlanmaydi. Shubhali cheklovni, o'zgarishni, kutilgan javobni va sud jarayonini rad etishi mumkin bo'lgan qismni ko'rsating. Retsept tahrirlarini nazorat qilish uchun bir kishini va natijalarni yozib olish uchun bir kishini tayinlang, shunda namunalar o'rtasida bir nechta sozlashlar sodir bo'lmaydi.
-
Tasdiqlangan asosiy chiziqni muzlatib qo'ying.Chiqarilgan sozlamalarni saqlang yoki chop eting, mahsulot paketini aniqlang va qabul qilingan namunalarni saqlang. Haqiqiy tsikl o'zgarishini va barqaror sharoitlarda qabul qilingan chiqishni yozib oling.
-
Bir cheklovni nomlang.Ketma-ketlik xronologiyasini, sovutish xaritasini, yordamchi dasturlarni o'qishni, signalizatsiya tarixini va quyi oqim kuzatuvlaridan foydalaning. Ushbu cheklovga ishora qiluvchi dalillarni yozing.
-
Ruxsat etilgan o'zgarishlarni aniqlang.Mashina, qolip va qatron hujjatlaridan foydalaning. Boshqariladigan sozlash chegarasi va qaytish nuqtasini o'rnating. Kuzatuv oynasida boshqa o'zgaruvchini o'zgartirmang.
-
Rad etish triggerlarini o'rnating.Beqaror parison, to'liq bo'lmagan harakat, issiq yoki yopishib qolgan qismlar, burilish, o'lchamli harakat, og'irlik yoki devorning buzilishi, chaqnash, portlash, signallar, tiqilib qolish yoki xavfli xatti-harakatlar kabi tegishli belgilarni qo'shing.
-
Stabilizatsiya orqali o'ting.Vaqt, stantsiya, bosh yoki bo'shliq bo'yicha qismlarni belgilang. Agar o'zgartirilgan o'zgaruvchiga yangi barqaror holatga erishish uchun vaqt kerak bo'lsa, yangi holatni birinchi qismdan baholamang.
-
Qabul qilingan ishlab chiqarish oynasini o'lchang.Boshqariladigan vizual, vazn, devor, o'lchov va funktsional tekshiruvlarni qo'llang. Sotish mumkin bo'lgan qismni aniqlaganda, quyi oqimni kesish, sinovdan o'tkazish va o'rashni qo'shing.
-
Saqlash, rad etish yoki tekshirish.O'zgartirishni faqat belgilangan oyna o'tganda va qabul qilingan chiqish yaxshilanganda saqlang. Agar sifat yoki nazorat yomonlashsa, asosiy holatni tiklang. Sinov jismoniy sababni aniqlaganda asbob, yordamchi dastur yoki texnik xizmatni oching.
Namuna rejasi chiziqqa mos kelishi kerak. Ikki stansiyali mashinada ikkala tomonni ham qo'shing. Ko'p boshli sozlamada bosh identifikatorini saqlang. Ko'p bo'shliqli qolipda, iloji bo'lsa, bo'shliqning o'ziga xosligini saqlang. O'rtacha bitta issiq tutashuvni yoki bitta nozik chiqishni yashirishi mumkin. Thepuflashda nuqsonlar bo'yicha qo'llanmasobit va tasodifiy naqshlar qanday qilib turli tekshiruvlarga olib kelishini ko'rsatadi.
Sinov yozuvlari eski qiymat, yangi qiymat, o'zgarish vaqti, mas'ul shaxs, tsiklning haqiqiy taqsimoti, material partiyasi, foydali holat, namuna identifikatorlari, o'lchangan natijalar, rad etishlar va yakuniy qarorni o'z ichiga olishi kerak. Fotosuratlar shakli va nuqsonli joylashuvi uchun foydalidir, lekin ular o'lchovlarni almashtirmaydi. Agar jarayon dastlabki holatga qaytsa, buni ham yozib oling. Muvaffaqiyatsiz sinov yana bir o'zgarishning bir xil fikrni takrorlashiga to'sqinlik qilishi mumkin.
08 / ImkoniyatQuruq aylanish harakati emas, balki qabul qilingan qismlardan chiqishni hisoblang
Quruq tsiklda ishlab chiqarish to'liq material, sovutish va qisman qabul qilish yukisiz mashina harakatini tavsiflaydi. Bu harakat qobiliyatini tekshirish uchun foydalidir, ammo bu sotish mumkin bo'lgan ishlab chiqarish va'dasi emas. Ishlab chiqarishni hisoblashda haqiqiy qism, qatron, mog'or, bosh yoki bo'shliqlar soni, sovutish tizimi, quyi oqim uskunalari va qabul qilish usuli qo'llanilishi kerak. Shuning uchun Kinggleloyiha axborot jarayonimashinani tavsiya qilishdan oldin mahsulot hajmi, vazni, materiali, qalinligi va chiqish talablarini so'raydi.
Qabul qilingan mahsulotni to'g'ridan-to'g'ri ishlab chiqarish oynasi orqali o'lchang. Faqat belgilangan reliz mezonlaridan o'tgan qismlarni hisoblang va rejalashtirilgan to'xtashlarni, rejalashtirilmagan to'xtashlarni, o'rnatish yo'qotilishini va rad etishlarni alohida yozib oling. Ularni bitta tushunarsiz samaradorlik omili ichida yashirmang. Agar chiziq har bir hodisa uchun bir nechta qismlarni ishlab chiqarsa, o'chirilgan chiqish jami ichida yo'qolmasligi uchun hisobni stantsiya, bosh yoki bo'shliq bo'yicha muvofiqlashtiring.
| Metrik | Hisoblash yoki kuzatish | Foydalanish | Umumiy hisobot xatosi |
|---|---|---|---|
| Tsikl soniyalari | Qayta takrorlangan barqaror tsikllar bo'ylab bir xil hodisa orasidagi vaqt | Mashina-hodisalar tezligi va o'zgaruvchanligini ko'rsatadi | Eng qisqa bitta voqea haqida xabar berish |
| Har bir tadbir uchun qismlar | Bitta to'liq shakllanish hodisasi tomonidan chiqarilgan qabul qilingan jismoniy qismlar | Boshlarni, bo'shliqlarni va stantsiyalarni tovush bilan bog'laydi | Har bir savdo nuqtasi ishlab chiqarishni nazarda tutadi |
| Nazariy soatlik chiqish | (3600 / sikl soniya) × har bir voqea uchun qismlar | Uzluksiz sharoitlarda rejalashtirish taqqoslash | Natijani kafolatlangan ishlab chiqarishni chaqirish |
| Qabul qilingan soatlik chiqish | Qabul qilingan qismlar / kuzatilgan ishlab chiqarish soatlari | Sinov qilingan mahsulot paketidan foydalanish mumkin bo'lgan mahsulotni ko'rsatadi | Tozalash, sozlash yoki rad etilgan qismlarni hisoblash |
| Natijani o'zgartirish | Qabul qilingan chiqish minus qabul qilingan chiqishdan keyin, mos keladigan sharoitlarda | Tahrir haqiqiy maqsadni yaxshilagan yoki yo'qligini tekshiradi | Turli mahsulotlar, smenalar yoki kommunal xizmatlarni solishtirish |
Tezlikdan tashqari sifat haqida xabar bering. Og'irlik va devor natijalarini, tanqidiy o'lchamlarni, funktsional sinov natijalarini, qoldiq yoki ushlab turish hisobini, foydali holatni va retseptni qayta ko'rib chiqishni o'z ichiga oladi. Ikki soniyalik qisqarish asl tsikl, qismlar soni, qabul qilingan rentabellik va sinov shartlarisiz mustaqil ma'noga ega emas. Shuning uchun bu maqola foiz yaxshilash maqsadini e'lon qilmaydi. Natija xaridorning qator ma'lumotlaridan kelib chiqishi kerak.
Yangi mashina yoki qolip uchun sinovdan oldin chiqish usulini aniqlang. Kinggle'szavodni qabul qilish bo'yicha qo'llanmao'lchangan yugurishni aniq mahsulot, material, qolip va foydali shartlar bilan qanday bog'lashni tushuntiradi. dan foydalaningishga tushirish nazorat ro'yxativaqtni belgilashdan oldin barqaror holatni o'rnatish vaalmashtirish bo'yicha qo'llanmao'rnatish yo'qotilishini barqaror ishlab chiqarishdan alohida saqlash uchun.
09 / LimitlarJarayon nazoratni yo'qotganda sinovni to'xtating
Qo'riqchi, blokirovkalash, favqulodda to'xtash yoki xavfli energiya nazorati mo'ljallangan tarzda ishlamasa, to'xtating va tasdiqlangan holatni tiklang. Mashinaning kutilmagan harakati, to'qnashuv xavfi, g'ayrioddiy gidravlik yoki pnevmatik xatti-harakatlar, shikastlangan bosim komponentlari, elektrning haddan tashqari qizishi, oqish yoki ko'rsatilgan fikr-mulohazalar va jismoniy holat o'rtasidagi kelishmovchilik uchun to'xtating. Tsikl vaqtidagi ish hech qachon nosozlik atrofida ishlashga ruxsat bermaydi.
Qisman dalillar ham sud jarayonini to'xtatishi mumkin. Parison endi to'g'ri holatda kelmasligi, qolipning to'liq yopilmaganligi, ko'tarilgan chaqnash, beqaror og'irlik, nozik tanqidiy devorlar, portlashlar, to'liq bo'lmagan tafsilotlar, yopishish, trim shikastlanishi, deformatsiya, tasvirlar bo'yinbog'lari, roker tagliklari, qisqarish yoki funktsional sinovdan o'tishga e'tibor bering. Formosa protsessual qo'llanmasi ushbu alomatlarning bir nechtasini haddan tashqari issiqlik, etarli darajada sovutish, qisqa tsikl yoki sovutish kanali holati bilan bog'laydi. Sababini topmasdan keng sovutish vaqtini qo'shishdan ko'ra, to'g'ri tashxisni qayta ochish uchun simptomdan foydalaning.
Cheklov qolip kanalini o'zgartirishni, qolipni yoki zarbani o'zgartirishni, nazorat-dasturni o'zgartirishni, blokirovkani o'zgartirishni, bosim tizimining ishlashini yoki malakali qatron va mashina oynasidan tashqarida ishlashini talab qilganda kuchayishi. dan foydalaningprofilaktika bo'yicha qo'llanmatakrorlanadigan uskunalar topilmalari uchun. Eskirgan mexanizm tsiklni sekinlashtirishi mumkin, ammo tezroq buyruq uni tuzatmaydi.
Loyihani chiqarilgan asosiy chiziq bilan yakunlang. Retseptni faqat zavodning tasdiqlash jarayoni orqali yangilang, namuna va o'lchov yozuvini ilova qiling va natija qaysi mahsulot, qolip, qatron va mashina konfiguratsiyasini qamrab olishini ko'rsating. Rad etilgan sinovlarni o'zgartirish jurnalida saqlang. Keyingi smenada qabul qilingan tsiklni takrorlash va uning chegaralarini tushuntirish mumkin bo'lganda, takomillashtirish normal ishlab chiqarishga tayyor.
10 / JavoblarShamollash davrining vaqti haqida tez-tez so'raladigan savollar
Ekstruziya bilan puflash davrining vaqtini nima aniqlaydi?
Tsikl vaqti parison yoki otishni o'rganish, mog'or harakati, inflyatsiya, sovutish, chiqarish, ochish, olib tashlash va quyi oqim bilan ishlov berish orqali eng sekin talab qilinadigan yo'l bilan belgilanadi. Mahsulot geometriyasi, devor taqsimoti, qatronlar harakati, qolipni sovutish, mashina arxitekturasi va qabul qilingan qismlar mezonlari bu yo'lga ta'sir qiladi. Qaysi taymer mas'ul ekanini hal qilishdan oldin, haqiqiy ketma-ketlikni va qayta aloqa signallarini o'lchang.
Sovutish har doim puflash davrining eng uzun qismimi?
LyondellBasellning puflash qo'llanmasiga ko'ra, ko'plab poliolefin ilovalarida sovutish qoliplash davrining ko'p qismini egallaydi, ammo bu avtomatik ravishda har bir satrda faol cheklov emas. Parizonni etkazib berish, akkumulyatorni to'ldirish, qolipni o'tkazish, robotni tozalash, kesish yoki sinov keyingi boshlashni boshqarishi mumkin. Vaqt jadvali sovutishni kamaytirish to'liq tsiklni o'zgartirishi yoki faqat issiqroq qismni chiqarishi mumkinligini ko'rsatadi.
Buzilishlarga olib kelmasdan sovutish vaqtini qanday qisqartirish mumkin?
Avval sovutish suvi bilan ta'minlash va qaytarish shartlarini, kontaktlarning zanglashiga olib kelishini, kanallar tozaligini, qolib haroratining namunasini va qismdagi issiq joyni tekshiring. Devor taqsimotini chizilgan va tasdiqlangan jarayon bilan solishtiring. Bitta hujjatlashtirilgan shartni o'zgartiring, jarayonni barqarorlashtirishga ruxsat bering va o'lcham va shaklni chiqarib tashlashdan keyingi kerakli intervaldan keyin tekshiring. Xuddi shu mahalliy issiq mintaqa qolsa, qolip yoki devor taqsimoti muhandislik tekshiruviga muhtoj bo'lishi mumkin.
Qisqaroq aylanish har doim puflash ishlab chiqarishni oshiradimi?
Yo'q Chiqish faqat o'zgartirilgan tsikl chiziq cheklovi bo'lganda va qo'shimcha qismlar qabul qilinganda ortadi. Tezroq mashina hodisasi issiqroq qismlarni, ko'proq rad etishlarni, robot tiqilib qolishlarini, kesish shikastlanishini yoki sinovchining orqada qolishini keltirib chiqarishi mumkin. Mos mahsulot, material, qolip, foydalilik va sifat sharoitida kuzatilgan soatda qabul qilingan qismlarni solishtiring. Quruq aylanish harakati, nazariy chiqish va qabul qilingan ishlab chiqarishni alohida raqamlar sifatida saqlang.
Parison dasturlash tsikl vaqtiga qanday ta'sir qiladi?
Parison dasturlash materialning mahsulot bo'ylab joylashishini o'zgartiradi. Keraksiz og'ir joylar ko'proq sovutishni talab qilishi mumkin, juda nozik joylar esa mahsulot sinovlarida muvaffaqiyatsiz bo'lishi mumkin. Uzluksiz mashinalarda devor profili aylanish vaqti bilan ham sinxronlashtirilishi mumkin, shuning uchun vaqtni o'zgartirish profilni joylashtirishni o'zgartirishi mumkin. Saqlangan egri chiziq to'g'ri qoladi deb o'ylamasdan, tsikl o'zgargandan so'ng devor joylashishini, qismning og'irligini va profilning tekislanishini tekshiring.
Tsikl vaqti muammosi uchun Kinggle-ga qanday ma'lumotlarni yuborish kerak?
Mashina modeli va tekshirgich versiyasini, mahsulot chizmasini, qolip va asbob identifikatorlarini, qatronlar sinfini va lotini, retseptni qayta ko'rib chiqishni, xavfsiz joydan olingan sikl videosini, voqea vaqt jadvalini, signal tarixini, qismning og'irligi va devor xaritasini, muhim o'lchamlarni, nuqsonli fotosuratlarni, mashina kirish havosi va sovutish suvi kuzatuvlarini, quyi oqimdagi to'xtash sabablarini va belgilangan muddat davomida qabul qilingan chiqishni yuboring. Bu dalil sovutish, asbob-uskunalar, boshqaruv elementlari, yordamchi dasturlar, moddiy va chiziqli muvozanat sabablarini ajratishga yordam beradi.

Mahsulot va tsiklni bitta tizim sifatida muhokama qiling
Haqiqiy qism chizmasini, qatronlar, qoliplar, mashina konfiguratsiyasi, joriy sikl jadvali, yordamchi kuzatuvlar va o'lchangan sifat natijalarini yuboring. Kinggle mashina, asboblar, boshqaruv elementlari va ishlab chiqarish maqsadi atrofidagi dalillarni ko'rib chiqishi mumkin.
Ishlab chiqarish ma'lumotlarini yuboringUshbu qo'llanma uchun foydalanilgan manbalar
Kinggle tomonidan joylashtirilgan qo'llanmalar hujjatlashtirilgan boshqaruv elementlari va mashinalar ketma-ketligi haqidagi bayonotlarni qo'llab-quvvatlaydi. Polimer ishlab chiqaruvchi qo'llanmalar sovutish va nuqson munosabatlarini qo'llab-quvvatlaydi. OSHA manbalari Qo'shma Shtatlar xavfsizlik chegarasi uchun kiritilgan. Ushbu manbalarning hech biri har bir mahsulot yoki mashina uchun universal tsikl maqsadini ta'minlamaydi.
- Kinggle tomonidan o'rnatilgan avtomatik puflash mashinasidan foydalanish bo'yicha qo'llanma, 2026-yil 8-sentabrda foydalanilgan.
- Moog DigiPack III Parison devor qalinligini nazorat qilish bo'yicha qo'llanma, MRJ06301, Kinggle tomonidan joylashtirilgan, 2026-yil 8-sentyabrda foydalanilgan.
- LyondellBasell, Poliolefinli puflash bo'yicha qo'llanma, 2026-yil 8-sentabrda foydalanilgan.
- Formosa Plastics, Polietilen ekstruziyasini puflash jarayoni bo'yicha qo'llanma, 2026-yil 8-sentabrda foydalanilgan.
- OSHA 29 CFR 1910.147, Xavfli energiya nazorati, 2026-yil 8-sentabrda foydalanilgan.
- OSHA 29 CFR 1910.212, Barcha mashinalar uchun umumiy talablar, 2026-yil 8-sentabrda foydalanilgan.