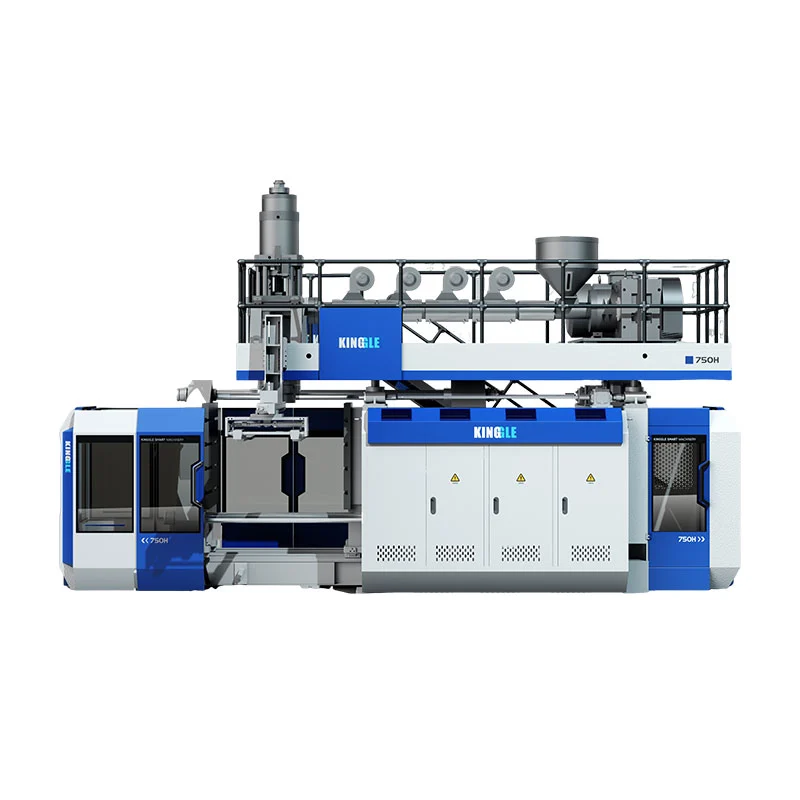
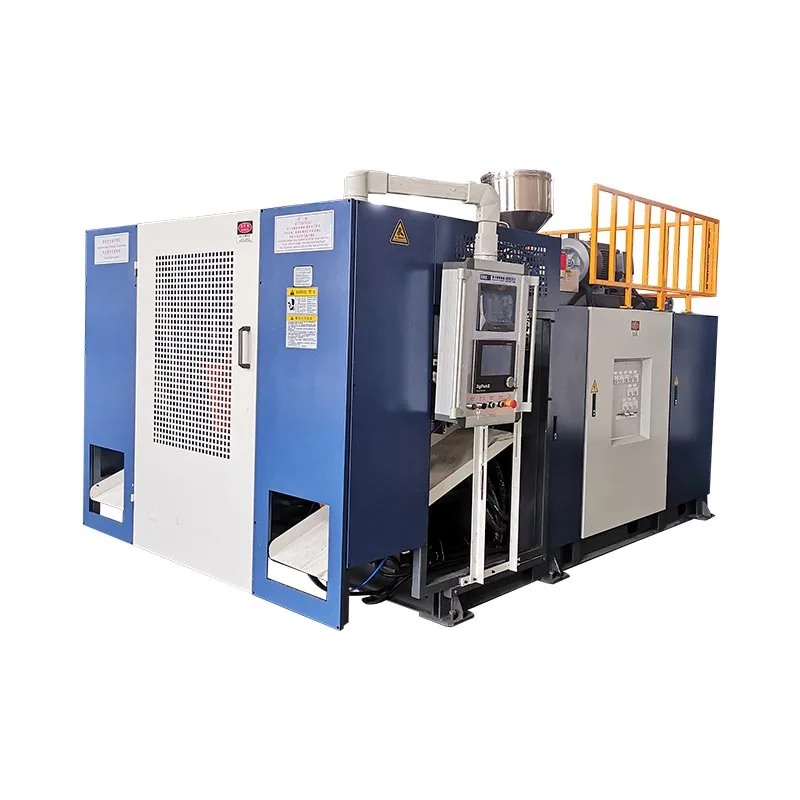
Ikkinchi stantsiya mashinaning ekstruziya, sovutish va qolipga ishlov berish vaqtini qanday ishlatishini o'zgartiradi. U avtomatik ravishda sotiladigan mahsulotni ikki baravar oshirmaydi, shisha uchun energiyani kamaytirmaydi yoki kattaroq mahsulot ishlab chiqarmaydi. Uchta juft Kinggle mashinasi o'lchamlari haqiqiy farqlar qaerda paydo bo'lishini ko'rsatadi.

Haqiqiybitta va ikkita stantsiyali puflash mashinasiShuning uchun taqqoslash vagonlarni hisoblash emas, balki to'liq hujayrali tadqiqotdir. Qaror shishani, ishlab chiqarish jadvalini, yalpi eritma talabini, ikki stantsiyali ketma-ketlikni va qabul qilingan qism talabini bog'lashi kerak.
Bir va ikkita stantsiya o'rtasida nima o'zgaradi?
Bir stantsiyali uzluksiz ekstruziyali puflash mashinasida bitta qolip va qisqich pozitsiyasi parisonni ushlaydi, qismni hosil qiladi, uni sovutadi va chiqaradi. Keyingi shakllantirish hodisasi o'sha bitta stantsiya ketma-ketligiga mos kelishi kerak.
Ikki stantsiyali yoki ikkita stantsiyali ekstrusion puflash mashinasi umumiy ekstruziya tizimi atrofida ikkita qolip pozitsiyasini almashtiradi. Bir stantsiya puflash, sovutish yoki qisman olib tashlash bosqichida bo'lishi mumkin, ikkinchisi esa keyingi parisonni egallashga tayyorlanmoqda. Shuning uchun ikkita stantsiyali uskunalar, shuningdek, ba'zi bozorlarda ikki tomonlama yoki shattle puflash mashinasi sifatida tavsiflanadi.
Ushbu soddalashtirilgan ketma-ketlik yakuniy ishlab chiqarish tezligini emas, balki imkoniyatni tushuntiradi. Stansiya sayohati, parizon shakllanishi, qolipni yopish, puflash, chiqarish, sovutish, chiqarish, kesish va quyi oqimga o'tkazish hali ham bir-biriga mos kelishi kerak. Mustaqil moki-mashina adabiyoti, shuningdek, bir va ko'p parizonli qolip boshlaridan alohida bir va ikki tomonlama konfiguratsiyalarni ro'yxatlaydi, bu esa bu turli xil uskunalar tanlovi ekanligini tasdiqlaydi.
Stantsiyalar sonini, bosh sonini, bo'shliqlar sonini va qatlamlar sonini aralashtirmang
Ko'p tirnoq xatolar boshlanadi, chunki "double" ikki barobar aytilmagan holda ishlatiladi. Ikkita stantsiyali mashina, albatta, ikki boshli mashina, ikki bo'shliqli qolip yoki ikki qatlamli chiziq emas.
| Muddati | Nimani hisobga oladi | U nimani o'zgartiradi | Yetkazib beruvchi uchun savol |
|---|---|---|---|
| Bitta yoki ikkita stantsiya | Ketma-ket ishlaydigan mog'or va qisqich pozitsiyalari | Mashina ketma-ketligi, qolipga qo'yiladigan talab, chiqish potentsiali, oyoq izi va ishlov berish | Ushbu mashinada nechta to'liq mog'or stantsiyalari o'zgaradi? |
| Bitta yoki ko'p boshli o'lik | Bir kalıplama tadbirida extruded Parisons | Bir vaqtning o'zida qancha mog'or bo'shlig'ini oziqlantirish mumkin va kerakli chiqish pitch | Qancha savdo nuqtalari kiritilgan va ularning markaz masofasi qancha? |
| Yagona yoki ko'p bo'shliqli mog'or | Bir qolipda hosil bo'lgan qismlar yopiladi | Kalıplama hodisasi bo'yicha qismlar, qolip o'lchami, sovutish balansi va kesish | Bitta mog'or hodisasi qancha sotiladigan qismlar ishlab chiqarishi kerak? |
| Bir yoki ko'p qatlamli | Qism devoridagi material qatlamlari | Ekstruderlar, qolipli arxitektura, materiallarga ishlov berish va jarayonni boshqarish | Qaysi materiallar va qatlam tuzilishi kotirovkaga kiritilgan? |
TheR&B uzluksiz ekstrusion moki ma'lumotlar varag'i, masalan, bitta va ko'p parisonli qolip boshlarini bir yoki ikki stantsiyali qisqich konfiguratsiyalaridan alohida sanab o'tadi. Ko'p parisonli asboblar - bitta chiqish dastagi; ikkinchi qolib stantsiyasi boshqa. Taklif qo'ldan foydalanishi yoki ikkalasini birlashtirishi mumkin, shuning uchun kotirovka har birini alohida belgilashi kerak.
Terminologiya mintaqaga qarab ham o'zgaradi. Xaridorlar qidirishlari mumkinikki stantsiyali puflash mashinasi, egizak stantsiyali puflash mashinasi, ikki stantsiyali shisha puflash mashinasiyokiikki tomonlama puflash moslamasi. Faqat ism bo'yicha tanlash o'rniga jismoniy ketma-ketlikni tasdiqlang.
Asl taqqoslash: uchta juft Kinggle mashinasi o'lchamlari
Quyidagi tahlil Kinggle mahsulotining oltita joriy sahifalarida chop etilgan spetsifikatsiyalardan foydalanadi. Har bir juftlik bir xil nominal maksimal konteyner hajmiga ega, bu esa stantsiya farqini ko'rishni osonlashtiradi. Raqamlar katalog ma'lumotlari bo'lib, har bir shisha, qatron, qolip boshi yoki optsion paketi uchun ishlab chiqarish kafolati emas.
| Imkoniyat va model | Stantsiyalar | Chop etilgan yorliq | HDPE eritish qobiliyati | Mashina o'lchamlari (L × W × H) | Oddiy L×W konvert* | Og'irligi | Siqish kuchi |
|---|---|---|---|---|---|---|---|
| 2 lKGB2L | Yagona | 600 dona / soat quruq tsikl | 30 kg/soat | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2 lKGB2D | Ikki marta | 600 × 2 dona / soat quruq tsikl | 55 kg/soat | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5 lKGB5L | Yagona | 500 dona / soat quruq tsikl | 55 kg/soat | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5 lKGB5D | Ikki marta | 500 × 2 dona / soat quruq tsikl | 80 kg/soat | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15 lKGB15L | Yagona | 450 dona / soat quruq tsikl | 100 kg/soat | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15 lKGB15D | Ikki marta | 450 × 2 dona / soat quruq tsikl | 120 kg/soat | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Juftlangan ma'lumotlar nimani ochib beradi
1. Stantsiyalar soni maksimal qism hajmini belgilamaydi
Har bir Kinggle juftligida nominal konteyner sig'imi va e'lon qilingan siqish kuchi bir xil bo'lib qoladi: 2L va 40 kN, 5L va 65 kN yoki 15L va 165 kN. Ikkinchi stantsiya ishlab chiqarish ketma-ketligini o'zgartiradi; u 5L platformani 15L platformaga aylantirmaydi.
Mashina tanlashda bu farq muhim ahamiyatga ega. Qism hajmi, prognoz qilingan maydon, qolip o'lchamlari va kerakli qisqich hali ham platformaga mos kelishi kerak. Kinggle'spuflash mashinasini tanlash bo'yicha qo'llanmastantsiya sonini tanlashdan oldin konteynerdan boshlanadi.
2. Ikki stansiyali juftlar eritish quvvatini qo'shadi, lekin bitta belgilangan nisbatda emas
Nashr qilingan HDPE eritish quvvati 2L juftlikda 30 dan 55 kg / soatgacha, 5L juftlikda 55 dan 80 kg / soatgacha va 15L juftlikda 100 dan 120 kg / soatgacha ko'tariladi. Ushbu o'sishlar bir xil emas va universal "ikkita stantsiya multiplikatoriga" aylantirilmasligi kerak.
Bu ma'lumotlardagi eng muhim imkoniyatlar darsidir. Ikkita stantsiya ko'proq qoliplash imkoniyatlarini yaratishi mumkin, ammo ekstruder hali ham yalpi parison massasini ta'minlashi kerak. Og'irroq shisha, ko'proq chaqnash, ko'proq o'lim rozetkalari yoki qisqaroq hodisalar oralig'i eritma talabini oshiradi. Ekstruziya muammoga aylanganda, stantsiya mavjudligini qo'shish uni hal qila olmaydi.
3. Og'irligi va o'rnatish konvertining o'lchamiga qarab har xil o'sadi
Yagona modeldan ikkilamchi modelga o'tish nashr etilgan mashina og'irligini 2 litrda 2,5 dan 4,5 tonnaga, 5 litrda 3,0 dan 5,2 tonnaga va 15 litrda 7,5 dan 12,5 tonnagacha oshiradi. Hisoblangan L × W mashina konverti mos ravishda taxminan 5,3 dan 6,8 m² gacha, 6,8 dan 7,0 m² gacha va 9,9 dan 13,9 m² gacha o'zgaradi.
Shuning uchun zamin maydoni "deyarli bir xil" yoki "ikki baravar katta" deb ta'riflanmaydi. Natija platformaga bog'liq. Mashina konvertini hisoblash ham zavod sxemasi emas: xizmat ko'rsatish, materiallar bilan ta'minlash, sovutish manifoldlari, boshqaruv kabinalari, qismlarni tushirish va qolipga ishlov berish hali ham bo'sh joyga muhtoj. Kinggle'dan foydalaningquvvat, havo, suv va tartib bo'yicha qo'llanmasayt rejasini muzlatishdan oldin.
4. Quruq tsikl yorlig'i etkazib berish va'dasi emas, balki taqqoslash signalidir
Quruq tsikl tayyor qismning ishlab chiqarish shartlarini isbotlamasdan mashina harakatini qayd qiladi. Haqiqiy mahsulot parison shakllanishi, zarba va egzoz vaqtini, sovutish, chiqarish, kesish, sifatni yo'qotish va rejalashtirilgan to'xtashlarni o'z ichiga olishi kerak. Qalin 15 litrli bidon va engil 500 ml shishaga bir xil quvvatni berish mumkin emas, chunki ular bir xil stantsiya soniga ega mashinada ishlaydi.
Kalıplama hodisalari va massa balansidan chiqishni hisoblang
Mahsulotdan boshlang va orqaga qarab ishlang. Katalog raqamini smena soatlariga ko'paytirish bilan boshlamang.
1-qadam: kerakli yaxshi natijani aniqlang
Rejalashtirilgan ishlab chiqarish soatlari, rejalashtirilgan almashtirishlar va zavodning mavjudligi haqidagi taxminlardan foydalangan holda tasdiqlangan talabni soatiga yaxshi qismlarga aylantiring. Talab stsenariylarini alohida saqlang - asosiy, mavsumiy cho'qqi va kelajakdagi o'sish - shuning uchun ortiqcha imkoniyatlar bitta optimistik maqsad ichida yashiringanidan ko'ra ko'rinadi.
2-qadam: bitta to'liq shakllantirish hodisasini o'lchang
Taklif etilgan mog'or uchun parisonlar sonini, hosil bo'lgan qismlarni, yalpi parison massasini, tayyor qism massasini, chaqnash/qayta maydalash yo'lini, barqaror hodisa oralig'ini va qabul qilingan sifat natijasini yozing. Kalıplama hodisasi degani, bitta qolip parison materialini ushlaydi va uning qismlari to'plamini ishlab chiqaradi.
Yaxshi qismlar / soat = kalıplama hodisalari / h × hodisa boshiga qismlar × qabul qilingan fraktsiya
Yalpi eritma talabi (kg/soat) = qoliplash hodisalari/soat × har bir hodisa uchun yalpi parison massasi (kg)
Qabul qilingan fraktsiya kelishilgan sinovdan yoki halol o'simlik taxminidan kelib chiqishi kerak. Yalpi parison massasi nafaqat tayyor shishani emas, balki kalıplama hodisasiga kiradigan materialni o'z ichiga oladi. Agar flesh qayta ishlayotgan bo'lsa, uni qayta ishlash va qayta kiritish chiziqqa ta'sir qiladi.
3-qadam: to'siqlarni bitta chiziq sifatida sinab ko'ring
Yalpi eritma talabini haqiqiy material ostida taklif qilingan ekstruder bilan solishtiring. Keyin mog'orni sovutish, havoni puflash, qismlarni olib tashlash, kesish, qochqinni tekshirish, tashish, qadoqlash va maydalagich hajmini tasdiqlang. Eng past barqaror bosqich chiziq chiqishini belgilaydi.
Kengroq uzluksiz mashina chiqish mantig'i uchun Kinggle'ga qaranguzluksiz puflash mashinasi qo'llanma. Tezlik sinovlari paytida qismning og'irligi yoki devor taqsimoti o'zgarsa, foydalaningparison dasturlash bo'yicha qo'llanmava har bir holatda bir xil devor joylarini tekshiring.
Qaysi konfiguratsiya ishlab chiqarish rejasiga mos keladi?
Yagona stantsiya odatda eng toza ro'yxat bo'lib, qachon…
- tasdiqlangan talab maqbul ish marjasi bilan bitta qolip stantsiyasiga mos keladi;
- mahsulot tez-tez o'zgarib turadi yoki ishlab chiqarish muddati qisqa;
- byudjet, texnik xizmat ko'rsatish yoki tasdiqlash sabablari uchun bitta qolip to'plamiga afzallik beriladi;
- qism, qolip yoki olib tashlash usuli o'zgaruvchan tartibni kamroq amaliy qiladi;
- zavod maydoni, ko'tarish kirish yoki quyi oqimni avtomatlashtirish cheklangan;
- loyiha talab hali isbotlanmagan bozorga kirmoqda.
Ikki stansiya to'liq chiziqli o'rganishga loyiqdir, qachonki…
- barqaror takroriy talab real yagona stantsiya ishlab chiqarishidan oshadi;
- ikkita mos keladigan qolib stantsiyalari takrorlanadigan jarayonni bajarishi mumkin;
- ekstruder va qolip boshi kerakli yalpi eritma tezligini ta'minlashi mumkin;
- sovutish mog'orni almashtirish uchun foydali vaqtni qoldiradi;
- kesish, sinovdan o'tkazish va materiallarni qayta ishlash ortib borayotgan oqimni qabul qilishi mumkin;
- qo'shimcha mog'or, mashina va kommunal doirasi himoyalangan biznes holatiga ega.
Ikkala ro'yxat ham mahsulot sinovini almashtirmaydi. U umumiy xarid xatosini oldini oladi: ikkinchi stantsiyani mustaqil chiqish aksessuari sifatida ko'rib chiqish. Bu asbob-uskunalar, boshqaruv elementlari, ishga tushirish va qismlarning zavod bo'ylab oqimini o'zgartiradigan tizim qaroridir.
Kommunal xizmatlar va quyi oqim uskunalari stansiyaning afzalliklarini o'chirishi mumkin
Ikki stantsiyali chiziq qolib sovutish tizimiga ko'proq issiqlik yuborishi va bir-biriga yaqinroq bo'lgan qoliplash hodisalarini yaratishi mumkin. Siqilgan havo bosimni ushlab turishi va oqimni faqat bo'sh turganda emas, balki chiziq talab qilganda etkazib berishi kerak. Sovutish suvi barqaror sharoitda ikkala qolib pallasiga ham yetib borishi kerak. Elektr taqsimoti, gidravlik sovutish va shkafning muhiti yakuniy tuzilishga mos kelishi kerak.
Taqqoslash jadvalidan zavod xizmatlarini hisoblamang. Ba'zi joriy Kinggle veb spetsifikatsiyalari mos kelmaydigan tipografiyadan foydalanadi va o'rtacha energiya ko'rsatkichlari bir xil mahsulot sinovini tasvirlamaydi. Buyurtma qilingan konfiguratsiya uchun loyiha uchun maxsus yordamchi varaqni, elektr chizmasini va umumiy tartibga solish chizmasini so'rang.
Qolib ochilgandan keyin har bir jarayonni tekshiring
- Olib tashlash uskunalari o'zgaruvchan stantsiyalardan qismlarni qabul qila oladimi?
- Kesish haqiqiy chaqnash va bo'yin/pastki geometriyani boshqara oladimi?
- Oqish tekshirgich har bir bo'shliqni kerakli chiziq tezligida tekshira oladimi?
- Konveyerlar to'qnashuv, to'planish va qismlarning deformatsiyasini oldini oladimi?
- Tegirmon va blender silliqlash nisbatini beqarorlashtirmasdan miltillashni boshqara oladimi?
- Operatorlar tasdiqlangan tekshirish va almashtirish ishlari uchun ikkala stansiyaga ham xavfsiz yetib olishlari mumkinmi?
Tezroq ishlash beqaror devor qalinligi, chaqnash, sovutish buzilishi yoki takroriy signallarni keltirib chiqarsa, ni ulangprofilaktik xizmat ko'rsatish rekordiKinggle bilanHMI nosozliklarini bartaraf etish usuliretsept o'zgarishlari bilan jismoniy darboğazni yashirishdan oldin.

Faqatgina mashina narxini emas, balki umumiy o'rnatilgan xarajatlarni solishtiring
Plastik butilka ishlab chiqarish mashinasi narxini qidirayotgan xaridor bir-biriga mos kelmaydigan ikkita kotirovkani olishi mumkin. Ulardan biri ikkinchi qolip to'plamini, olib tashlash va oqish testini o'z ichiga olishi mumkin; boshqasi faqat asosiy kalıplama mashinasini ko'rsatishi mumkin. Shuning uchun past sarlavha narxi kamroq to'liq ishlab chiqarish xujayrasini tavsiflashi mumkin.
| Xarajat qatlami | Yagona stantsiyali savol | Ikki stansiyali savol |
|---|---|---|
| Mashina platformasi | Qaysi ekstruder, qisqich, boshqaruv elementlari va standart yordamchilar kiradi? | Qaysi qo'shimcha vagon, qisqich, zarba va boshqaruv uskunalari kiradi? |
| Kalıplar va o'lik bosh | Bitta to'liq mog'or va to'g'ri chiqish to'plami kiritilganmi? | Ikkita mos keladigan qolip stantsiyalari kiritilganmi va bosh soni va chiqish balandligi asboblar rejasi bilan bir xilmi? |
| Zavod xizmatlari | Qanday quvvat, havo, suv va zamin/yuklash ishlari talab qilinadi? | Mavjud xizmatlar bir vaqtning o'zida zavod talabi ostida tezroq voqealar ketma-ketligini qo'llab-quvvatlay oladimi? |
| Pastki oqim hujayrasi | Qaysi olish, kesish, sinovdan o'tkazish, tashish va silliqlash bosqichlari qo'lda yoki avtomatik? | Har bir quyi bosqich o'zgaruvchan stantsiyalarning qismlarini yig'masdan qabul qila oladimi? |
| O'zgartirish va tasdiqlash | Bir qolip va retseptni o'zgartirish xaridorning protsedurasi bo'yicha qancha vaqtni oladi? | Mahsulot o'zgartirilgandan so'ng ikkita stantsiya qanday hizalanadi, malakali va tiklanadi? |
| Operatsion xavf | Agar bitta qolip stantsiyasi to'xtab qolsa, qanday mahsulot yo'qoladi? | Ikkala stantsiyani xavfsiz tarzda ajratish mumkinmi va umumiy ekstruziya ketma-ketligi bilan nima sodir bo'ladi? |
Foydali iqtisodiy taqqoslash har ikki tomonda ham bir xil loyiha chegarasidan foydalanadi. Kalıplama mashinasi, qoliplar, qolip boshi, yordamchi qismlar, o'rnatish, ishga tushirish, o'qitish va zavod modifikatsiyalarini qo'shing. Keyin xaridorning o'z taxminlaridan foydalangan holda mehnat, kommunal xizmatlar, rejalashtirilgan texnik xizmat ko'rsatish, almashtirish yo'qotilishi, sifat yo'qolishi va ishlamay qolish vaqtini hisoblang.
Tovarning har bir qismi uchun tannarx = taqqoslash davridagi umumiy xarajat ÷ shu davrda ishlab chiqarilgan qabul qilingan qismlar
Numerator va maxraj bir xil vaqt oynasi va qamrovidan foydalanishi kerak. Ikki stantsiyali kapital ko'rsatkichini bitta stantsiyali quruq tsiklli mahsulotning ustiga qo'ymang yoki avtomatlashtirilgan qo'sh chiziqni kesish va sinovdan tashqari asosiy bitta mashina bilan solishtirmang. Agar talab qo'shilgan mahsulotdan foydalana olmasa, bo'sh turgan quvvat xarajat bo'lib qoladi. Agar talab bitta stantsiyaning imkoniyatlaridan oshsa, o'tkazib yuborilgan ishlab chiqarish va qo'shimcha ish ham xarajatlar hisoblanadi.
Narx hali ham amaldagi xarid cheklovidir, lekin u texnik moslashtirilgandan keyin tegishli. Kinggle'dan har bir kiritilgan komponentni va xaridor tomonidan taqdim etilgan har bir narsani aniqlashni so'rang, shunda kotirovkalarni satr satr bilan taqqoslash mumkin.
Yaxshiroq RFQ kafolatlangan shartlarni katalogdagi havolalardan ajratib turadi
Har bir etkazib beruvchiga bir xil kirish varag'ini yuboring. Aks holda, ikkita iqtibos turli xil taxminlardan foydalanishi va hali ham taqqoslanadigan ko'rinishi mumkin.
| RFQ maydoni | Majburiy kiritish | Nima uchun u stantsiya qarorini o'zgartiradi |
|---|---|---|
| Qism | Chizma yoki namuna, maksimal o'lchamlar, bo'yin / tugatish, tutqich, ajratish chizig'i va kesish talabi | Mog'orga moslashish, harakatlanish va quyi oqim ishini belgilaydi |
| Material | Aniq qatron darajasi, rangi, qo'shimchalari, qayta maydalash/PCR rejasi va yetkazib beruvchi ma'lumotlari | Eritma harakati, yalpi o'tkazuvchanlik va sovutishni o'zgartiradi |
| Massa va devor | Tugallangan og'irlik, yalpi parison/flash smeta, muhim devor joylari va bardoshlik | Tsikl maqsadlarini erish talabi va sifatli dalillarga aylantiradi |
| Talab | Soatda yaxshi qismlar, smena, yil va eng yuqori mavsum; SKU/almashtirish rejasi | Ikkinchi stantsiyani samarali yuklangan holda saqlash mumkinligini ko'rsatadi |
| Asboblar | Stantsiyalar soni, rozetkalar, bo'shliqlar, markaz masofasi, qolip to'plamlari va sovutish sxemasi | "Qo'shaloq stantsiya" ning boshqa bosh yoki bo'shliq taxminini yashirishini oldini oladi |
| Sifat | Og'irlik, o'lchov, devor, oqish, tushish, yuqori yuk yoki boshqa kelishilgan sinovlar | Harakat tezligi o'rniga yaxshi chiqishni belgilaydi |
| Zavod | Quvvat standarti, havo / suv sharoitlari, zamin va ship chegaralari, ko'tarish yo'li va quyi oqim uskunalari | To'liq qo'sh stantsiyali hujayra o'rnatilishi va qo'llab-quvvatlanishi mumkinligini tekshiradi |
Qabul qilish sinovi paytida ushbu elementlarni yozib oling
- Mashina, mog'or, qolip boshi, qatron va retsept identifikatori.
- Har bir stansiya uchun barqaror kalıplama-hodisalar oralig'i - eng tezkor hodisa emas.
- Yalpi parison massasi, tayyor qismning og'irligi va flesh marshruti.
- Kelishilgan sinov oynasi ustidagi bo'shliq va stantsiya tomonidan qabul qilingan qismlar.
- Kritik devor, o'lchovli va funktsional natijalar.
- Ko'rsatilgan yuk ostida haqiqiy havo, suv va elektr sharoitlari.
- Sinov paytida signal, to'xtash va qo'lda aralashuvni qayd etish.
Bu rekord “yakka va ikki tomonlama stantsiya”ni xaridorning mahsulotiga asoslangan qarorga aylantiradi. Shuningdek, u kelajakda nosozliklarni bartaraf etish va profilaktik xizmat ko'rsatish uchun ishga tushirishning asosiy darajasini ta'minlaydi.
Tez-tez beriladigan savollar
Qaysi biri tezroq: bitta stantsiyali yoki ikki stantsiyali puflash mashinasimi?
Ikki stantsiyali mashina yuqori chiqish potentsialiga ega, chunki ikkita qolib stantsiyasi umumiy ekstruziya tizimi atrofida almashadi. Haqiqiy yaxshi mahsulot hali ham eritmaning sig'imi, parison soni, sovutish, qismlarni olib tashlash, quyi oqim uskunalari va qabul qilingan sifatga bog'liq.
Ikki stantsiyali puflash mashinasi ishlab chiqarishni ikki barobarga oshiradimi?
Avtomatik emas. Chop etilgan quruq tsikl raqamlari ikkita o'zgaruvchan stantsiyani ko'rsatishi mumkin, ammo sotiladigan mahsulot yalpi eritma talabi, sovutish, kesish, sinov, to'xtash yoki rad etish bilan cheklanishi mumkin. Mashinani haqiqiy mahsulot va material bilan tekshiring.
Ikki stantsiyali mashina ikki boshli mashina bilan bir xilmi?
Yo'q. Stantsiyalar soni mog'or va qisqich pozitsiyalarini tavsiflaydi. Bosh soni kalıplama hodisasi uchun qancha parizon ekstrude qilinganligini tavsiflaydi. Mashina ikkita stantsiyani bir yoki bir nechta o'chirish rozetkalari bilan birlashtirishi mumkin.
Ikki stantsiya turli xil qoliplarni ishlata oladimi?
Ular bir-biriga bog'liq bo'lmagan mahsulotlarni samarali ishlatishi mumkin deb o'ylamang. Stansiyalar ekstruziya va jarayon sharoitlarini baham ko'radi, shuning uchun mahsulot massasi, parison vaqti, sovutish va quyi oqim ishlari mos bo'lishi kerak. Muhandislik paytida aniq tartibni tasdiqlang.
5L konteynerlar uchun bitta yoki ikkita stantsiyani tanlashim kerakmi?
Konteyner hajmi faqat platformani aniqlaydi. Tasdiqlangan yaxshi qismlarga bo'lgan talab, mahsulot og'irligi, ish uzunligi, qolip va qolip rejasi, mavjud kommunal xizmatlar, zavod sxemasi va quyi oqim hajmidan stantsiyalar sonini tanlang.
Shamollatish mashinasining chiqishini qanday hisoblash kerak?
Har bir hodisa va qabul qilingan fraktsiyaga ko'paytiriladigan soatiga kalıplama hodisalaridan foydalaning. Natijani yalpi eritma talabi, sovutish va har bir quyi oqim bosqichiga nisbatan tekshiring. Ishlab chiqarish mahsuloti sifatida faqat quruq tsikldan foydalanmang.
Bir-ikki stantsiyali kotirovka uchun qanday ma'lumotlar kerak?
Chizilgan qismni, materialning darajasini, tayyor va yalpi parison massasini, devor va sifat talablarini, yaxshi qismlarga mo'ljallangan maqsadni, SKU rejasini, mog'or va bo'shliq kontseptsiyasini, kommunal xizmatlarni, joylashishni va quyi oqim uskunalarini taqdim eting.