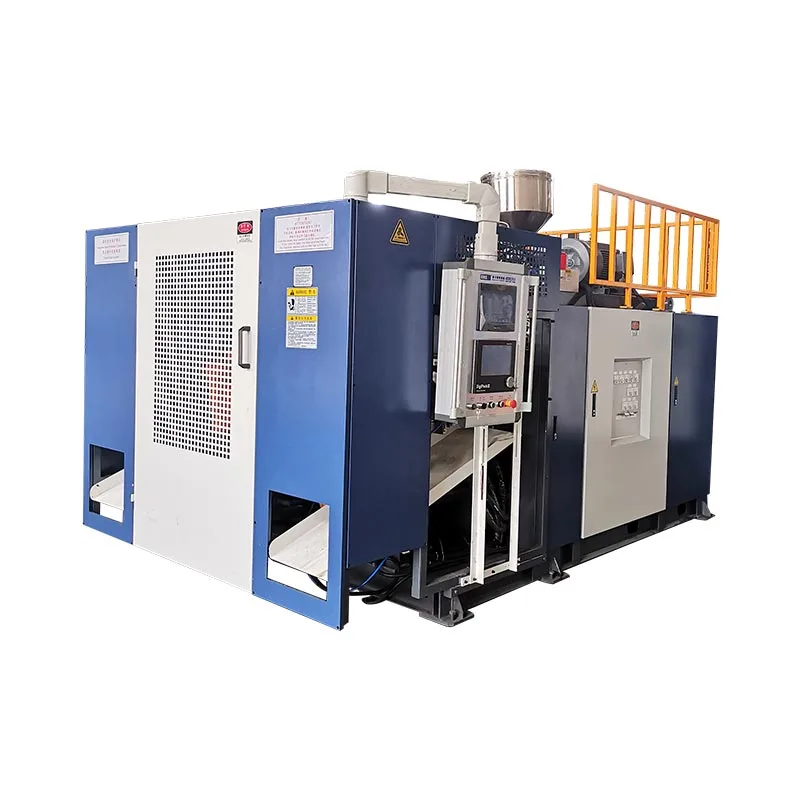
Ikki bosh, ikkita parizon va ikkita bo'shliq ko'pincha bir xil ishlab chiqarish kontseptsiyasiga tegishli - lekin ular bir-birini almashtirib bo'lmaydigan atamalar emas. To'g'ri tartib shisha, chiqish oralig'i, mog'or bo'shlig'i va yalpi eritma talabidan boshlanadi, maqsadli bosh sonidan emas.

"To'rt bo'shliqli shishani puflash mashinasi" ni so'ragan xaridor to'rtta chiqadigan qolip boshini, to'rtta kavitali qolipni va bir yoki ikkita qolip stantsiyasini olishi mumkin. "Ikki boshli puflash mashinasi" ni so'ragan yana bir xaridor faqat ikkita parisonni nazarda tutishi mumkin. Agar kotirovkada har bir element ro'yxati bo'lmasa, ikki tomon turli jihozlarni tasavvur qilishda bir xil raqamni muhokama qilishlari mumkin.
Ushbu qo'llanma ushbu atamalarni ajratib turadi, bosh tanlash orqasidagi o'lchov chegaralarini ko'rsatish uchun joriy Kinggle 2L, 5L va 15L spetsifikatsiyalaridan foydalanadi va ishlab chiqarishni ixtiro qilmasdan bir, ikki, uch va to'rt boshli tushunchalarni solishtirish uchun massa balansi usulini taqdim etadi.
Birinchidan, to'rt xil hisobni nomlang
So'zboshbozorda erkin foydalaniladi. Ekstrusion puflash qolipining boshi eritmani taqsimlaydi va quvurli parizonni hosil qiladi. Ko'p parizonli qolip boshi bir nechta chiqish joyiga ega. Keyin qolip o'sha parizonlar atrofida yopiladi va har bir mog'or bo'shlig'i bir qismini tashkil qiladi. Stansiya ularni qabul qiladigan to'liq qolip va qisqich pozitsiyasidir. Qatlam ekstruziya va o'lik-bosh tizimi tomonidan yaratilgan moddiy qatlamdir.
| Hisoblash | Jismoniy ma'no | Xaridor savoliga misol | Taxmin qilmang |
|---|---|---|---|
| Kaltakli rozetkalar | Bir kalıplama tadbirida parizonlar paydo bo'ladigan teshiklar | Taklif bitta, ikki, uch yoki to'rt boshmi? | Chiqish soni bir xil miqdordagi qabul qilingan idishlarni kafolatlaydi |
| Parijliklar | Mog'or tomonidan qo'lga olingan quvurli eritma uzunligi | Parisonlar o'rtasida vazn va vaqt qanday muvozanatlanadi? | Bir xil masofada joylashgan savdo nuqtalari har doim teng parisonlarni taqdim etadi |
| Mog'or bo'shliqlari | Bir qolipda hosil bo'lgan qism shakllari yopiladi | Mog'or har bir hodisa uchun bir, ikki yoki to'rt qismdan iboratmi? | Ushbu bo'shliqlar soni mog'or stantsiyalarining sonini tavsiflaydi |
| Stantsiyalar | Mashina tomonidan ishlatiladigan to'liq qolip va qisqich pozitsiyalari | Mashina bitta stantsiyami yoki ikkita stantsiyami? | Ikkinchi stantsiya ikkinchi o'lim boshidir |
| Qatlamlar | Devor tuzilishi bo'ylab material qatlamlari | Qism bir qatlamlimi yoki ko'p qatlamlimi? | Bu "ikki qatlam" ikki boshli yoki ikkita bo'shliqni anglatadi |
Mustaqil asbob-uskunalar adabiyoti bir xil farqni ko'rsatadi. TheR&B uzluksiz ekstrusion moki ma'lumotlar varag'ibir yoki ikki stantsiyali qisqich konfiguratsiyalarini bir nechta rozetkaga ega bo'lgan qolipli konfiguratsiyalardan alohida sanab o'tadi. Bu ajratish har qanday RFQda foydalidir: stantsiyalarni, o'chirish joylarini, mog'or bo'shliqlarini va turli chiziqlardagi qatlamlarni belgilang.
Qatlam boshi rozetkalarga ega bo'lganda nima o'zgaradi?
Ko'p boshli, ko'p qolipli yoki ko'p parizonli puflash mashinasi parallel ravishda bir nechta parizonlarni yaratadi. Agar mog'or va jarayon har bir parisonni qo'lga kiritish va bitta shisha hosil qilish uchun mo'ljallangan bo'lsa, qoliplash hodisasi uchun qismlar ko'payishi mumkin. Daromad shartli. Har bir chiqish joyi, eritma oqimi, haroratni nazorat qilish va mos keladigan bo'shliq holatiga muhtoj.
Ushbu diagramma Kinggle asbob chizmasi emas, balki kontseptualdir. Haqiqiy chiqish diametrlari, qadam, oqim kanallari va bo'shliqning joylashishi shisha va mashinaga bog'liq. "Ikki bosh", "uch bosh" va "to'rt bosh" shuning uchun to'liq spetsifikatsiyalar emas, balki boshlang'ich tavsiflardir.
Ko'proq boshlar mavjud kalıplama kengligini ajratadi
Bitta katta parison mashinaning mavjud qolib kengligidan ko'proq foydalanishi mumkin. Bir nechta rozetkalar o'sha joyni bo'lishsa, shisha kengligi, bo'shliq balandligi, bo'yin holati, flesh cho'ntak va sovutish ulanishlari yonma-yon joylashishi kerak. Bo'lib, shuningdek, bo'shliqlar orasida etarlicha po'lat va kesish va qismlarni olib tashlash uchun etarli joy kerak.
Ko'proq boshlar har bir hodisa uchun talab qilinadigan umumiy eritmani oshiradi
Agar bitta yalpi parisonning og'irligi 0,10 kg bo'lsa, to'rtta ekvivalent parison ularning haqiqiy og'irliklaridagi har qanday farqni hisobga olishdan oldin har bir qoliplash hodisasi uchun 0,40 kg talab qiladi. Misol faqat arifmetikani tushuntiradi; bu Kinggle shishasining spetsifikatsiyasi emas. Voqealar orasidagi intervalni qisqartirish soatlik erish talabini yanada oshiradi.
Ko'proq boshlar nazorat qilish uchun ko'proq pozitsiyalarni yaratadi
Qolib ochilgandan keyin to'rtta ko'rinadigan shisha to'rtta ekvivalent jarayonni isbotlamaydi. Bitta rozetka issiqroq ishlashi mumkin, bitta parison boshqacha cho'kishi mumkin, bo'shliq sekinroq sovishi mumkin yoki bitta kesish pozitsiyasi qo'shimcha chirog'ni qoldirishi mumkin. Shuning uchun ko'p bo'shliqli chiqishni faqat birlashtirilgan jami sifatida emas, balki pozitsiyasi bo'yicha hisoblash va tekshirish kerak.
Asl taqqoslash: Kinggle bosh chegaralarini mashina platformasi bo'yicha chop etdi
Kinggle-ning hozirgi uzluksiz ekstruziyali puflash sahifalari bir nechta modellarda ixtiyoriy ikki, uch va to'rt o'lik boshli konfiguratsiyalarni tavsiflaydi. Spetsifikatsiya jadvallari bitta va ikki boshli havolalar uchun aniq o'lchamlarni nashr etadi. Ular ushbu sahifalar uchun uch yoki to'rt boshli qadamni nashr qilmaydi, shuning uchun bu tartiblar ekstrapolyatsiya emas, balki loyiha muhandisligini talab qiladi.
| Kinggle modeli | Stansiya | Maksimal mahsulot hajmi | Maksimal qolip hajmi (W × H) | HDPE eritish qobiliyati | Yagona boshli maksimal pin diametri | Ikki boshli markaz masofasi chop etildi | Ikki boshli maksimal pin diametri |
|---|---|---|---|---|---|---|---|
| KGB2L | Yagona | 2 L | 360 × 380 mm | 30 kg/soat | 90 mm | 130 mm | 60 mm |
| KGB2D | Ikki marta | 2 L | 360 × 380 mm | 55 kg/soat | 90 mm | 130 mm | 60 mm |
| KGB5L | Yagona | 5 L | 410 × 450 mm | 55 kg/soat | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Ikki marta | 5 L | 410 × 450 mm | 80 kg/soat | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Yagona | 15 L | 580 × 500 mm | 100 kg/soat | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Ikki marta | 15 L | 580 × 550 mm | 120 kg/soat | 220 mm | 240–280 mm | 150 mm |
Kinggle'ning 2L sahifalarida 50 ml dan 2 L gacha bo'lgan ilovalar ham tasvirlangan. Bu diapazon mahsulot oilasini aniqlaydi; bu assortimentdagi har bir konteyner har bir bosh soniga mos kelishini anglatmaydi. Keng 2 litrli shisha bitta rozetkani talab qilishi mumkin, bir nechta tor shisha esa ko'p bo'shliqli kontseptsiyaga mos kelishi mumkin. Maksimal hajmning o'zi tartibni hal qila olmaydi.


Kinggle ma'lumotlari bosh tanlash haqida nimani ochib beradi
1. Stantsiyalar soni va bosh geometriyasi mustaqil tanlovdir
2 litrli juftlikda ham bitta, ham ikkita stantsiyali modellar bir xil 90 mm bitta boshli chegara, 130 mm ikki boshli markaz masofasi va 60 mm ikki boshli qolipli pin chegarasini nashr etadi. 5L va 15L juftliklari o'zlarining platformalarida bir xil naqshga amal qiladilar. Ikkinchi stantsiya mog'orlarning almashinishini o'zgartiradi; u avtomatik ravishda chiqish sonini yoki chiqish balandligini o'zgartirmaydi.
2. Ikki boshli tartib har bir chiqish uchun kamroq diametrga ega
Har bir platforma bitta boshli mos yozuvlar uchun ikki boshli mos yozuvlar uchun kichikroq maksimal pin diametrini nashr etadi: 60 ga qarshi 90 mm 2L da, 80 ga qarshi 150 mm va 5L da 150 ga qarshi 220 mm. Bu tayyor shisha diametrini bashorat qilmaydi, lekin nima uchun "boshqa bosh qo'shish" shunchaki chiqish sozlamalari emasligini ko'rsatadi. Kalıp, parison va shisha geometriyasi birgalikda o'zgaradi.
3. Kattaroq platformalar kengroq mog'or va chiqish oralig'idagi ma'lumotnomalarni nashr etadi
Maksimal qolip namunasi 2L juftlikda 360 × 380 mm dan 5L juftlikda 410 × 450 mm gacha va 15L juftlikda 580 mm gacha kengayadi. Nashr qilingan ikki boshli markaz masofasi 130 mm dan 150-180 mm gacha, keyin esa 240-280 mm gacha o'sadi. Bu raqamlar platforma tanlashni faqat nominal litrga emas, balki shisha oralig'iga bog'laydi.
4. Juftlangan er-xotin stantsiyali modellar ko'proq eritish qobiliyatini nashr etadi
Ikki stantsiyali misollar bir stantsiyali hamkorlariga qaraganda yuqori HDPE eritish qobiliyatini nashr etadi: 2L da 55 ga nisbatan 30 kg / soat, 5 L da 80 ga qarshi 55 kg / soat va 15 L da 120 ga nisbatan 100 kg / soat. Farqlar yagona nisbatga ega emas va chiqish multiplikatorini isbotlamaydi. Ular nima uchun ekstruziya tizimi stantsiyalar va boshlar bilan bir xil hisob-kitoblarga tegishli ekanligini ko'rsatadi.
5. Uch va to'rt boshli da'volar mahsulotga xos chizmaga muhtoj
Mahsulot tavsiflari moslashuvchan 2/3/4 ko'p boshli konfiguratsiyalarga imkon beradi, ammo ularning jadvallarida universal uch yoki to'rt boshli markaz masofasi ko'rsatilmagan. Ikki boshli qatordan bu o'lchamlarni ixtiro qilish shishaning kengligi, qolip po'lati, qadam, bo'yin joylashuvi va xizmat ko'rsatishga kirishni e'tiborsiz qoldiradi. To'g'ri keyingi hujjat xaridorning qism chizmasi asosida taklif qilingan bosh va qolip sxemasi.
Kerakli multiplikatordan emas, shishadan bosh sonini tanlang
Xaridor etkazib beruvchiga mahsulotning to'liq ta'rifini berganida zavod kotirovkasi yanada ishonchli bo'ladi. Taklif etilgan asboblar oilasi uchun mo'ljallangan eng keng va eng og'ir SKU bilan boshlang. Keyin kichikroq mahsulotlarni amaliy murosaga majburlamasdan bir xil mashinani ulashishi mumkinligini tekshiring.
Shishaning kengligi va markaz masofasi
Markaziy masofa qo'shni chiqish markazlari o'rtasida o'lchanadi. Har bir parison to'g'ri mog'or holatiga kirishi uchun u bo'shliq tartibiga etarlicha mos kelishi kerak. Shisha tanasining kengligi talabning faqat bir qismidir. Bo'yin qoplamasi, tutqich, flesh cho'ntak, chimchilash joyi va bo'shliqlar orasidagi mog'or devori ham joy egallaydi.
Qisman og'irligi va yalpi parison massasi
Tayyor shishaning og'irligi har bir hodisa uchun ekstruder etkazib berishi kerak bo'lgan massa emas. Yalpi parison shisha uchun olingan materialni, shuningdek, yuqori va pastki chirog'ni va boshqa har qanday kesilgan materialni o'z ichiga oladi. Bir pozitsiyaning yalpi massasini barcha faol pozitsiyalar bilan ko'paytiring, so'ngra rejalashtirilgan hodisa tezligida ekstruziya tizimi bilan jami solishtiring.
Sovutish va olib tashlash
Ko'proq bo'shliqlar har bir qolipda olib tashlash uchun ko'proq issiqlik hosil qilishi mumkin. Teng bo'lmagan suv yo'llari bir bo'shliqni sekin holatga keltirishi mumkin. Mog'or ochilgandan so'ng, hujayra har bir qismini to'qnashuvsiz yoki ortiqcha to'planishsiz ajratishi, kesishi, sinab ko'rishi va uzatishi kerak. Pastki oqim uskunalari allaqachon ishlab chiqarishda to'siq bo'lsa, qoliplash mashinasi o'z harakatini yakunlashi mumkin.
SKU strategiyasi
Yuqori bo'shliqli mog'or barqaror, tor shisha oilasiga mos kelishi mumkin. Buyurtmalar qisqa bo'lsa, dizaynlar tez-tez o'zgarib tursa yoki SKU'larning katta qismi bir xil balandlikdan foydalana olmasa, u kamroq jozibador bo'lishi mumkin. Yillik yaxshi qism talabi va SKU bo'yicha almashtirish vaqtini solishtiring. Zavodning qolgan qismi bu quvvatdan foydalana olmasa, har bir qolipni bir mavsumiy cho'qqi atrofida o'lchamang.
Hodisalar, qismlar va massa balansi bilan real natijani hisoblang
Katalogning quruq aylanishi va bosh soni sotiladigan idishlarni prognoz qilish uchun etarli emas. Ikki bog'langan hisob-kitoblardan foydalaning: biri qabul qilingan qismlar uchun, ikkinchisi esa yalpi eritma talabi uchun.
Soatiga yaxshi qismlar = soatiga barqaror kalıplama hodisalari × hodisa uchun hosil bo'lgan qismlar × qabul qilingan fraktsiya
Yalpi eritma talabi (kg/soat) = soatiga barqaror shakllanish hodisalari × har bir hodisa uchun umumiy yalpi parison massasi (kg)
Qabul qilingan qism xaridorning sifat ta'rifi va kelishilgan sinov yoki halol rejalashtirish taxminidan kelib chiqishi kerak. Umumiy yalpi parison massasi bir hodisada foydalanilgan barcha parisonlarning yig'indisidir. Agar to'rtta rozetka bir xil massani etkazib bermasa, ularni qo'shishdan oldin to'rtta pozitsiyani alohida yozib oling.
Shaffof gipotetik misol
Tavsiya etilgan to'rtta rozetkali tartib har bir tadbir uchun to'rtta shishadan iborat deb faraz qiling. Barqaror sinov paytida - quruq tsikl emas - hujayra soatiga 300 ta shakllanish hodisasini bajaradi. Agar kelishilgan qabul qilingan fraktsiya 0,97 bo'lsa, hisoblangan yaxshi mahsulot soatiga 300 × 4 × 0,97 = 1164 shisha. Agar hodisa boshiga umumiy yalpi parison massasi 0,44 kg bo'lsa, yalpi eritma talabi 300 × 0,44 = 132 kg / soat.
Bu raqamlar faqat ta'lim namunasidir va Kinggle modeli natijasi emas. Ular nima uchun to'rt boshli mashina avtomatik ravishda mos kelmasligini ko'rsatadi: taklif etilayotgan ekstruder material va sharoitlar uchun tasdiqlangan quvvatga muhtoj, sovutish va barcha quyi oqim bosqichlari hodisa tezligi va sifatini saqlab turishi kerak. Xarid qilish to'g'risida qaror qabul qilishdan oldin o'lchangan loyiha ma'lumotlarini almashtiring.
Kinggle'suzluksiz puflash mashinasi qo'llanmastantsiyalar soni, o'lik bo'shliqlar va aylanish vaqti qanday birlashishini tushuntiradi. Zavodni rejalashtirish uchun, shuningdek, elektr, siqilgan havo va sovutish sharoitlarini tekshiringpuflash mashinasi yordamchi qo'llanma.
Zavodni ishga tushirish: har bir rozetka va bo'shliqni pozitsiya sifatida belgilang
Birlashtirilgan o'rtacha zaif pozitsiyani yashirishi mumkin. Agar uchta shisha vazn tekshiruvidan o'tsa va bittasi engil bo'lsa, ularning o'rtacha ko'rinishi maqbul ko'rinishi mumkin, garchi bitta bo'shliq beqaror bo'lsa ham. Zavodni qabul qilish va ishga tushirish vaqtida har bir qolipning chiqishi va bo'shlig'ining holatini belgilang va kesish va tekshirish orqali bu identifikatsiyani saqlang.
Pozitsiya bo'yicha asosiy chiziqni o'rnating
- Mashinani, qolip boshini, qolipni, qatronlar qismini, retsepti va foydali shartlarini aniqlang.
- Har bir chiqish/bo'shliq joyidan qismlarni ketma-ket yig'ing.
- Kelishilgan xavfsiz sinov usuli ruxsat bergan joyda yalpi parison massasini yozib oling.
- Har bir pozitsiya uchun tayyor og'irlikni va bir xil muhim devor joylarini o'lchang.
- Chimchilash, bo'yin qoplamasi, chirog'i, o'lchamlari, tashqi ko'rinishi va oqish ishlashini tekshiring.
- Voqea oralig'ini, rad etishni, signallarni, qo'lda aralashuvni va quyi oqim to'xtashlarini yozib oling.
- Har qanday tasdiqlangan sozlashdan keyin barqaror sharoitlar tiklangandan keyin takrorlang.
Bir vaqtning o'zida bitta nazorat qilinadigan omilni o'zgartiring
Agar bitta parison farq qilsa, avval namuna qolip chiqishi, bo'shliq, sovutish davri yoki quyi oqim holatiga mos kelishini aniqlang. Muvofiqlashtirilgan yozuv bir vaqtning o'zida bir nechta HMI qiymatlarini sozlashdan ko'ra foydaliroqdir. Kinggle'sHMI sozlamalari va signal qo'llanmasiretseptni o'zgartirishdan oldin dalillarni yozib olishni tavsiya qiladi.
Faqat umumiy og'irlikni emas, balki devor taqsimotini tekshiring
Ikki shishaning og'irligi bir xil bo'lishi mumkin va materialni har xil taqsimlashi mumkin. Belgilangan elka, tana, tutqich, taglik va qismga tegishli bo'lgan joylarda chimchilash joylarini solishtiring. Agar loyiha dasturlashtirilgan devor boshqaruvidan foydalansa,parison dasturlash bo'yicha qo'llanmadastur nuqtalarini o'lchangan hududlarga ulash uchun tuzilgan usulni taqdim etadi.
Qabul qilingan sinovni texnik ma'lumotnomaga aylantiring
Tasdiqlangan joylashuv ma'lumotlarini, harorat sharoitlarini, tozalash holatini, suv sharoitlarini va asbob identifikatorini saqlang. Bir pozitsiya keyinroq o'zgarganda, texnik xizmat ko'rsatish uni dastlabki bazaviy chiziq bilan solishtirishi mumkin. Theprofilaktika nazorati ro'yxatibu kuzatuvlarni muntazam tekshiruvlarga olib borishi mumkin.
Umumiy kombinatsiyalar - va har bir ta'rif hali ham ochiq qoldiradi
| Qisqacha tavsif | Bu nimani anglatadi, ehtimol | RFQ hali nimani tasdiqlashi kerak |
|---|---|---|
| Ikki boshli, ikki bo'shliqli mashina | Ikki parison har bir kalıplama hodisasi uchun ikkita mog'or bo'shlig'ini oziqlantiradi | Stantsiyalar soni, chiqish balandligi, qolip o'lchami, qismning og'irligi, ekstruziya sig'imi va quyi oqim hajmi |
| To'rt boshli shisha puflash mashinasi | To'rtta o'lim nuqtasi parallel ravishda to'rtta parizonni hosil qiladi | Mog'orda to'rtta mos bo'shliq bormi, aniq qadam va barcha SKU mos keladimi |
| Ikki stantsiyali, ikki boshli mashina | Ikkita mog'or stantsiyasi ikkita chiqishli qolip tizimi atrofida almashadi | Qolib to'plamlari soni, hodisalar ketma-ketligi, eritma talabi, olib tashlash usuli va kafolatlangan sinov shartlari |
| To'rt bo'shliqli puflash mashinasi | Bitta qolipni yopish to'rt qismni tashkil qilishi mumkin | Chiqib ketish tartibi, stantsiyalar soni, bo'shliq balansi, sovutish va qabul qilingan chiqish |
| Ikki qavatli, ikki boshli mashina | Ko'p qatlamli tizim ikkita rozetkani oziqlantirishi mumkin | Ekstruder soni, material tuzilishi, qatlam nisbati, hurda yo'nalishi, chiqish joylari, bo'shliqlar va stantsiyalar |
"Plastik shisha ishlab chiqarish mashinasi", "HDPE shishani puflash mashinasi", "ekstruziya shishasi mashinasi", "ko'p o'lik boshli puflash mashinasi" va "ko'p parizonli ekstrusion puflash mashinasi" tegishli uskunalarni qidirishda paydo bo'lishi mumkin. Texnik jihatdan to'liq spetsifikatsiya ushbu marketing nomlari o'zgarganda ham tushunarli bo'lib qolishi kerak.
Ko'p boshli shamollash loyihasi uchun RFQ nazorat ro'yxati
Har bir yetkazib beruvchiga bir xil mahsulot va zavod ma'lumotlarini yuboring. Har bir kotirovkaga bir xil tartibda javob berishni so'rang, katalog ma'lumotnomalari loyiha kafolatlaridan ajratilgan.
| RFQ guruhi | Ta'minlash uchun ma'lumot | Yetkazib beruvchining zarur javobi |
|---|---|---|
| Mahsulot | 2D/3D chizma yoki namunalar, sig'im, maksimal o'lchamlar, bo'yin, tutqich, ajratish chizig'i va trim geometriyasi | Mos keladigan mashina platformasi, yo'nalishi, bo'shliq tartibi va har qanday dizayn muammolari |
| Material | Aniq qatron darajasi, rang/qo'shimchalar, qayta maydalash yoki PCR rejasi va yetkazib beruvchi ma'lumotlari | Tavsiya etilgan vint/ekstruziya ko'lami, ishlov berish taxminlari va sinov materiallariga bo'lgan talab |
| Massa va sifat | Yakunlangan vazn, taxminiy yalpi parison/flesh, tanqidiy devorlar, o'lchamlar va funktsional testlar | Sinov usuli, pozitsiya bo'yicha namuna olish va qabul qilish ta'rifi |
| Chiqish | Soatiga yaxshi qismlar, smena / yil hajmi, SKU aralashmasi va almashtirish chastotasi talab qilinadi | Soatdagi hodisalar, voqea bo'yicha qismlar, qabul qilingan fraktsiya va yalpi eritmani hisoblash |
| Asboblar | Mavjud qoliplar yoki afzal qilingan bo'shliq tushunchasi | Chiqish soni, markaz masofasi, qolip diapazoni, qolip o'lchami, bo'shliq qadami, qolib to'plamlari va sovutish dizayni |
| Mashina | Afzal avtomatlashtirish darajasi va zavod cheklovlari | Stantsiyalar soni, qisqich, ekstruder, boshqaruv elementlari, chiqarish va kiritilgan variantlar |
| Zavod | Quvvat standarti, havo/suv sharoitlari, atrof-muhit chegaralari, zamin, balandlik va ko'tarish marshruti | Loyihaning foydali varag'i, umumiy tartibga solish, poydevor/yuklash va xizmat ko'rsatish talablari |
| Pastki oqim | Kesish, oqish testi, tashish, etiketlash, qadoqlash va chiqindilarni qayta ishlash rejasi | Har bir kiritilgan va xaridor tomonidan taqdim etilgan bosqich uchun imkoniyatlar va interfeys chegarasi |
Sinov shartlarisiz chiqish liniyasini qabul qilmang
Foydali qabul qilish hujjatida shisha rasmi, material darajasi, tayyor va yalpi og'irligi, faol chiqish joylari va bo'shliqlari, mog'orni sovutish sharoitlari, barqaror ishlash oynasi, sifat sinovlari, namuna olish rejasi va quyi oqim uskunalari ko'rsatilgan. Qabul qilingan qismlarni pozitsiya bo'yicha qayd qiladi. Ushbu shartlarsiz "dona / soat" mashina harakatini, tekshirishdan oldin shakllangan qismlarni yoki yaxshi qadoqlangan shishalarni - uch xil natijani tasvirlashi mumkin.
Xarid qilish buyurtmasini muzlatishdan oldin tartibni so'rang
Yakuniy chizma qolip bo'shliqlariga, qolip va plastinaning chegaralariga, zarba pinlariga, kesish yoki o'chirish usuliga, olib tashlash yo'liga va xizmat ko'rsatish bo'shliqlariga qarshi o'rta chiziqlarni ko'rsatishi kerak. Uch yoki to'rt boshli Kinggle so'rovi uchun bu chizmada loyihaga xos pitch tasdiqlangan; chop etilgan ikki boshli jadvaldan xulosa chiqarmaslik kerak.
Tez-tez beriladigan savollar
Ko'p boshli puflash mashinasi nima?
Ko'p boshli puflash mashinasi bitta qoliplash hodisasida bir nechta parizonlarni hosil qilish uchun bir nechta rozetkalarga ega bo'lgan o'lik boshli tartibdan foydalanadi. Chiqish soni, markaz masofasi va qolip o'lchami shisha va mog'or bo'shlig'ining tartibiga mos kelishi kerak.
Ikki boshli mashina ikki bo'shliqli mashina bilan bir xilmi?
Yo'q. Ikki boshli ikkita o'lim nuqtasi yoki parisonlarni tasvirlaydi; ikki bo'shliq qolipdagi ikki qismli shaklni tasvirlaydi. Ular odatda mos keladigan ikki qismli tartib sifatida ishlab chiqilgan, ammo kotirovkada ikkalasi alohida ko'rsatilishi kerak.
To'rt boshli puflash mashinasi to'rt barobar ko'proq shisha ishlab chiqaradimi?
Avtomatik emas. Har bir qoliplash hodisasi uchun ko'proq qismlarni tashkil qilishi mumkin, ammo haqiqiy yaxshi mahsulot barqaror hodisa tezligiga, umumiy yalpi eritma talabiga, chiqish va bo'shliq balansiga, sovutish, kesish, sinov va qabul qilingan sifatga bog'liq.
Qatlam boshi markazi masofasi qanday tanlanadi?
Markaz masofasi tavsiya etilgan bo'shliq balandligi va mahsulot sxemasidan tanlanadi. Shishaning kengligi, bo'yin holati, chaqqon cho'ntaklar, qolip po'lati, sovutish, zarba pinlari, kesish va olib tashlash joylari yakuniy o'lchamga ta'sir qiladi.
Bitta mashina bitta va ko'p boshli ishlab chiqarishni almashtira oladimi?
To'g'ri ishlab chiqilgan platformada boshqa kallak yoki asboblarni joylashtirish mumkin bo'lishi mumkin, ammo buni taxmin qilmaslik kerak. Mexanik moslikni, ekstruziya hajmini, boshqaruv elementlarini, o'zgartirish ishlarini, qolipga mosligini va etkazib beruvchi bilan ishga tushirish talablarini tasdiqlang.
Ekstrusion puflashda bo'shliqlar sonini nima cheklaydi?
Cheklovlar mahsulot o'lchamlari, mavjud qolip va plastinka maydoni, chiqish pichog'i, qolip va parizon geometriyasi, qisqich talablari, ekstruziya sig'imi, sovutish balansi, qismlarni olib tashlash va quyi oqim hajmini o'z ichiga oladi.
Ko'p bo'shliqli mashina kotirovkasi uchun qanday ma'lumotlarni yuborishim kerak?
Chizma yoki namunalar, material darajasi, tayyor va yalpi parison og'irligi, tanqidiy devorlar va testlar, kerakli yaxshi ishlab chiqarish, SKU rejasi, zavod kommunal xizmatlari, tartib chegaralari va quyi oqim talablarini yuboring.