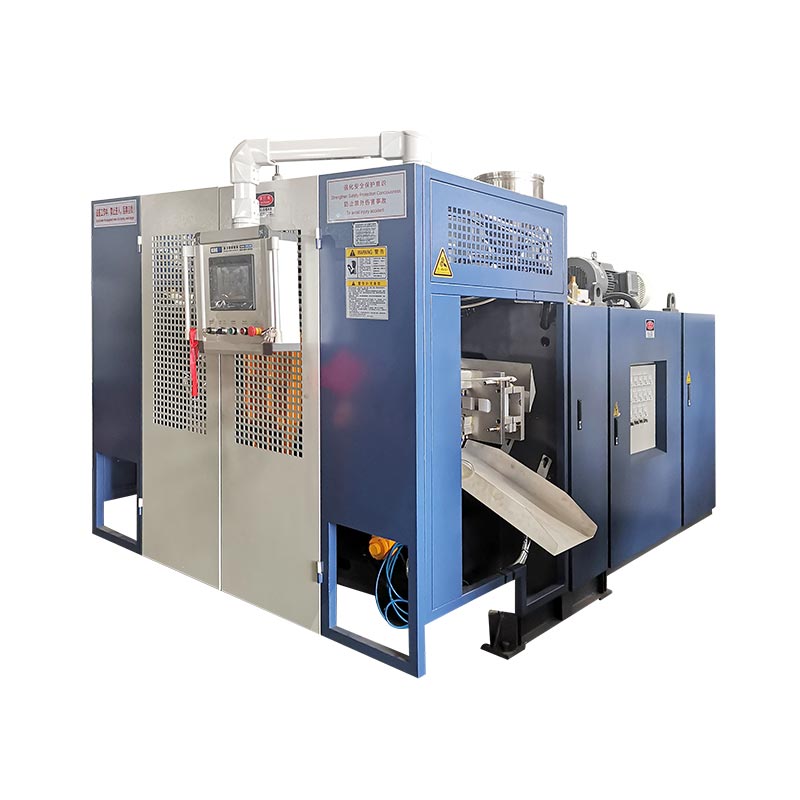
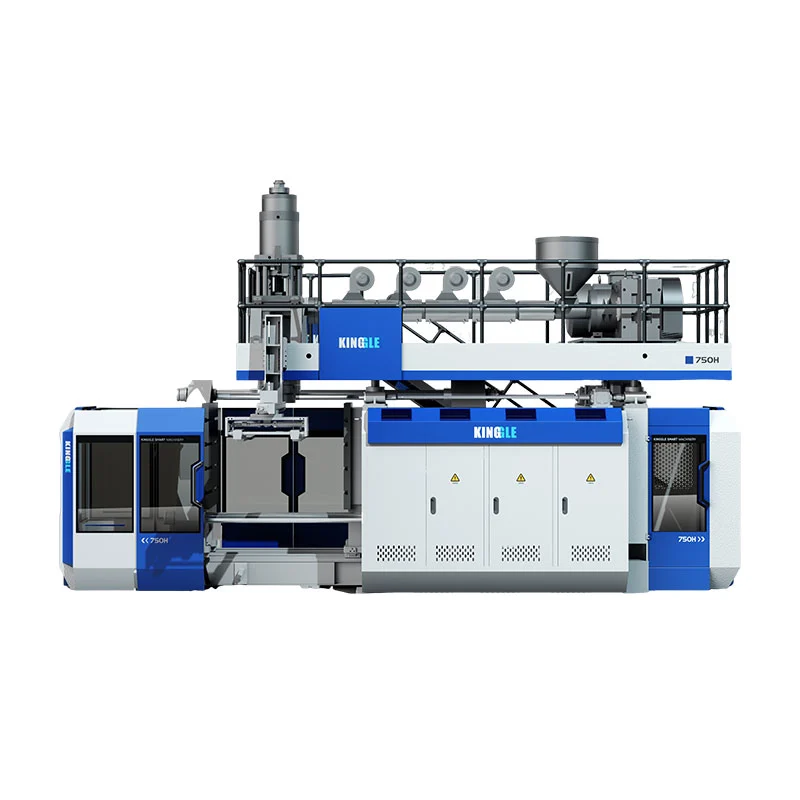
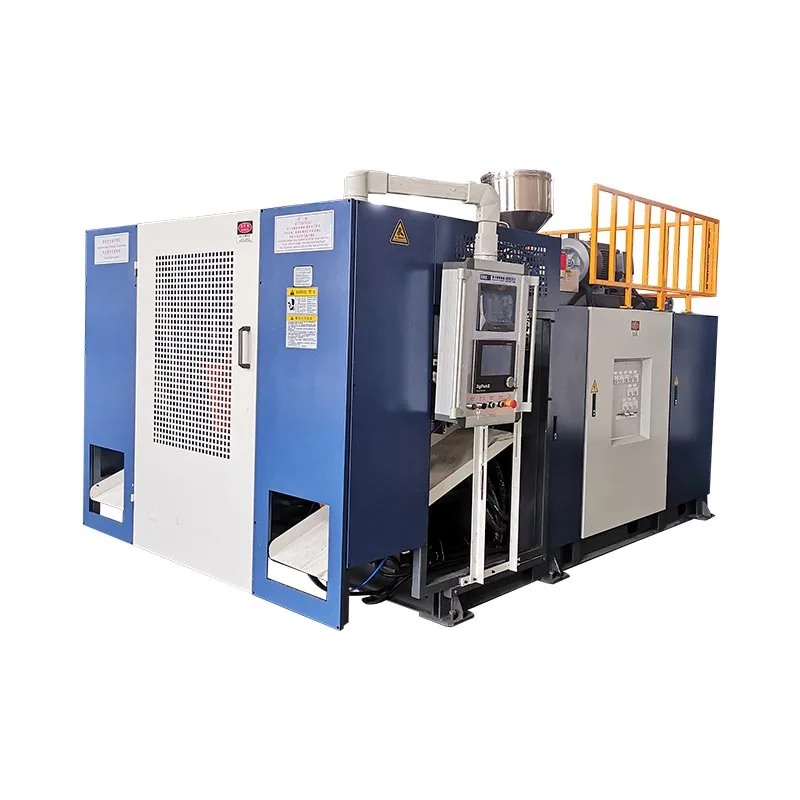
HMI - bu jarayonning o'zi emas, balki operatorning jarayonga qarashi. Retseptni o‘zgartirishdan oldin belgilangan qiymatlarni, haqiqiy fikr-mulohazalarni, mashina holatini va signal tarixini birgalikda o‘qing.

Asosiy HMI ekranlari nimani ko'rsatish uchun mo'ljallangan
Ekran nomlari va tartiblari mashinaga, PLC dasturiga, opsiyalarga va kontroller versiyasiga qarab farqlanadi. Asosiy vazifalar o'xshash: rejimni tanlang, harakatga buyruq bering, maqsadni belgilang, fikr-mulohazalarni ko'rsating, ketma-ketlik holatini ko'rsating va operatorga keyingi harakat nima uchun bloklanganligini ayting.
| Ekran guruhi | Oddiy ma'lumotlar | Operator savol |
|---|---|---|
| Asosiy / holat | Rejim, tsikl holati, faol signallar, asosiy pozitsiyalar va ishlab chiqarish holati | Mashina hozir nima qilmoqda? |
| Qo'lda ishlash | Qolib, zarba pin, yadro tortish, aravacha, robot, ekstruziya va yordamchi buyruqlar | Ushbu mexanizm xavfsiz harakatlana oladimi va u javob beradimi? |
| Harorat | Belgilangan qiymat, haqiqiy qiymat, isitgich holati, yuqori / past og'ish | Eritma tizimi barqaror va tayyormi? |
| Vaqt sozlamalari | Kechikishlar, zarba vaqti, sovutish vaqti, harakat vaqti va ketma-ketlik oynalari | Qadam mo'ljallangan nuqtada boshlanib, tugaydimi? |
| Bosim va tezlik | Tanlangan gidravlik harakatlar uchun buyurilgan bosim yoki tezlik | Ushbu qolip va qadam uchun harakat retsepti mos keladimi? |
| Funktsiyani tanlash | O'rnatilgan yoki yoqilgan variantlar va avtomatik ketma-ketlik tanlovlari | Dastur foydalanilmayotgan variantni kutyaptimi? |
| Kirish / chiqish | Sensor va kalit holati; PLC chiqish buyruqlari | Tekshiruvchi kerakli shartni ko'radi va buyruq beradimi? |
| Signal tarixi | Vaqt yoki buyurtma bilan faol va oldingi signallar | Qaysi xato birinchi bo'lib sodir bo'ldi? |
| Joylashuv / kalibrlash | Plastinka yoki akkumulyator holati, mos yozuvlar qiymatlari va kalibrlash maydonlari | Ko'rsatilgan pozitsiya jismoniy holatga mos keladimi? |
| Devor qalinligini nazorat qilish | Profil nuqtalari, bo'shliqlar buyrug'i, fayl funktsiyalari va kuzatish | Profil parison va qismga mos keladimi? |
dan foydalaningparison dasturlash bo'yicha qo'llanmadevor qalinligi ekrani uchun. Ushbu maqola kengroq mashinalar ketma-ketligiga qaratilgan.
O'rnatilgan qiymat va haqiqiy qiymatni juftlik sifatida o'qing
Belgilangan qiymat so'rovdir. Haqiqiy qiymat - bu fikr-mulohaza. Agar ular rozi bo'lmasa, so'rovni o'zgartirish xatoni aniqlamasdan simptomni yashirishi mumkin.
Harorat zonasi uchun, avvalo, isitgich chiqishiga buyruq berilganligini tekshiring. Agar o'rnatilgan qiymat haqiqiy qiymatdan yuqori bo'lsa, lekin chiqish o'chirilgan bo'lsa, ruxsat beruvchilarni, signal holatini, chiqish mantig'ini, simlarni, kontaktorni yoki kerak bo'lganda qattiq holat rölesini tekshiring. Chiqish yoqilgan bo'lsa, lekin harorat ko'tarilmasa, isitgich pallasini va sensorning joylashishini tekshiring. Haqiqiy harorat oshib ketgan bo'lsa, sozlashni, sensor kontaktini, o'tish moslamasini, sovutishni va oxirgi retsept o'zgarishlarini tekshiring.
Xuddi shu mantiq pozitsiyaga ham tegishli. Mog'orni ochish buyrug'i plastinaning harakatlanishini tasdiqlamaydi. Buyruq holatini, sensorli fikr-mulohazalarni, gidravlik bosimni, blokirovkalarni va jismoniy mexanizmni solishtiring.

Etti bosqichli signal muammolarini bartaraf etish ketma-ketligi
- Hududni xavfsiz qiling.Vaziyat uskunaga zarar yetkazishi yoki odamga ta'sir qilishi mumkin bo'lsa, avtomatik harakatni to'xtating. Zavodning tasdiqlangan tartibiga rioya qiling.
- Birinchi signalni yozib oling.Xabar, vaqt, rejim, mahsulot, retsept, tsikl bosqichi va oldingi voqeani suratga oling yoki yozib oling. Keyinchalik signallar oqibatlarga olib kelishi mumkin.
- Darhol qayta tiklamang.Qayta tiklash eng yaxshi maslahatni o'chirishi mumkin. Signal tarixini o'qing va qaysi holat birinchi bo'lib bajarilmaganiga e'tibor bering.
- Yo'qolgan holatni aniqlang.Ketma-ket harorat tayyor bo'lishini, himoya yopilishini, qolip holatini, akkumulyator holatini, havo bosimini, gidravlik bosimni, materialni, robot uyini yoki boshqa ruxsat beruvchini kutayotganini aniqlang.
- HMI holatini mashina bilan solishtiring.Agar ekranda chegara tugmasi o'chirilgan bo'lsa, qurilma, nishon, kabel va hizalanishni tekshiring. Agar ekran yoqilganligini aytsa-yu, lekin jismoniy holat rozi bo'lmasa, to'xtating va tekshirib ko'ring.
- Qo'l rejimidan faqat protsedura doirasida foydalaning.To'g'ri maydon toza va barcha zarur himoya vositalari faol bo'lgan holda bir vaqtning o'zida bitta mexanizmni yuguring. Yechilmagan blokirovkani yengish uchun qo'lda buyruqlardan foydalanmang.
- Ta'mirlashni tekshiring.Buning sababini tozalang, bir marta qayta o'rnating, boshqariladigan qo'lda tekshiruvni bajaring, so'ngra mashinani normal ishlab chiqarishga qaytarishdan oldin bir nechta avtomatik aylanishlarni kuzating.
Kirish va chiqish ekranlari xatoni qanday toraytiradi
Kirish ekrani PLC sensorlar, kalitlar va tashqi tizimlardan nimani olishini ko'rsatadi. Chiqish ekrani PLC buyruqlarini ko'rsatadi. Birgalikda ular ketma-ketlik muammosini dala-qurilma muammosidan ajratishga yordam beradi.
| Kuzatish | U nimani taklif qiladi | Keyingi tekshirish |
|---|---|---|
| Jismoniy sensor o'zgaradi, kirish o'zgarmaydi | Sensor, hizalama, ta'minot, simlar yoki kirish kanali muammosi | Elektr chizmasi yordamida qurilma va sxemani tekshiring |
| Kerakli kirish mavjud, chiqish hech qachon yoqilmaydi | Boshqa ruxsat beruvchi, rejim, taymer, signal yoki ketma-ketlik sharti buyruqni bloklaydi | Tartib holatini va barcha tegishli shartlarni ko'rib chiqing |
| Chiqish yoqiladi, aktuator harakat qilmaydi | Chiqish moslamasi, valf, haydovchi, gidravlik / pnevmatik ta'minot yoki mexanik cheklash | Dala qurilmasidagi buyruqni tekshiring va energiya yo'lini tekshiring |
| Harakat sodir bo'ladi, pozitsiya hech qachon tasdiqlanmaydi | Limit kaliti, o'tkazgich, maqsad, kalibrlash yoki kiritish bilan bog'liq fikr muammosi | Jismoniy holatni qayta aloqa qiymati bilan solishtiring |
| Signal bir xil aylanish nuqtasida takrorlanadi | Takrorlanadigan vaqt, joylashuv yoki jarayon holati | Tegishli qiymatni yo'naltiring va aniq ketma-ketlik o'tishini tekshiring |
Majburiy chiqish funktsiyalari, agar mavjud bo'lsa, o'qitilgan texnik xodimlarga tegishli. Chiqishni normal ketma-ketlikdan tashqarida quvvatlantirish kutilmagan harakatni keltirib chiqarishi yoki jarayon blokirovkalarini buzishi mumkin.
Zavod ko'rinishi: faqat mashinani emas, balki retseptni boshqaring
Ko'p takrorlanadigan "mashina nosozliklari" hujjatsiz retsept o'zgarishi bilan boshlanadi. Ikkinchi siljish boshqa harorat, kechikish, tezlik, bosim yoki profilni meros qilib oladi, lekin uning nima uchun o'zgargani haqida hech qanday ma'lumot yo'q. Signal birinchi ko'rinadigan natijaga aylanadi.
Amaliy zavod rekordi mahsulot va qolip raqami, mashina modeli, material darajasi, tasdiqlangan retseptni qayta ko'rib chiqish, operator, sana, o'zgartirish sababi, eski qiymat, yangi qiymat, o'lchangan natija va tasdiqlashni o'z ichiga oladi. Asosiy retseptlarni himoya qiling va operatorlarga faqat roli uchun talab qilinadigan maydonlarni sozlashiga ruxsat bering.
Ishga tushirilgandan so'ng va tasdiqlangan jarayon o'zgarishidan keyin barqaror fayllarni zaxiralang. Agar qiymatda hujjatlashtirilgan birlik, xavfsiz diapazon yoki funksiya bo'lmasa, uni tahrirlashdan oldin uni elektr va texnologik hujjatlar bilan tasdiqlang. Kinggle oqimisotishdan keyingi xizmat ko'rsatish sahifasishuningdek, ta'lim va profilaktika-texnik yordamni tavsiflaydi; mashina uchun maxsus qo'llab-quvvatlash seriya raqami va haqiqiy dasturiy ta'minot versiyasidan foydalanishi kerak.
Tez-tez beriladigan savollar
Nima uchun mashina avtomatik rejimda ishga tushmaydi?
Bu ketma-ketlik xavfsizlik, harorat, joylashuv, bosim, material, robot yoki rejim holatini kutishi mumkin. Birinchi faol signalni o'qing va start tugmasini qayta-qayta bosish o'rniga tegishli kirishlarni tekshiring.
Signalni qayta o'rnatib, ishlab chiqarishni davom ettira olamanmi?
Faqat sabab tushunilgandan so'ng, hudud xavfsiz va tegishli holat tiklangan. Qayta tiklash vaqti-vaqti bilan nosozlikni yashirishi yoki uskunaning shikastlanishiga olib kelishi mumkin.
Kirish va chiqish o'rtasidagi farq nima?
Kirish - bu PLC qabul qiladigan signal, masalan, chegara tugmasi yoki bosim holati. Chiqish - bu PLC yuboradigan buyruq, masalan, vana, isitgich yoki haydovchi boshqaruvini quvvatlantirish.
Nima uchun haqiqiy harorat belgilangan haroratdan farq qiladi?
Zona hali ham isishi, sovishi, material oqimi bilan bezovtalanishi, nosozlik tufayli cheklanishi yoki sensor, isitgich, almashtirish yoki sozlash muammosiga ta'sir qilishi mumkin. Belgilangan qiymatni o'zgartirishdan oldin chiqish holatini va jismoniy zonani tekshiring.
Barcha Kinggle HMI ekranlari bir xilmi?
Yoʻq. Ekranlar va mavjud funksiyalar mashina modeli, opsiyalari, PLC dasturi, devor qalinligi nazoratchisi va dasturiy taʼminotni qayta koʻrib chiqishga qarab farqlanadi.